Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Kunststoff-ABS-PP-PC-PA6-Teileformteil
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
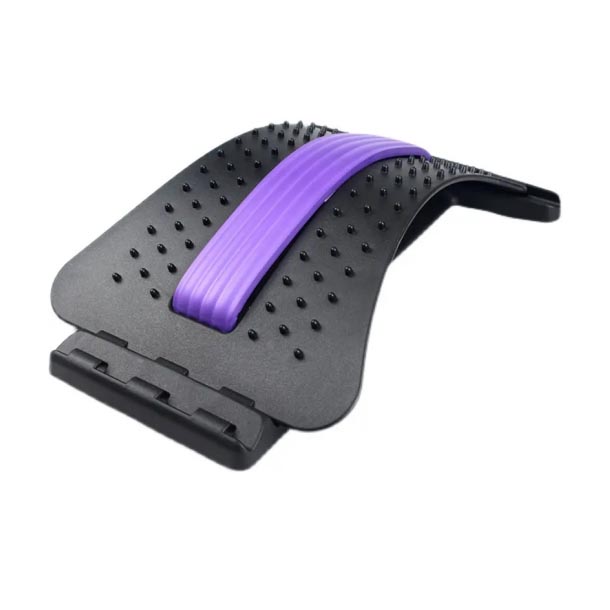
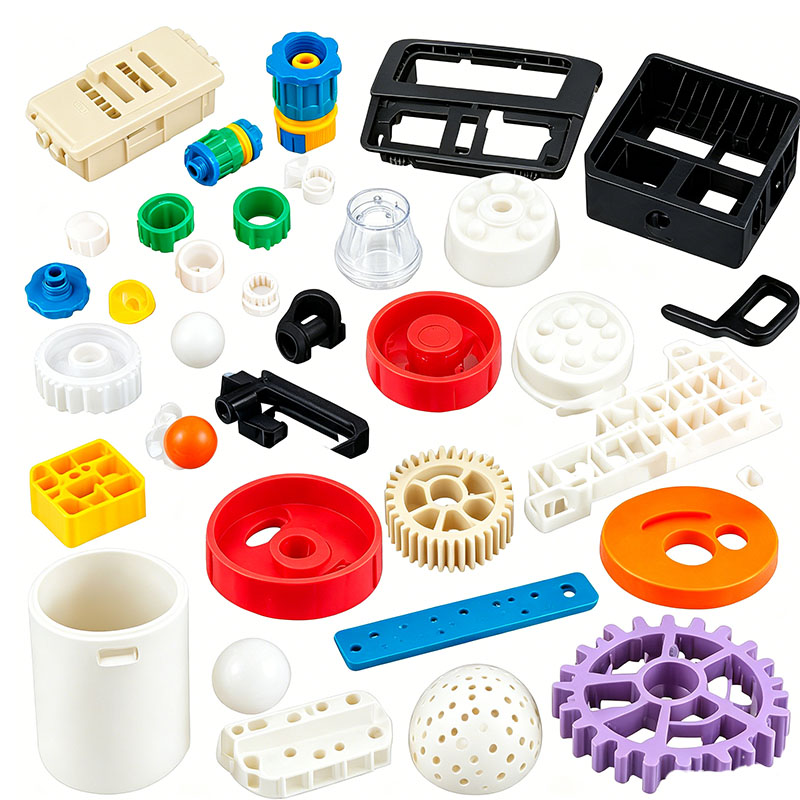
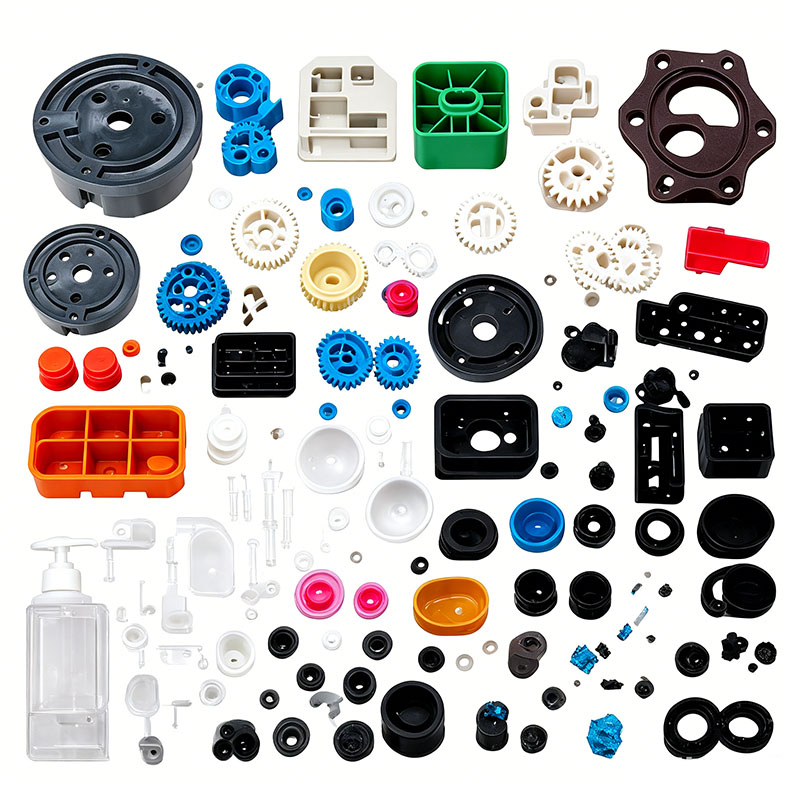
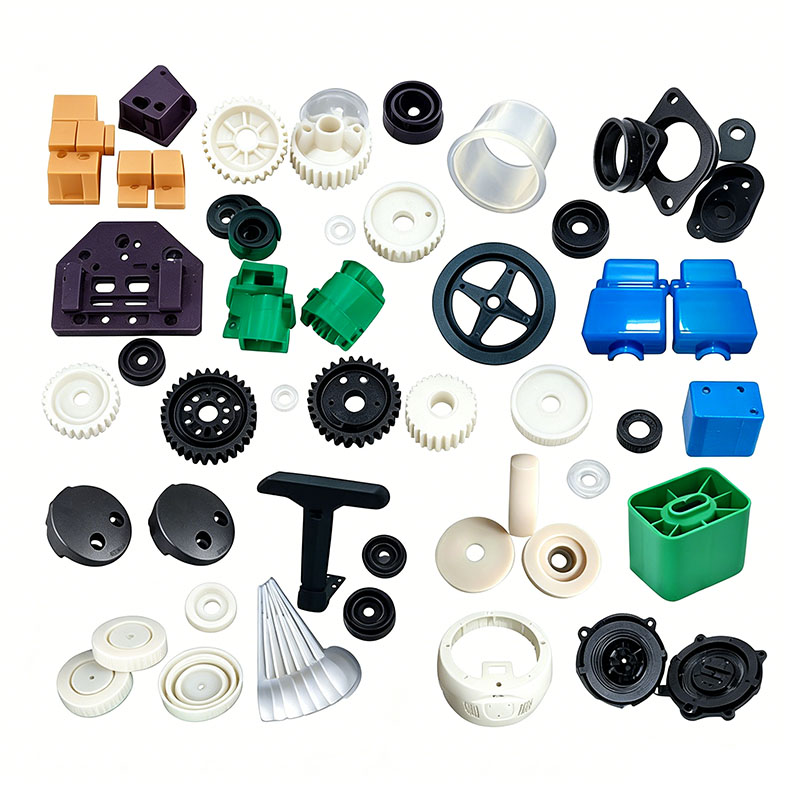
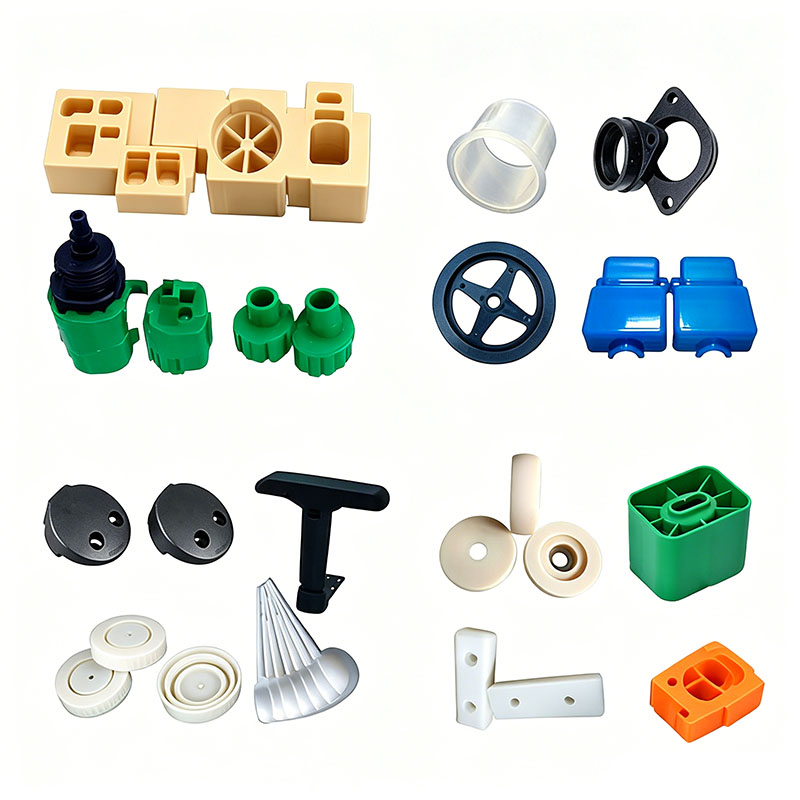
Kunststoff-ABS-PP-PC-PA6-Teileformteil
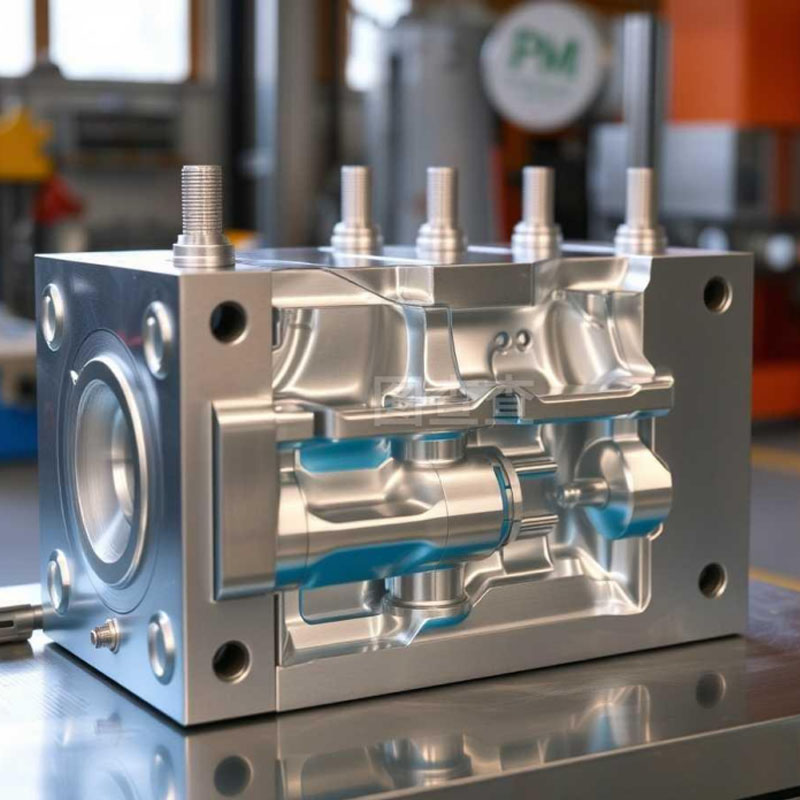
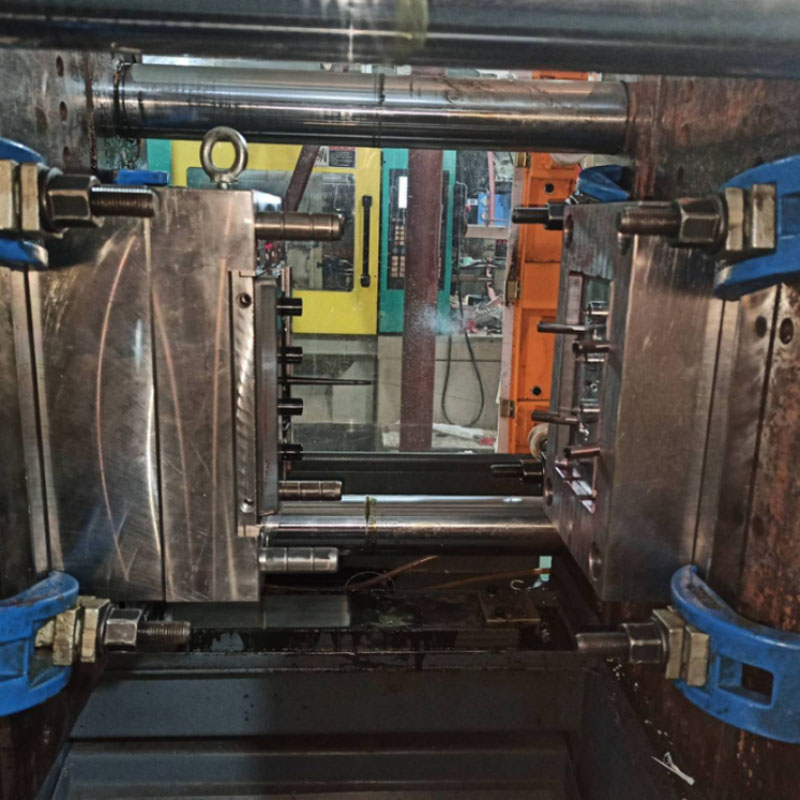
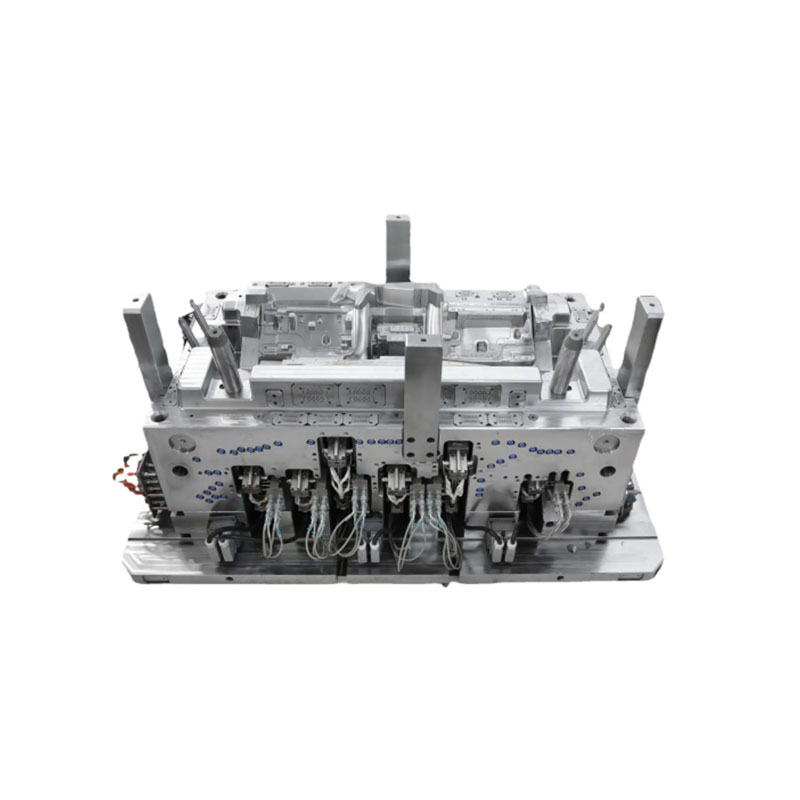
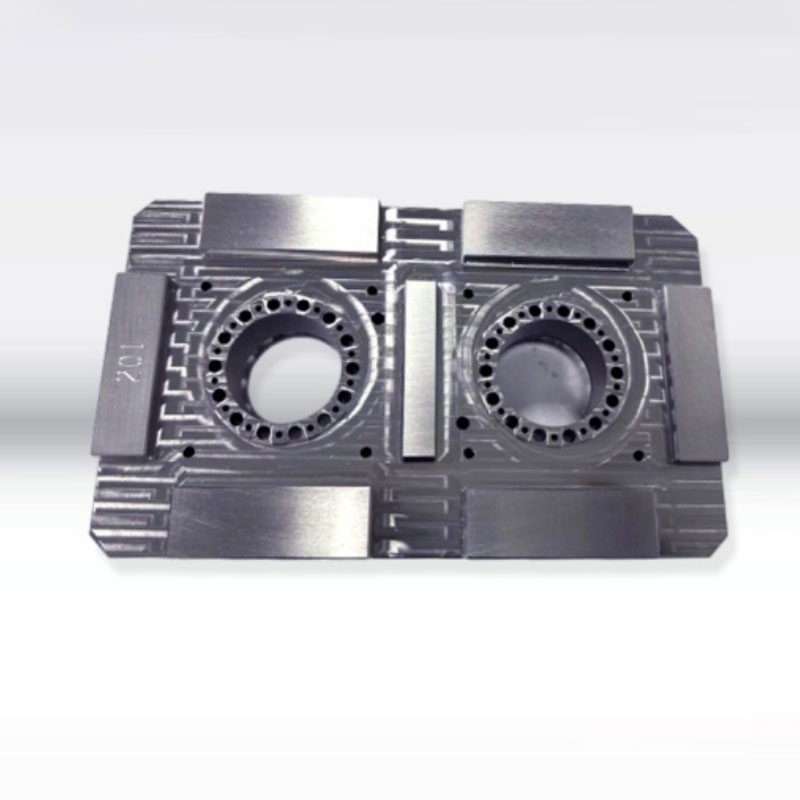
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung im Formenbau und kann Teile aus ABS, PP, PC und PA6-Kunststoff kundenspezifisch formen. Wir bieten professionelle, maßgeschneiderte Kunststoff-ABS-PP-PC-PA6-Teileformteile an und sind ein professioneller Hersteller von ABS-PP-PC-PA6-Kunststoffteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung von Kunststoffteilen aus ABS, PP, PC und PA6 kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Teilen aus ABS, PP, PC und PA6-Kunststoff, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und eine perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoff-ABS-PP-PC-PA6-Formteilprodukte anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Kunststoff-ABS-PP-PC-PA6-Teileformprodukte können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
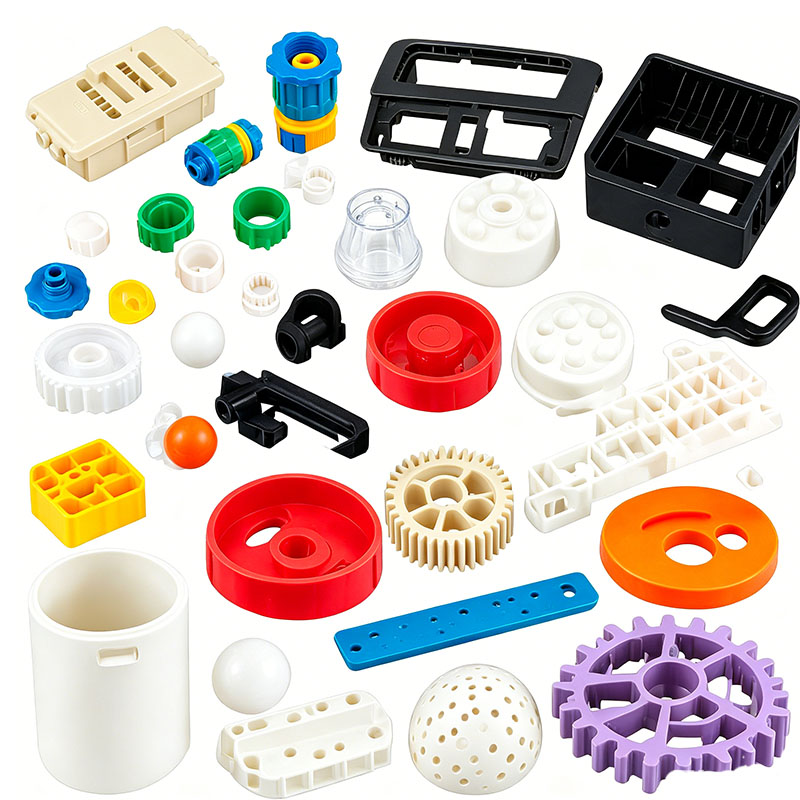
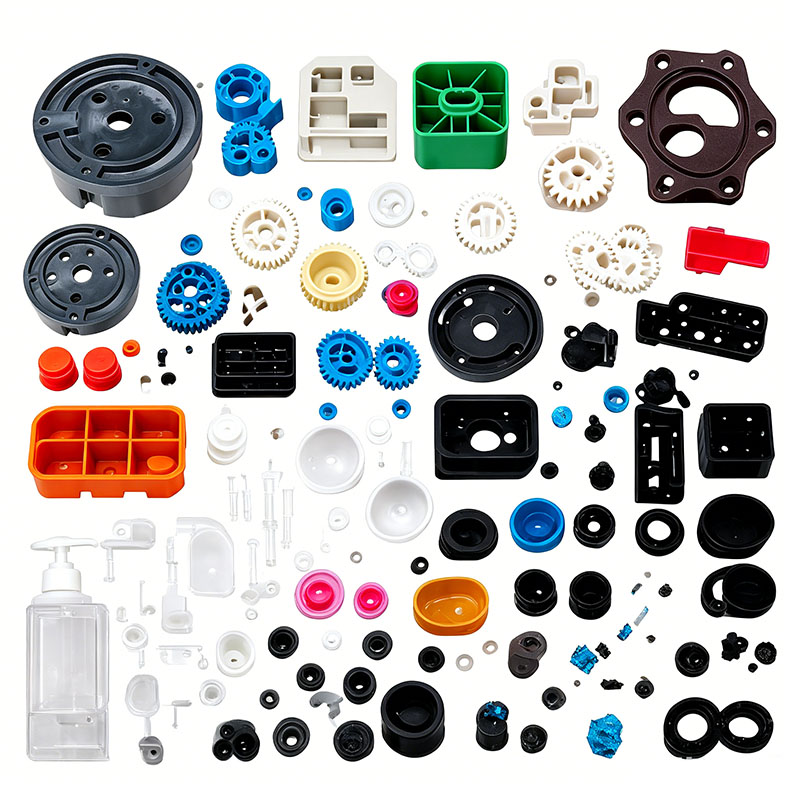
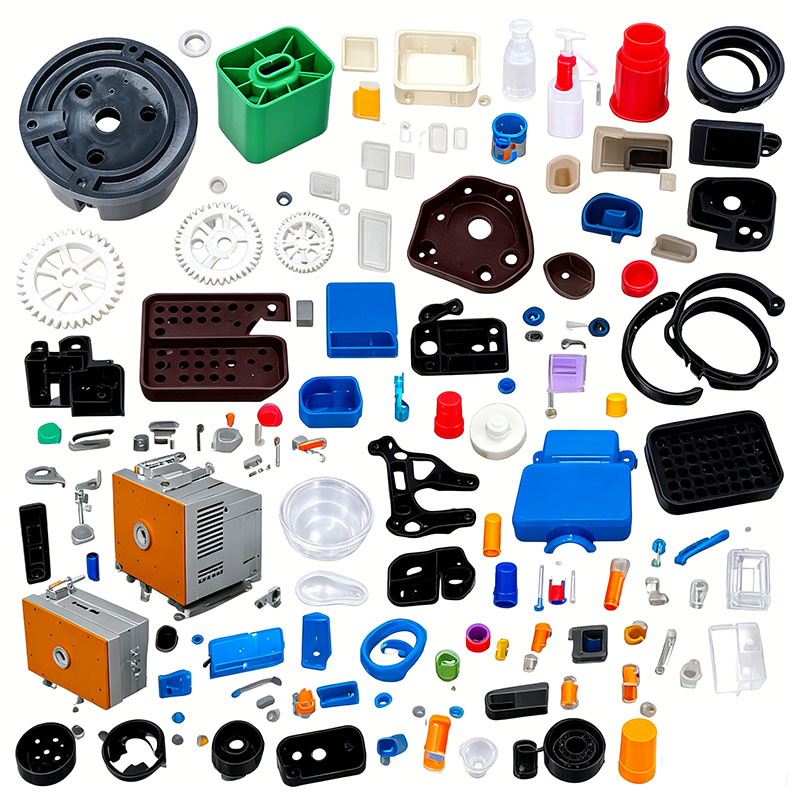
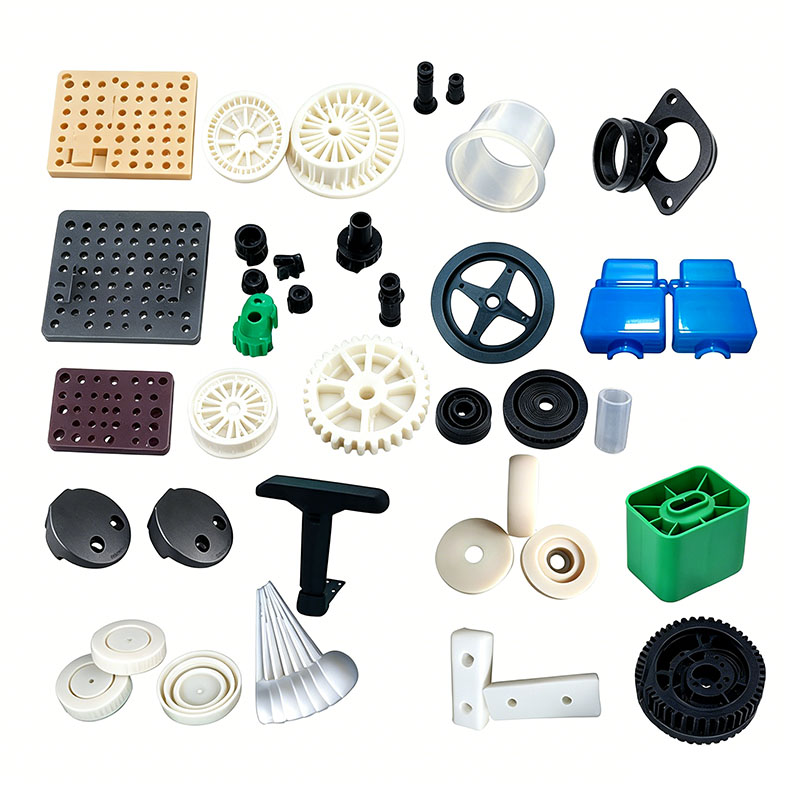
Kunststoffteile für Elektroroller bestehen typischerweise aus vier Hauptgrundmaterialien: ABS, PP, PC und PA6. Diese Materialien unterscheiden sich deutlich in der Molekülstruktur, Wasseraufnahme, Fließfähigkeit und thermischen Stabilität; Folglich variieren ihre Formtemperaturen, Trocknungsbedingungen, Formparameter und Strategien zur Fehlerminderung stark. Die Anwendung eines standardisierten Prozesses auf diese Materialien führt oft zu Fehlern wie Silberstreifen, Einfallstellen, Rissen, sprödem Versagen und Verformung. Im folgenden Abschnitt werden die wichtigsten Formungspunkte für jedes Material beschrieben und praktische Produktionsstandards für Komponenten wie Rollergehäuse, Batteriegehäuse, Instrumentenabdeckungen und Klapphalterungen einbezogen.
I. ABS Moulding Essentials (Instrumentengehäuse, Karosserieverkleidungen, Lenkergehäuse)
ABS ist ein Copolymer aus Acrylnitril, Butadien und Styrol. Es bietet eine gute Zähigkeit, einen hohen Oberflächenglanz und lässt sich leicht lackieren oder galvanisieren. Es wird als technischer Allzweckkunststoff mit geringer Wasseraufnahme eingestuft. Zu den wichtigsten Kontrollparametern gehören Trocknung, Formtemperatur und internes Spannungsmanagement.
Trocknungsanforderungen: Die Wasseraufnahmerate bei Raumtemperatur beträgt etwa 0,2 %; Wenn das Material nicht richtig getrocknet wird, kann es zu silbernen Streifen und Blasen kommen. Bei der Standardtrocknung wird das Material drei bis vier Stunden lang bei 80 °C gehalten, um den Feuchtigkeitsgehalt unter 0,04 % zu halten. Bei feuchtem Wetter sollte diese Dauer auf 5 Stunden verlängert werden. Eine Tiefentfeuchtung ist nicht erforderlich; Ein normaler Trichtertrockner reicht aus.
Fasstemperatur: Einzugszone 160–170 °C; mittlere Zone 180–190°C; Düse 195–205°C. Zu hohe Temperaturen führen zur Zersetzung der Butadienkomponente, was zu Vergilbung und Sprödigkeit führt; Umgekehrt führen zu niedrige Temperaturen zu einer schlechten Fließfähigkeit, was zu Bindenähten und kurzen Schüssen führt.
Formtemperatur: Moderater Bereich von 50–65 °C. Niedrige Formentemperaturen führen zu hohen inneren Spannungen, die beim Einbrennen nach dem Lackieren oder Galvanisieren zu Rissen führen; Hohe Werkzeugtemperaturen verlängern den Abkühlzyklus und machen dünnwandige Teile anfällig für Verformungen.
Prozessdruck und -geschwindigkeit: Der Einspritzdruck reicht von 80 bis 110 bar. Bei dünnwandigen Kosmetikteilen wird eine stufenweise Hochgeschwindigkeitsfüllung eingesetzt, um Bindenähte zu minimieren. Der Nachdruck wird in zwei Stufen – 70 bar und anschließend 90 bar – aufgebracht, um Einfallstellen auf der Oberfläche zu vermeiden. Häufige Fehler und Gegenmaßnahmen: Eine geringe Bindenahtfestigkeit kann durch eine Erhöhung der Formtemperatur und eine Verbesserung der Entlüftung behoben werden. Rissbildung nach dem Sprühen erfordert einen Glühschritt (60 °C für 2 Stunden); Oberflächenfließspuren (Wasserflecken) werden typischerweise durch unzureichende Trocknung des Rohmaterials verursacht.
Vorgaben für das Mahlgut: Der Anteil der zugesetzten Angüsse/Angusskanäle sollte 15 % nicht überschreiten; Die Zähigkeit nimmt bei wiederholtem Recycling deutlich ab, daher ist eine Überschreitung dieses Verhältnisses für Teile, bei denen es auf das Aussehen ankommt, verboten.
II. PP Moulding Essentials (Batteriegehäuse, Kotflügel, Schutzplatten, Clips)
Polypropylen (PP) ist ein teilkristalliner Kunststoff, der sich durch geringe Dichte, Schlagfestigkeit, Säure-/Laugenbeständigkeit, niedrige Kosten und ausgezeichnete Fließfähigkeit auszeichnet; Allerdings weist es eine hohe Schrumpfung auf, ist schwer zu verkleben und weist eine mäßige Zähigkeit bei niedrigen Temperaturen auf. Wichtige Formkontrollen konzentrieren sich auf die Beherrschung der Schrumpfungsverformung und der Entlüftung.
Trocknungsanforderungen: Die Wasseraufnahme liegt unter 0,01 %, sodass für die Standardproduktion keine Trocknung erforderlich ist. Bei längerer Lagerung in feuchter Umgebung 1 Stunde bei 60 °C trocknen, um Oberflächenfeuchtigkeit zu entfernen.
Fasstemperatur: 190–230 °C; Düsentemperatur: 210–230°C. PP hat einen niedrigen Schmelzpunkt; Zu hohe Temperaturen führen zu Zersetzung, was zu Gerüchen und Silberstreifen führt, während zu niedrige Temperaturen zu unvollständiger Kristallisation, einer matten Oberfläche und einer verringerten Zähigkeit führen.
Formtemperatur: 30–50°C. Höhere Formtemperaturen erhöhen die Kristallinität und Produktsteifigkeit, erhöhen aber auch die Schrumpfung; Bei dünnwandigen Teilen werden niedrige Werkzeugtemperaturen verwendet, um den Verzug zu minimieren.
Wichtige Formeigenschaften: Die Schrumpfung von PP-Formteilen liegt zwischen 1,5 % und 2,5 %, daher muss die Formkonstruktion diese Schrumpftoleranz berücksichtigen. Die Füllgeschwindigkeit sollte mittel bis hoch sein; Aufgrund der hervorragenden Fließfähigkeit der Schmelze kommt es leicht zu Graten, daher muss die Klemmkraft an die projizierte Fläche des Produkts angepasst werden. Die Haltezeit nimmt mit der Wandstärke zu; Bei dickwandigen Batteriefächern ist eine Haltezeit von 15–20 Sekunden erforderlich, um einer Schrumpfung durch Kristallisation entgegenzuwirken.
Fehlerkontrolle: Produktverzug wird hauptsächlich durch ungleichmäßige Kühlung verursacht; Fügen Sie Kühlkanäle um den Formhohlraum hinzu. Eine schlechte Bindung oder Siebdruckhaftung sollte durch eine Flammen- oder Koronabehandlung nach dem Formen behoben werden. Bei dünnwandigen Teilen, bei denen es zu Gaseinschlüssen oder Verbrennungen kommt, erweitern Sie die Entlüftungskanäle an der Trennfuge. Anpassungen für modifiziertes PP: Für schlagzähes PP und wetterbeständiges PP bleiben die Prozessparameter unverändert, nur das Masterbatch-Verhältnis wird angepasst; Bei glasfaserverstärktem PP muss die Werkzeugtemperatur auf 60 °C erhöht werden, um die Faserbindung zu verbessern.
III. PC Moulding Essentials (Transparente Instrumentenabdeckungen, hochfeste Dekorteile)
Polycarbonat (PC) bietet eine hohe Transparenz, Schlagfestigkeit und Hitzebeständigkeit, ist jedoch stark hygroskopisch, weist eine hohe Schmelzviskosität auf und ist äußerst feuchtigkeitsempfindlich. Der Schlüssel zum Formen liegt in der gründlichen Entfeuchtungstrocknung und dem Befüllen mit hohem Druck und niedriger Geschwindigkeit.
Obligatorische Trocknungsstandards: Die Wasseraufnahme bei Raumtemperatur kann 0,3 % erreichen; Spritzgießen mit vorhandener Feuchtigkeit führt zu ausgedehnten Silberstreifen, Blasen und Produktbrüchigkeit/-rissbildung. Ein Entfeuchtungstrockner muss 4–6 Stunden lang bei 110–120 °C verwendet werden, wobei der Feuchtigkeitsgehalt streng unter 0,02 % gehalten werden muss; Steht die Maschine länger als eine Stunde still, muss das Material nachgetrocknet werden.
Fasstemperatur: 260–300 °C; Düse: 280–300°C. PC hat eine hohe Viskosität; Niedrige Temperaturen verhindern ein vollständiges Füllen des Hohlraums, während Temperaturen über 320 °C zur Spaltung der Molekülketten führen, die Transparenz verringern und einen drastischen Abfall der Schlagfestigkeit zur Folge haben. Spülen Sie den Lauf vor dem Abschalten mit PP, um eine Karbonisierung und Kohlenstoffbildung bei hohen Temperaturen zu verhindern.
Formtemperatur: Hohe Formtemperatur von 80–100 °C. Hohe Temperaturen reduzieren die innere Scherspannung und verhindern so Spannungsspuren auf transparenten Teilen; Zu niedrige Temperaturen führen zu einer Konzentration innerer Spannungen, wodurch Teile bei Montagebelastungen anfällig für Risse werden.
Injektionsverfahren: Hochdruckfüllung mit niedriger Geschwindigkeit (Injektionsdruck 100–140 bar), um innere Spannungen durch Hochgeschwindigkeitsscherung zu vermeiden; mäßiger Haltedruck mit verlängerter Dauer je nach Wandstärke; Übermäßiger Haltedruck ist bei transparenten Teilen strengstens untersagt, um Weißbruch zu vermeiden.
Nachbearbeitung: Wenn transparente PC-Teile zusammengebaut oder verklebt werden müssen, glühen Sie sie nach dem Formen 2–3 Stunden lang bei 70–80 °C, um innere Spannungen abzubauen; Polieren Sie die Form auf Hochglanz, um eine hohe Lichtdurchlässigkeit ohne Trübung oder Trübung zu gewährleisten. IV. Wichtige Punkte der PA6-Formgebung (Klappverschlüsse, Stützhalterungen, tragende Strukturteile)
Nylon 6 (PA6) zeichnet sich durch hohe Kristallinität, Verschleißfestigkeit und hohe mechanische Festigkeit aus und ist somit ein ideales Material für tragende Rollerkomponenten. Sein Hauptnachteil ist die hohe Wasseraufnahme; Während die Feuchtigkeitsaufnahme nach dem Formen tatsächlich die Zähigkeit erhöht, muss der Schwerpunkt bei der Verarbeitung auf einer gründlichen Entfeuchtung, hohen Formtemperaturen und einer präzisen Temperaturkontrolle liegen.
Trocknungsanforderungen: Ungetrocknetes PA6 kann bis zu 3 % Feuchtigkeit enthalten, was zu übermäßiger Blasenbildung beim Einspritzen und spröden Bindenähten führt, die leicht reißen. Verwenden Sie einen Entfeuchtungstrockner bei einer konstanten Temperatur von 105–115 °C für 4 Stunden, um einen Feuchtigkeitsgehalt von ≤0,02 % zu erreichen; Bei glasfaserverstärktem PA6 (PA6-GF30) die Trocknungszeit auf 5 Stunden verlängern. Bewahren Sie das Material nach dem Trocknen in einem verschlossenen Trichter auf, um Lufteinwirkung zu vermeiden. Nachtrocknen, wenn die Maschine länger als 30 Minuten im Leerlauf ist.
Fasstemperatur: 230–260 °C; Düse: 240–260°C. Zu niedrige Temperaturen führen zu einem schlechten Schmelzfluss und einer ungleichmäßigen Glasfaserverteilung; Temperaturen über 270 °C führen zur Zersetzung des Nylons, wodurch Ammoniakgasblasen entstehen und die Festigkeit des Teils erheblich verringert wird.
Formtemperatur: Hohe Formtemperatur von 70–90 °C. Hohe Formtemperaturen verbessern die Kristallinität und die Gleichmäßigkeit der Glasfaserverteilung und verbessern so die Verschleiß- und Ermüdungsbeständigkeit von Klammern und Riegeln erheblich. Das Formen bei niedriger Temperatur führt zu einer unvollständigen Kristallisation, was zu unzureichender Steifigkeit und Anfälligkeit für Kriechverformung führt.
Formprozess: Mäßige Fließfähigkeit; Einspritzdruck 80–120 bar bei mittlerer Füllgeschwindigkeit. Glasfaserverstärkte Materialien verursachen Verschleiß in den Formhohlräumen, sodass Hohlräume einer Nitrierbehandlung bedürfen. Vermeiden Sie einen übermäßigen Haltedruck, um innere Spannungen zu vermeiden, die während der Lagerung zu Verformungen führen könnten. Berechnen Sie die Abkühlzeit basierend auf der maximalen Wandstärke (z. B. erfordern dickwandige Verschlüsse >4 mm eine Abkühlzeit von >20 Sekunden).
Besondere Charakteristik: PA6 ist unmittelbar nach dem Entformen hart und spröde, gewinnt jedoch an Zähigkeit, nachdem es über 24 Stunden bei Raumtemperatur auf natürliche Weise Feuchtigkeit absorbiert hat; Wenn eine schnelle Montage erforderlich ist, kann eine Behandlung mit kochendem Wasser zur Erhöhung der Zähigkeit durchgeführt werden. Glasfaserverstärkte Teile neigen zum „Faserschwimmen“ (Freilegung der Oberflächenfasern); Verbessern Sie das Erscheinungsbild der Oberfläche, indem Sie die Formtemperatur erhöhen und die Einspritzgeschwindigkeit verringern. V. Zusammenfassender Vergleich der Formungseigenschaften für vier Materialien
ABS legt großen Wert auf Oberflächenbeschaffenheit und geringe innere Spannungen und eignet sich daher für dekorative Außenteile. PP lässt sich leicht formen, weist jedoch eine hohe Schrumpfung auf und eignet sich daher ideal für leichte Gehäuse. PC bietet eine hohe Transparenz und Schlagfestigkeit, erfordert jedoch eine strenge Kontrolle der Trocknung und hohe Formtemperaturen; PA6 bietet eine hervorragende Festigkeit und Verschleißfestigkeit, erfordert jedoch eine gründliche Entfeuchtung und wird daher häufig für tragende Strukturbauteile verwendet. In der tatsächlichen Produktion müssen die Rohstoffe auf der Grundlage der Teilefunktionalität ausgewählt werden und bestimmte Trocknungs-, Formtemperatur- und Einspritzparameter müssen strikt eingehalten werden. Darüber hinaus sind Kontrollen hinsichtlich des Glühens, der Entlüftung und der Verwendung von Mahlgut unerlässlich, um Chargenfehler – wie Risse, Silberstreifen, Einfallstellen und Verwerfungen – an der Quelle zu minimieren und so eine gleichbleibende Qualität der Kunststoffkomponenten von Elektrorollern sicherzustellen.
Wir sind ein Hersteller von Kunststoff-ABS-PP-PC-PA6-Formteilen und bieten die Herstellung hochwertiger ABS-PP-PC-PA6-Kunststoffteile an. Solange Sie Kunststoff-ABS-PP-PC-PA6-Formteilprodukte anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


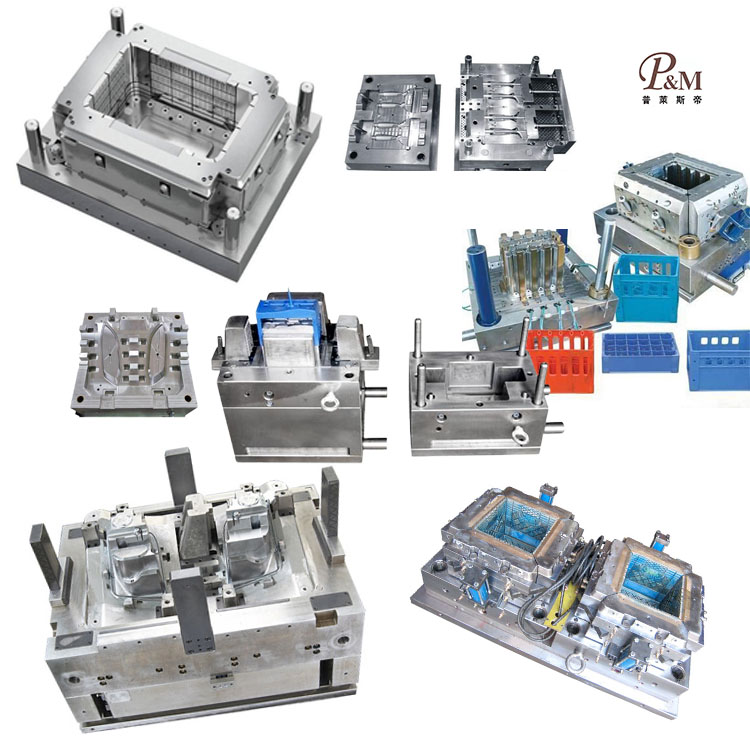
Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

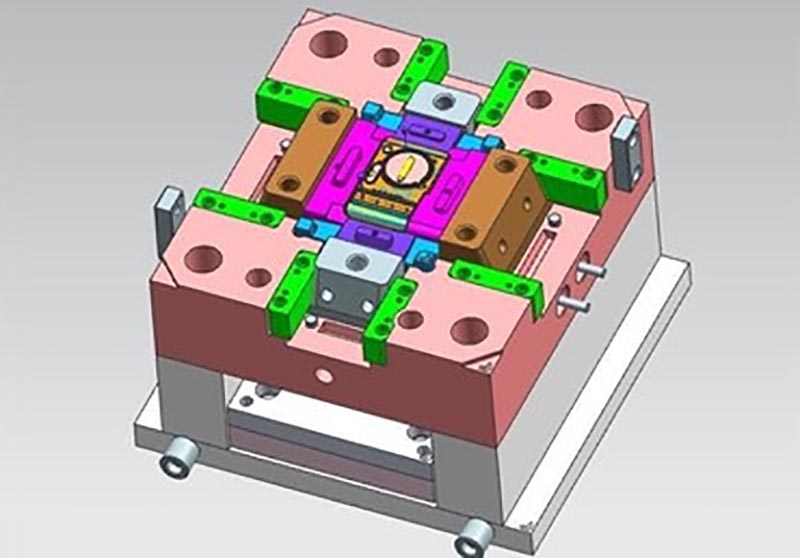
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Kunststoff-ABS-PP-PC-PA6-Teileformen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.