Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von leichteren Kunststoffteilen
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
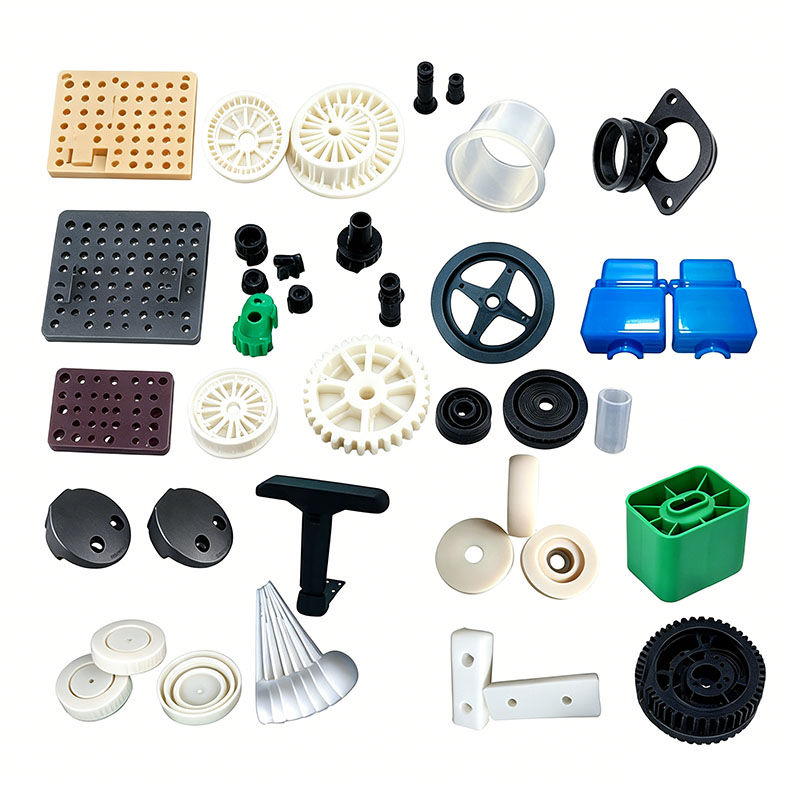
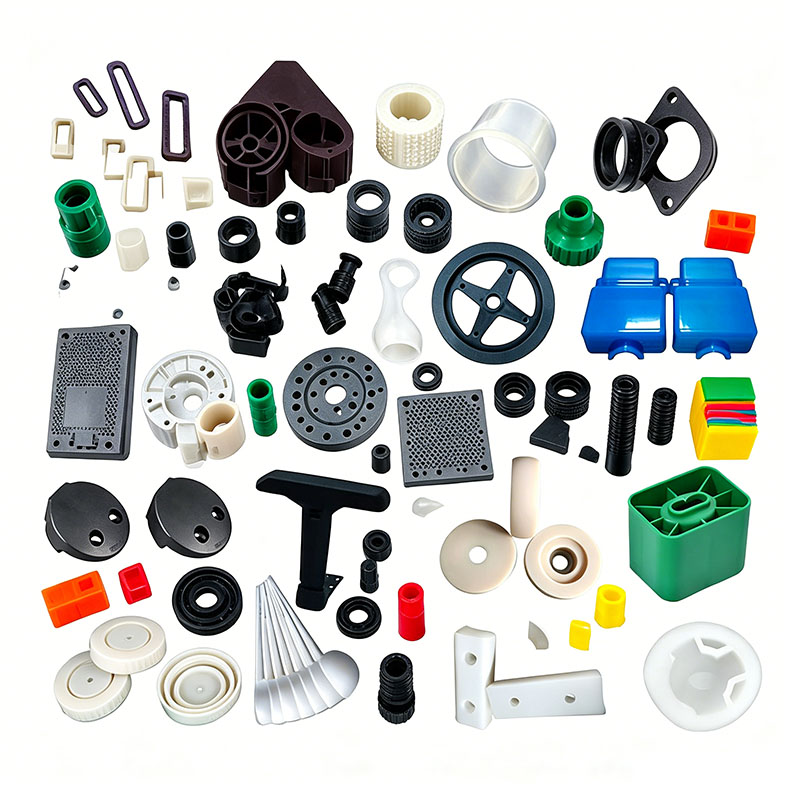
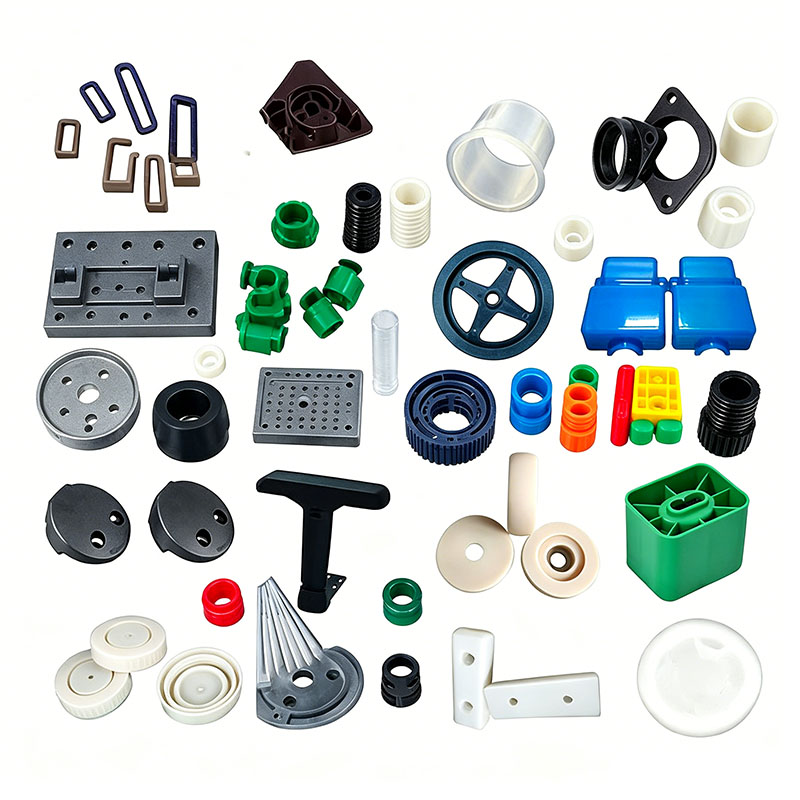
Formen von leichteren Kunststoffteilen
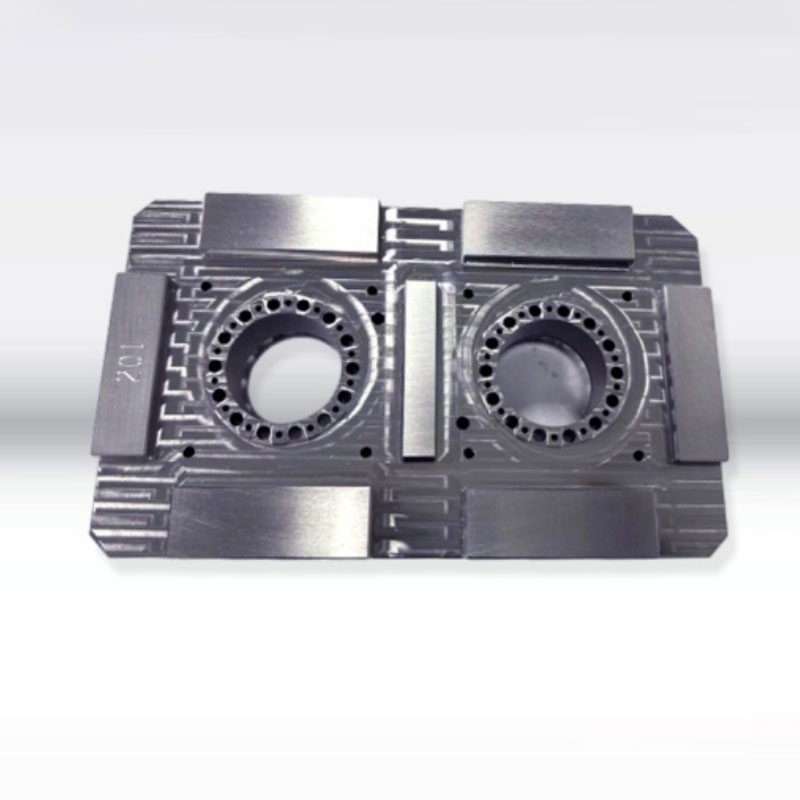
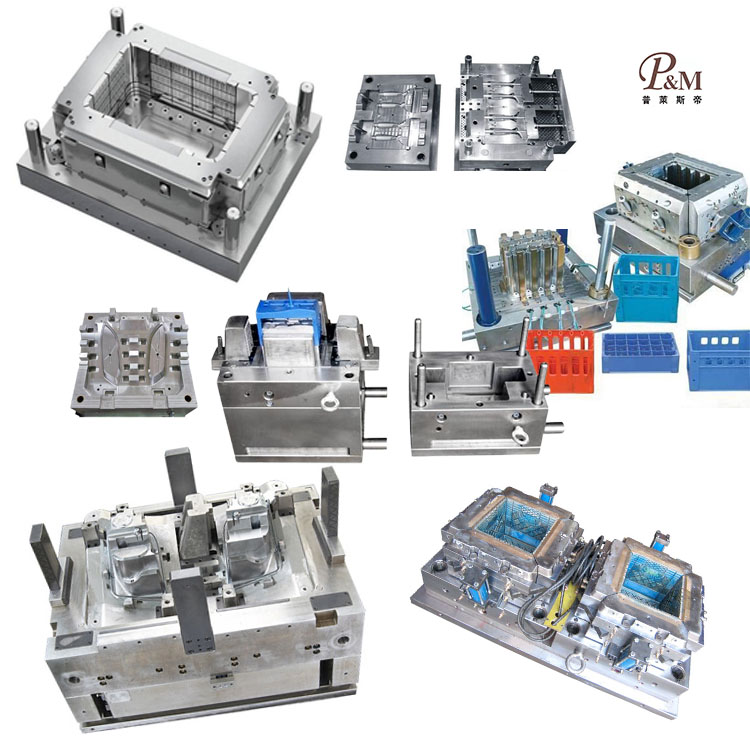
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen leichterer Kunststoffteile individuell anpassen. Wir bieten professionelle, maßgeschneiderte Dienstleistungen im Bereich der Formung von Kunststoff-Feuerzeugteilen an und sind ein professioneller Hersteller von Kunststoff-Feuerzeugteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung des Formteils für leichtere Kunststoffteile kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von leichteren Kunststoffteilen, wie z. B. CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und eine perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoff-Formteile für Feuerzeugteile anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Produkte zum Formen leichterer Kunststoffteile können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
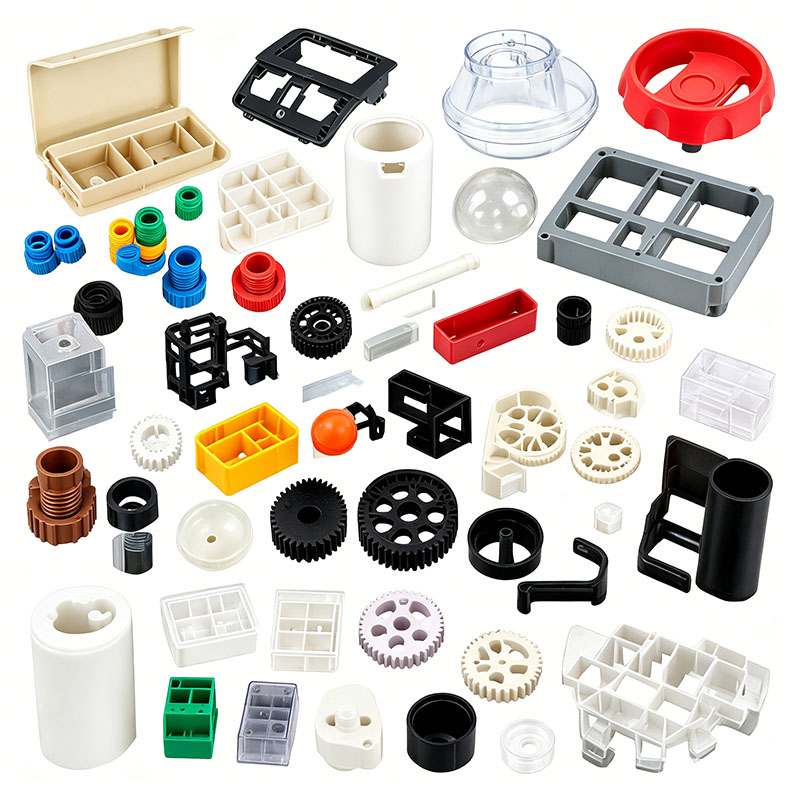
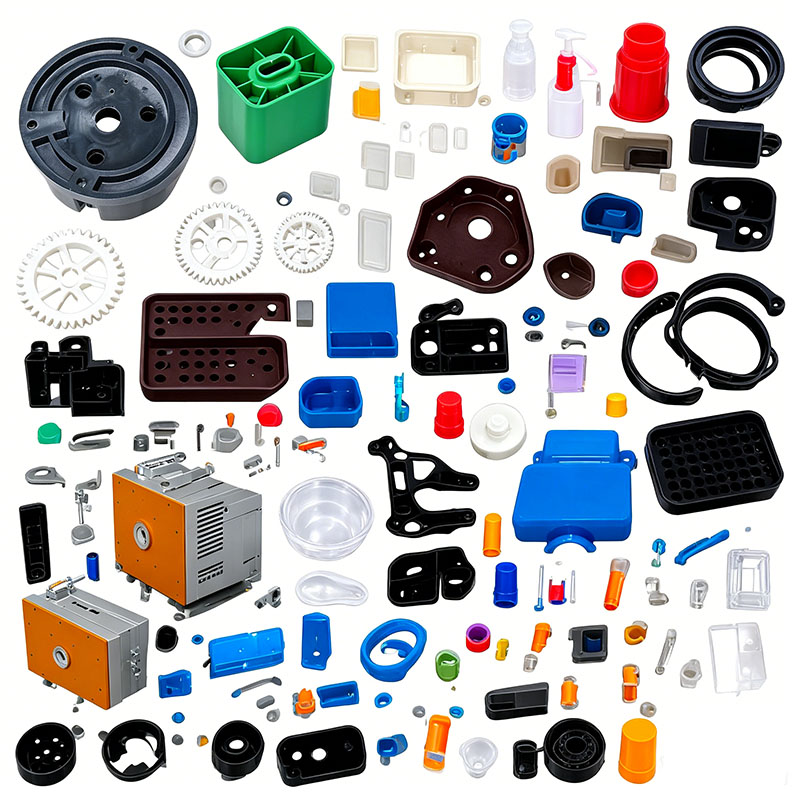
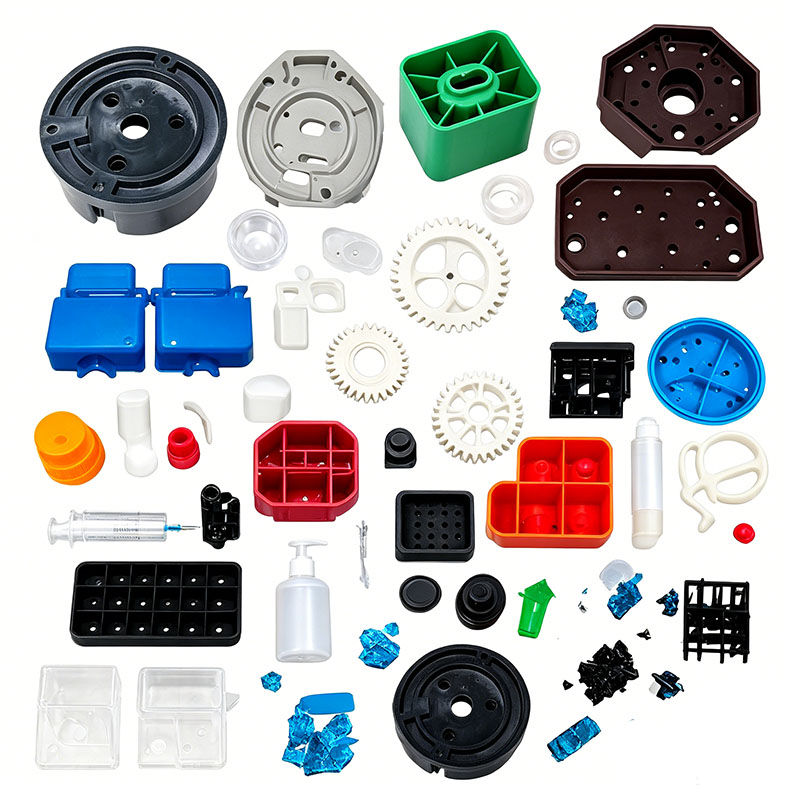
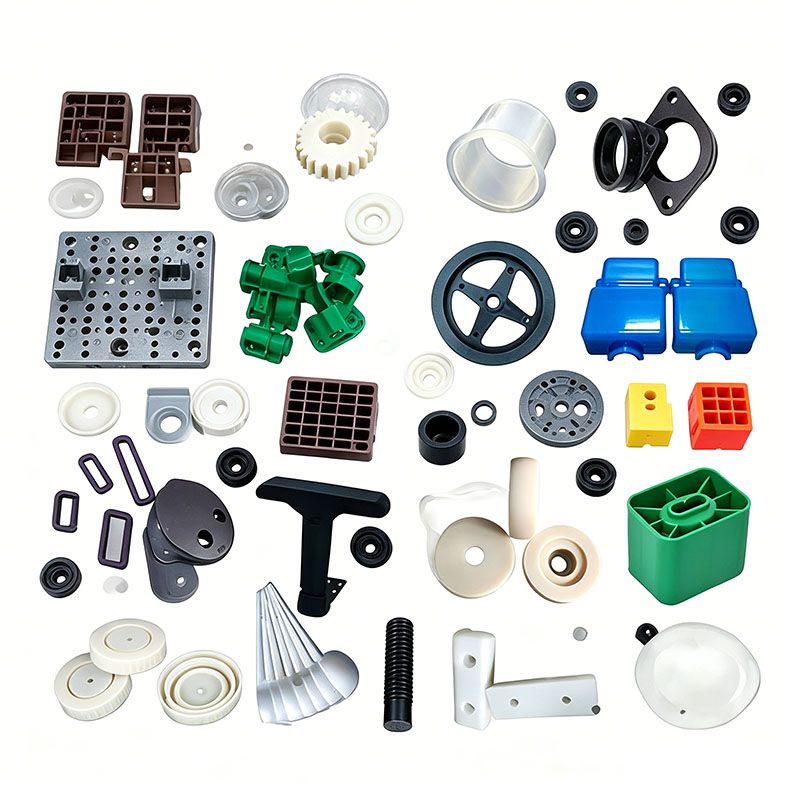
Kunststoffteile für Feuerzeuge – darunter Gehäuse, Gasbehälter, obere Kappe, Windschutzscheibe, Zündknopf, Einstellschieber, Sockel und transparentes Sichtfenster – werden als kleine Präzisionsspritzgussteile mit mehreren Hohlräumen klassifiziert. Diese Produkte müssen strenge Sicherheitsstandards in Bezug auf Explosionsbeständigkeit, Flammhemmung, Schlagfestigkeit, Rissfestigkeit und Luftdichtheit erfüllen, während sie in weiten Temperaturbereichen betrieben werden und flüssiges Butan unter hohem Druck enthalten. Aufgrund der winzigen Abmessungen der Teile, der dünnen Wände und der Formkonfigurationen mit großen Hohlräumen ist der Formprozess sehr anfällig für kritische Fehler wie kurze Einschüsse, Bindenähte, Mikrorisse und durch Grate verursachte Leckagen. Der gesamte Herstellungsprozess umfasst fünf Kernphasen: Vorbehandlung des Rohmaterials, Einrichtung und Abstimmung von Mehrkavitätenformen, Spritzgießzyklen, Nachbearbeitung/Endbearbeitung und mehrstufige Sicherheitsleistungstests. Während des gesamten Prozesses werden strenge Kontrollen eingehalten, um explosionssichere Luftdichtheit, geringe innere Spannungen, das Fehlen scharfer Flammen und eine stabile Flammhemmung zu gewährleisten.
I. Rohstofflagerung und Vorbehandlung
Bauteile, die Druck- und Explosionsschutzanforderungen unterliegen, erfordern Rohstoffe mit außergewöhnlicher Zähigkeit, Kältebeständigkeit und Flammwidrigkeit; Materialauswahl und Vorbehandlung bilden die erste Verteidigungslinie für die Sicherheit.
Klassifizierung und Zuordnung von Rohstoffen
Für das Gehäuse, den Gasbehälterkörper und den Zündknopf werden hochschlagzäh modifiziertes PP und flammhemmendes Copolymer PP ausgewählt; Diese Materialien bieten neben inhärenten flammhemmenden Eigenschaften eine hohe Zähigkeit, Beständigkeit gegen Butanlösungsmittel und Beständigkeit gegen Rissbildung bei Stürzen bei niedrigen Temperaturen. Für das transparente Sichtfenster für den Kraftstoffstand wird hochfestes, transparentes GPPS oder PC in Lebensmittelqualität verwendet, während für die Windschutzscheibe und kleine Zierteile hochglänzendes ABS zum Einsatz kommt.
Striktes Verbot des Materialrecyclings: Die Verwendung von recyceltem Mahlgut (Anguss-/Angusskanalschrott) ist für drucktragende, luftdichte Komponenten wie Gasbehälter und Gehäuse strengstens verboten. Der molekulare Abbau im Mahlgut verringert die Zähigkeit, wodurch Teile unter Druckgasbelastungen anfällig für Risse und Undichtigkeiten werden – was eine Explosionsgefahr darstellt. Nur kleine dekorative Teile dürfen bis zu 5 % Mahlgut derselben Materialart enthalten, sofern es pulverisiert und von groben Partikeln gesiebt wurde. Während des Mischvorgangs werden nicht migrierende, umweltfreundliche Masterbatche und schwerflüchtige Formtrennmittel verwendet, um Quellreaktionen zwischen Additiven und Butan zu verhindern, die andernfalls zu Gehäuselecks führen könnten. Flammhemmendes PP wird getrennt von Standard-PP und ABS gemischt und gelagert, um eine Beeinträchtigung seiner flammhemmenden Eigenschaften zu vermeiden.
Steuerung des Mischprozesses
Es wird ein kleiner Vertikalmischer mit niedriger Drehzahl verwendet, der 5–8 Minuten lang mit 250–280 U/min arbeitet. Modifiziertes PP darf keinem längeren Hochgeschwindigkeitsmischen unterzogen werden; Der Aufbau von Reibungswärme kann das interne Verstärkungssystem beschädigen und die Fallfestigkeit verringern. Rohstoffe unterschiedlicher Farbe werden separat gemischt, um Farbabweichungen von Charge zu Charge zu vermeiden. Nach dem Mischen wird der Materialbehälter staubdicht verschlossen; Feinstaub, der in eine Form mit mehreren Kavitäten eindringt, kann leicht winzige Entlüftungskanäle verstopfen, was zu schwarzen Flecken oder Luftdichtheitsmängeln führt.
Standardisierte Trocknung und Entfeuchtung
ABS und PC (für transparente Teile verwendet) sind stark hygroskopisch; Spuren von Feuchtigkeit können im Inneren der Formteile Mikroblasen bilden, die unter Druck zu Rissen und Gasaustritt führen. Die Standardtrocknung für ABS umfasst eine konstante Temperatur von 80 °C für 3 Stunden, während PC-Sichtfenster 4 Stunden lang bei 110 °C mit einem Luftentfeuchtungstrockner getrocknet werden, wodurch der Feuchtigkeitsgehalt unter 0,04 % bleibt. Modifiziertes PP weist eine äußerst geringe Wasseraufnahme auf; Unter normalen Werkstattbedingungen ist ein Trocknen nicht erforderlich. In der Umgebung mit hoher Luftfeuchtigkeit während der südlichen „Pflaumenregen“-Saison reicht jedoch ein einstündiges Trocknen bei niedriger Temperatur bei 60 °C aus, um Oberflächenfeuchtigkeit zu entfernen. Aufgrund der geringen Trichterkapazität der Spritzgießmaschinen werden die Rohstoffe in kleinen Chargen getrocknet; Steht die Maschine länger als eine Stunde still, muss das Material erneut entfeuchtet werden, um eine erneute Feuchtigkeitsaufnahme zu verhindern. Getrocknete Rohstoffe werden der Maschine über versiegelte Rohrleitungen zugeführt, um sie von der feuchten Werkstattluft zu isolieren.
II. Montage und Vorwärmen/Inbetriebnahme kleiner Mehrkavitätenformen
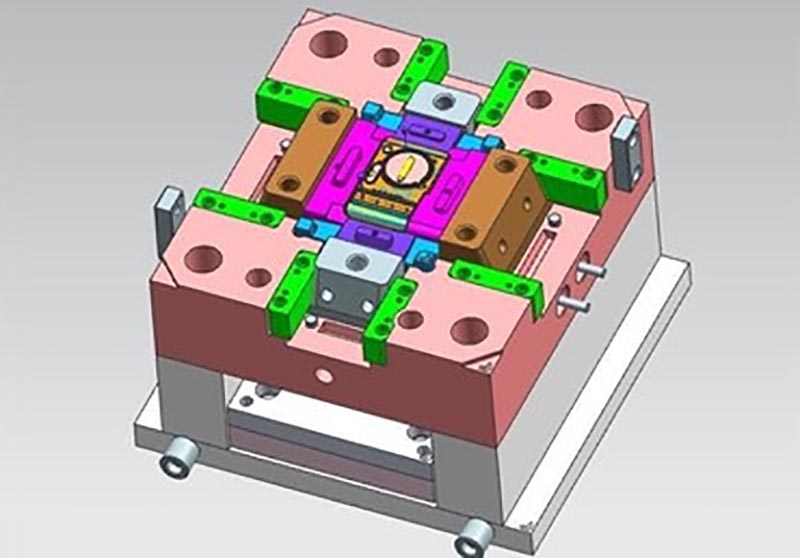
Leichtere Komponenten haben eine Miniaturgröße und die Formen verwenden typischerweise eine ausgewogene Struktur mit mehreren Kavitäten (z. B. 16 oder 32 Kavitäten). Zu den wichtigsten Konstruktionselementen gehören das Auswuchten des Läufers, eine unabhängige Mikroentlüftung, Auswerferstifte mit kleinem Durchmesser, die ein Durchstechen verhindern sollen, und eine hochpräzise Passung der Trennflächen zur Vermeidung von Graten und Gaslecks. Formenstahl- und Strukturstandards
Für transparente Sichtfenster und hochglänzende Außengehäuse wird hochglanzpolierter, korrosionsbeständiger Stahl S136 verwendet; Nach dem Polieren sind die Oberflächen frei von feinen Kratzern oder Lochfraß. Die Formhohlräume für flammhemmende PP-Gasbehälter werden einer Nitrierbehandlung unterzogen, um langfristiger Erosion durch flammhemmendes Pulver zu widerstehen und so die Lebensdauer der Form zu verlängern. Alle Innenecken weisen einen Radius von mindestens R0,3 auf, um Spannungskonzentrationen zu vermeiden und Risse bei Sturzstößen zu verhindern. Die Präzision der Trennlinienbearbeitung wird auf 0,01 mm kontrolliert, um feine Grate zu vermeiden, die andernfalls zu übermäßigen Montagespalten oder Gaslecks führen könnten.
Ausgewogenes Kühlsystemdesign
Die leichteren Kunststoffkomponenten haben eine Wandstärke von nur 1,2–2,0 mm, und die Gleichmäßigkeit der Wandstärke des Gasbehälters bestimmt direkt die explosionssichere Leistung. Die Form nutzt ein dichtes Netzwerk feiner Kühlkanäle, die nahe an den Hohlräumen positioniert sind. Diese Kanäle sind über die Hohlräume hinweg perfekt symmetrisch, um konstante Abkühlraten für jedes Teil zu gewährleisten, was zu einer gleichmäßigen Schrumpfung und keinen Maßabweichungen führt. Die Formtemperaturen werden zonenweise gesteuert: 50–55 °C für ABS-Dekorteile und 30–40 °C für flammhemmende PP-Gasbehälter. Eine zu hohe Formtemperatur führt zu einer erhöhten Kristallisationsschrumpfung in PP, was zu unterdimensionierten Gasreservoirs und schlechter Abdichtung führt, was zu Gaslecks führt.
Optimiertes Entlüftungs- und Auswurfdesign
In Formen mit mehreren Kavitäten ist jede Kavität mit unabhängigen Mikroentlüftungsöffnungen (0,010 mm tief, 2–4 mm breit) ausgestattet, wobei zusätzliche Entlüftungseinsätze an Schweißnähten, Fließendpunkten und dickwandigen Rippenstellen platziert sind. Dies ermöglicht eine schnelle Luftevakuierung beim Befüllen mit hoher Geschwindigkeit und verhindert so eine Sprödigkeit der Schweißnaht oder örtliches Anbrennen. Auswerferstifte für diese Kleinteile haben Durchmesser von nur 1–2 mm und nutzen eine verteilte Mehrpunkt-Auswurfstrategie; Die Stifte werden an dickwandigen Stellen positioniert – unter Vermeidung kritischer luftdichter Zonen – und bewegen sich in zwei langsamen Stufen vor, um Spannungsspuren („Weißwerden“) oder Einstiche zu vermeiden, die zu Mikrorissen führen könnten.
Spezifikationen für den Formenbetrieb
Diese leichteren Formen mit mehreren Kavitäten sind für den Einsatz mit kleinen Präzisionsspritzgussmaschinen (100T–250T) konzipiert, die eine ausreichende Schließkraft bieten, um ein Öffnen der Form und Gratbildung beim Hochgeschwindigkeitseinspritzen zu verhindern. Führen Sie an jedem Kühlkanal eine Wasserdurchflussprüfung durch, um sicherzustellen, dass keine Verstopfungen oder Undichtigkeiten vorliegen. Kalibrieren Sie das Niederdruck-Formschutzsystem vorab, damit sich die Form automatisch öffnet, wenn auch nur winzige Anschnittrückstände erkannt werden, und verhindert so Schäden an Präzisions-Mikrokavitäten. Reinigen Sie den Lauf gründlich, bevor Sie flammhemmendes PP verarbeiten, um alle ABS- oder PC-Rückstände zu entfernen, die die flammhemmenden Eigenschaften beeinträchtigen würden. Heizen Sie die Form 20 Minuten lang vor, um die Temperatur zu stabilisieren, bevor Sie mit dem Probeformen beginnen.
III. Standardisierter Spritzgusszyklusprozess
Der komplette Formzyklus besteht aus sechs Schritten: Formenspannen, stufenweises Einspritzen, kurzzeitiger stufenweiser Nachdruck, schnelles Abkühlen, langsames Auswerfen und automatische Teilesammlung. Die Kernprozessstrategie legt den Schwerpunkt auf eine scherarme Befüllung, minimale Packung/Kompensation und eine strenge Kontrolle der inneren Spannungen, um die Bildung unsichtbarer Risse im drucktragenden Gehäuse zu verhindern.
Präzise abgestufte Fasstemperaturregelung
Flammhemmende PP-Luftkammern und -Gehäuse: 190–215 °C; Düsentemperatur: 205°C; Die maximale Temperatur darf 220 °C nicht überschreiten (übermäßige Hitze zersetzt flammhemmende Additive und verringert die Zähigkeit des Materials drastisch, wodurch Teile beim Aufprall anfällig für Splitter werden).
ABS-Dekorteile: 170–195°C; Überschreiten Sie unbedingt nicht die Temperatur von 200 °C, um die Freisetzung irritierender flüchtiger Substanzen zu vermeiden.
Transparente PC-Fenster: 260–280 °C; Eine unzureichende Fließfähigkeit bei niedrigeren Temperaturen führt zu Schweißnähten.
Stufenweise Hochgeschwindigkeitsbefüllung mit variabler Geschwindigkeit
Angesichts des kurzen Schmelzeflusswegs für diese kleinen Teile wird eine dreistufige Füllstrategie mit variabler Geschwindigkeit eingesetzt: langsame Pufferung am Anschnitt, schnelle Befüllung der Hauptkavität und reduzierte Geschwindigkeit mit Entlüftung am Ende des Fließwegs, um die Füllkonsistenz über mehrere Kavitäten hinweg auszugleichen. Einspritzdruck: 70–95 bar; Übermäßiger Druck führt zu Graten an der luftdichten Trennfuge und zu hohen inneren Eigenspannungen im Teil. Unzureichender Druck führt zu einer schlechten Schweißnahtverschmelzung, was zu Rissen und Luftleckagen in der unter Druck stehenden Luftkammer führt. Wenn Maßunterschiede zwischen den Kavitäten auftreten, passen Sie die Einspritzgeschwindigkeit in jeder Phase genau an, um eine gleichmäßige Füllung aller Kavitäten zu erreichen.
Kurzzeitiger zweistufiger Haltedruck
Leichtere Komponenten weisen dünne Wände und eine minimale Gesamtschrumpfung auf; Dadurch ist die Nachdruckdauer deutlich kürzer als bei großen Gehäusen. Der Prozess nutzt eine zweistufige Haltephase: schnelles Füllen der Kavität bei hohem Druck, gefolgt von einer Stabilisierung bei niedrigem Druck, um geringfügige Schrumpfungen auszugleichen. Die Haltezeiten betragen für drucktragende Bauteile (z. B. Luftkammern) 4–8 Sekunden und für kleine Zierteile 3–5 Sekunden. Der Haltedruck darf nicht zu hoch sein, um „weiße Flecken“ oder Mikrorisse an den Positionen der Auswerferstifte zu vermeiden. Das Nachladen des Materials erfolgt gleichzeitig während der Haltephase, wodurch der Formzyklus verkürzt und die Effizienz der Massenproduktion bei Formen mit mehreren Kavitäten gesteigert wird.
Kühlungs- und Teileentfernungskontrollen
Die Abkühlzeiten werden durch die Wandstärke bestimmt: 2–3 Sekunden pro 1 mm Dicke, wobei die Standardabkühlzeit für 1,5-mm-Luftkammern 4–6 Sekunden beträgt. Eine unzureichende Kühlung führt zu einer anhaltenden Schrumpfung nach dem Formen, was zu einer Verformung des Gehäuses und einem Versagen der Baugruppendichtung führt. Das Öffnen und Auswerfen der Form erfolgt mit niedriger, gleichmäßiger Geschwindigkeit, wobei ein automatischer Auffangbehälter unter der Form zum Auffangen der Teile positioniert ist. Die manuelle Handhabung transparenter oder luftdichter Komponenten ist verboten, um eine Verschmutzung durch Fingerabdrücke oder Öl zu verhindern. Frisch entformte Teile müssen flach auf Tabletts abgelegt werden – Stapeln oder Pressen ist strengstens untersagt, da bereits leichter Druck auf kleine Gehäuse leicht zu unsichtbaren Mikrorissen führen kann.
Wir sind ein Hersteller von Formteilen für Kunststoff-Feuerzeugteile und bieten hochwertige Kunststoff-Formteile für Feuerzeuge an. Solange Sie Produkte zum Formen leichterer Kunststoffteile individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formung von Kunststoff-Feuerzeugteilen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.