Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Kunststoffformmaschinenteilen
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
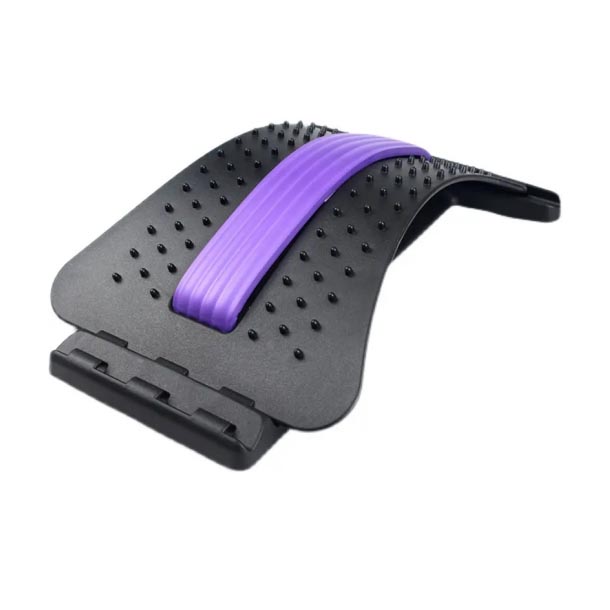
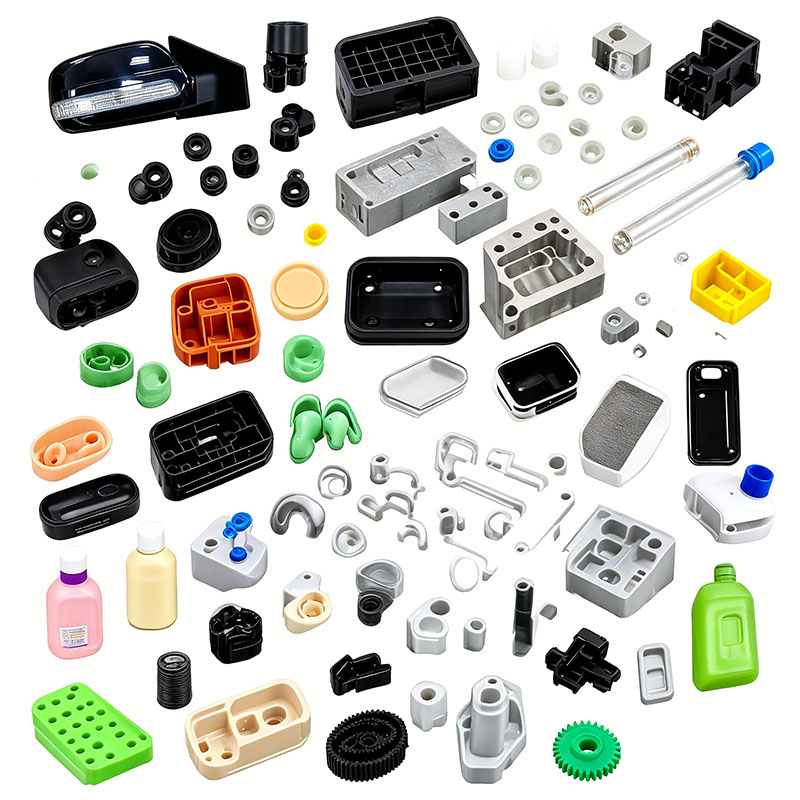
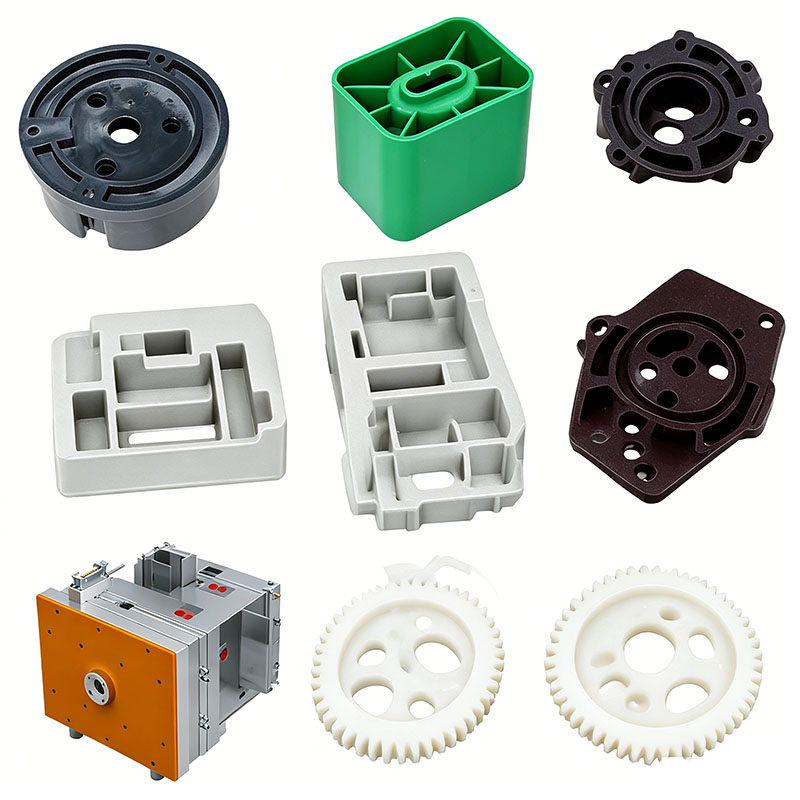
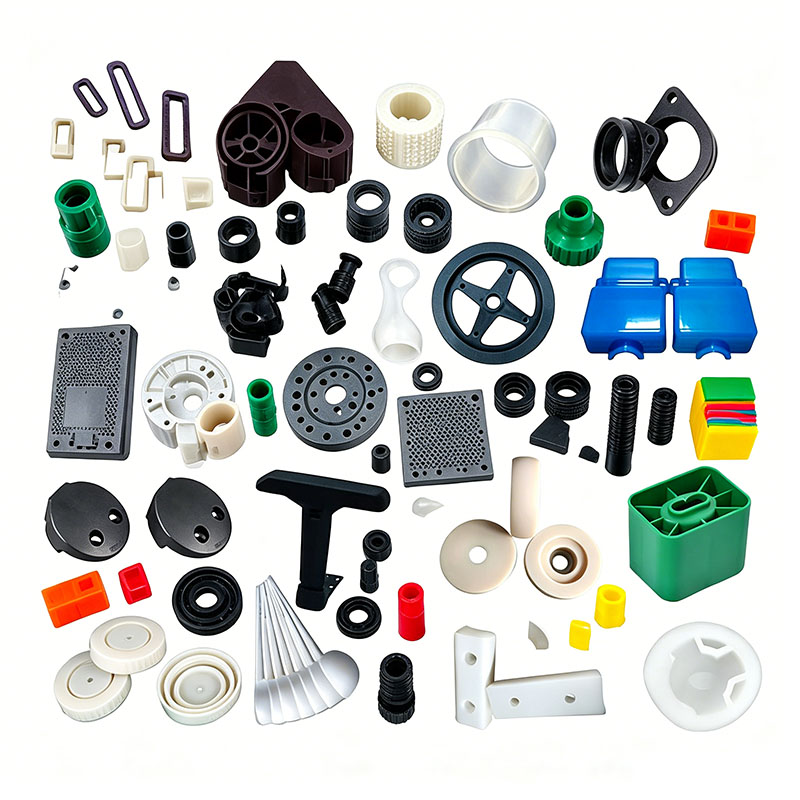
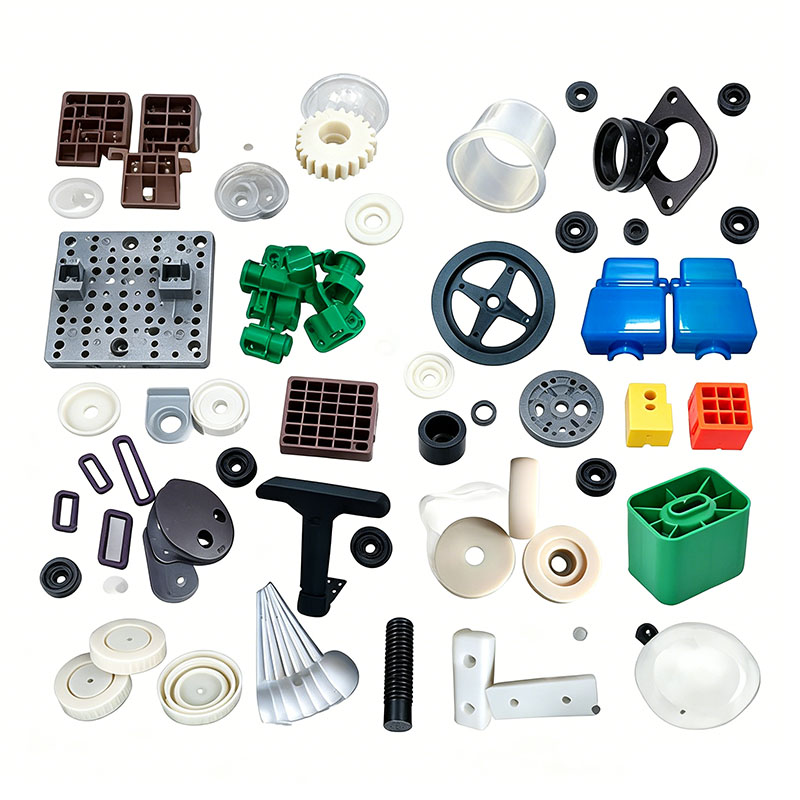
Formen von Kunststoffformmaschinenteilen
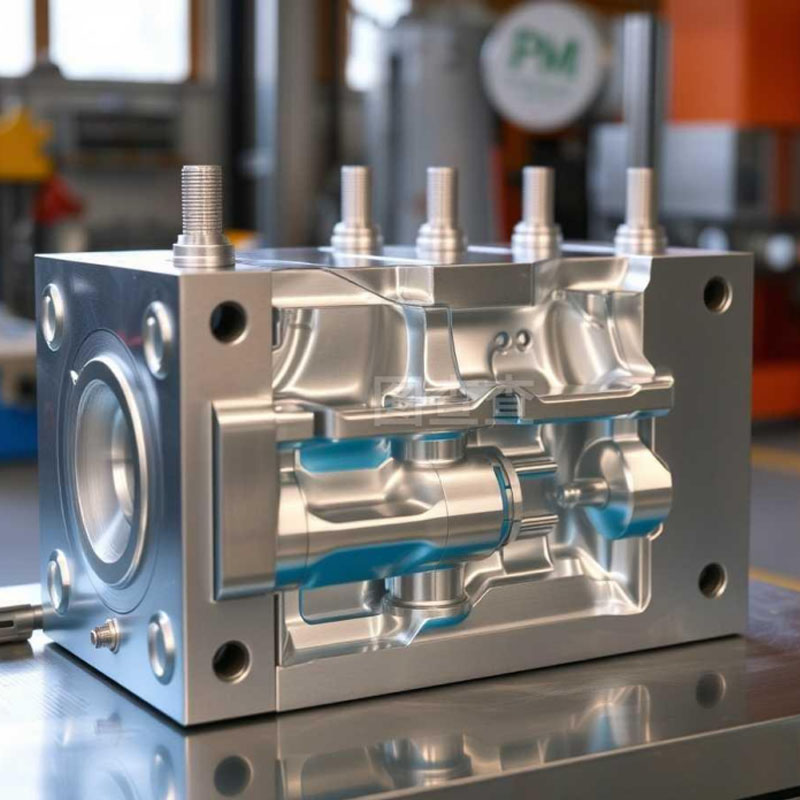
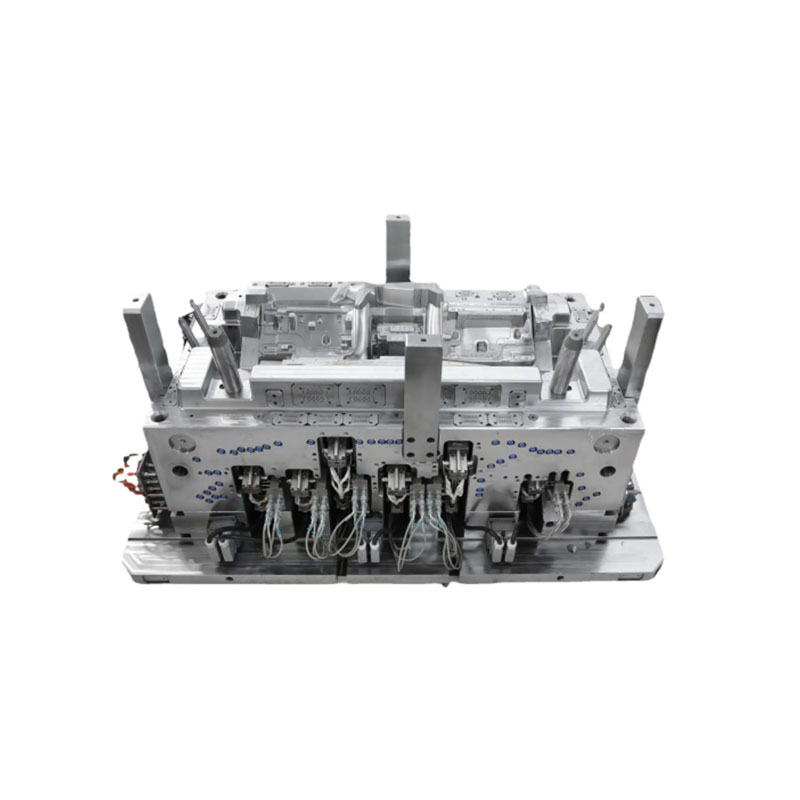
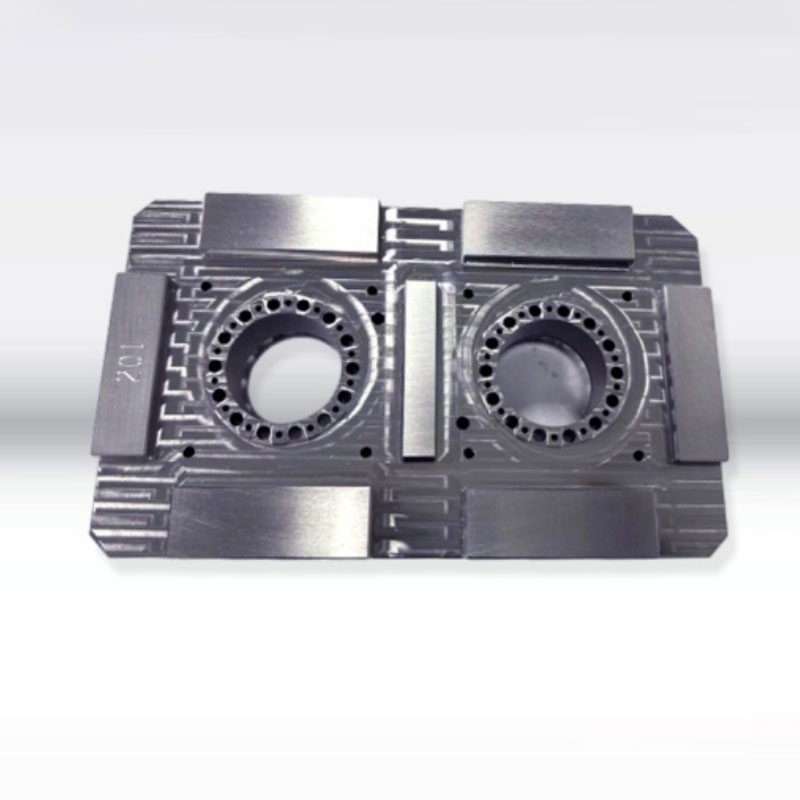
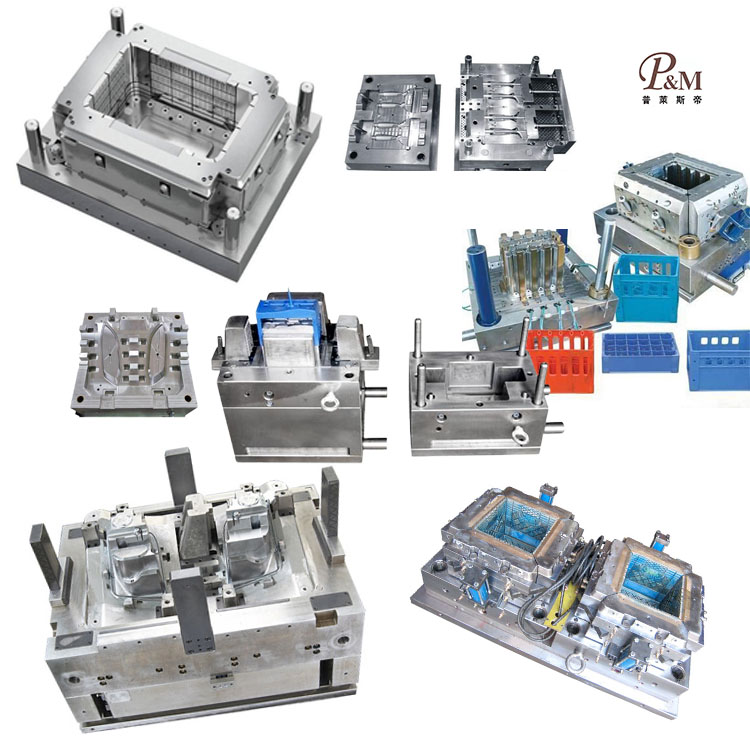
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenherstellungstechnologie und kann das Formen von Kunststoffformmaschinenteilen anpassen. Wir bieten professionelle, maßgeschneiderte Dienstleistungen zum Formen von Teilen für Kunststoffformmaschinen an und sind ein professioneller Hersteller von Teilen für Kunststoffformmaschinen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung des Formteils von Kunststoffformmaschinenteilen kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoffformmaschinenteilen, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere reiche Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoffformteile für Maschinenteile anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Kunststoffformmaschinenteile können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
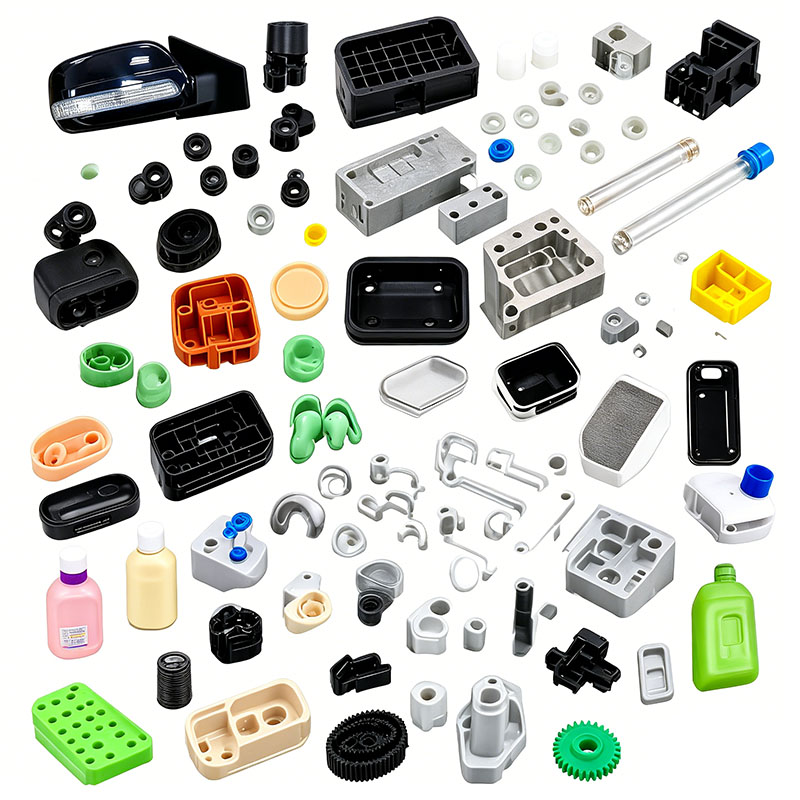
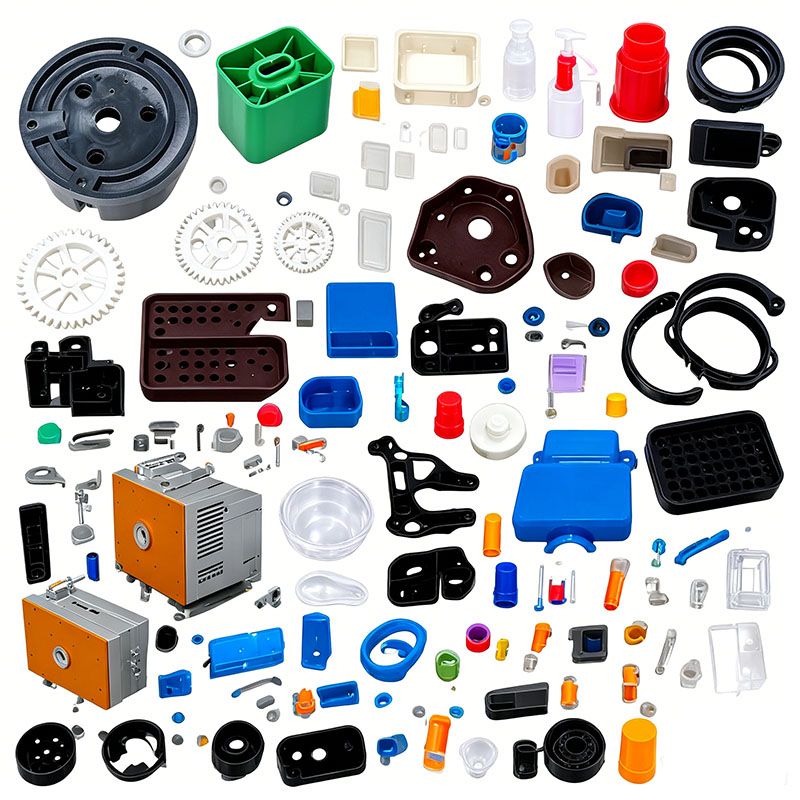
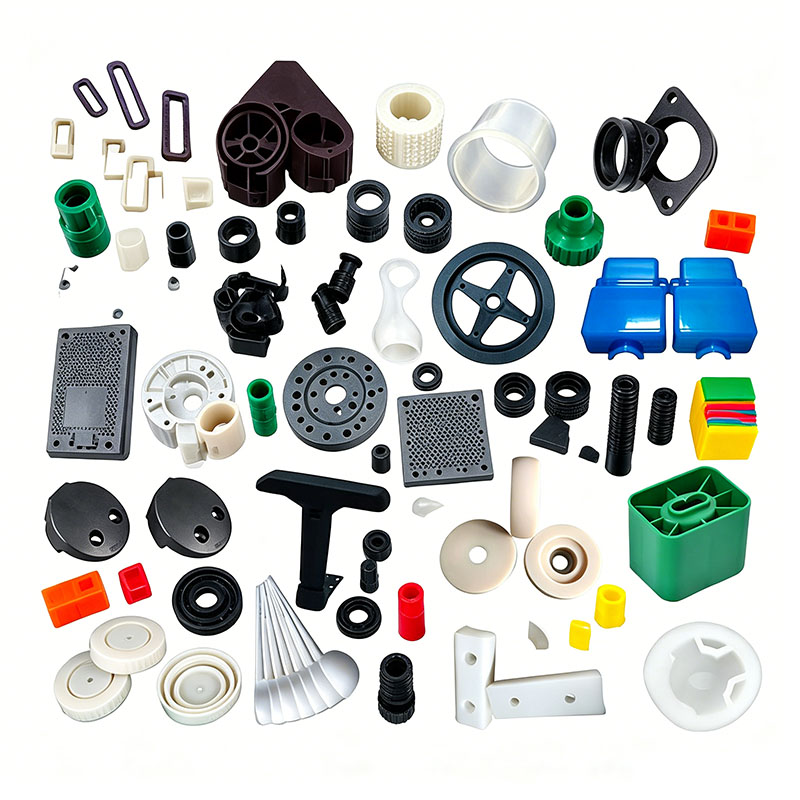
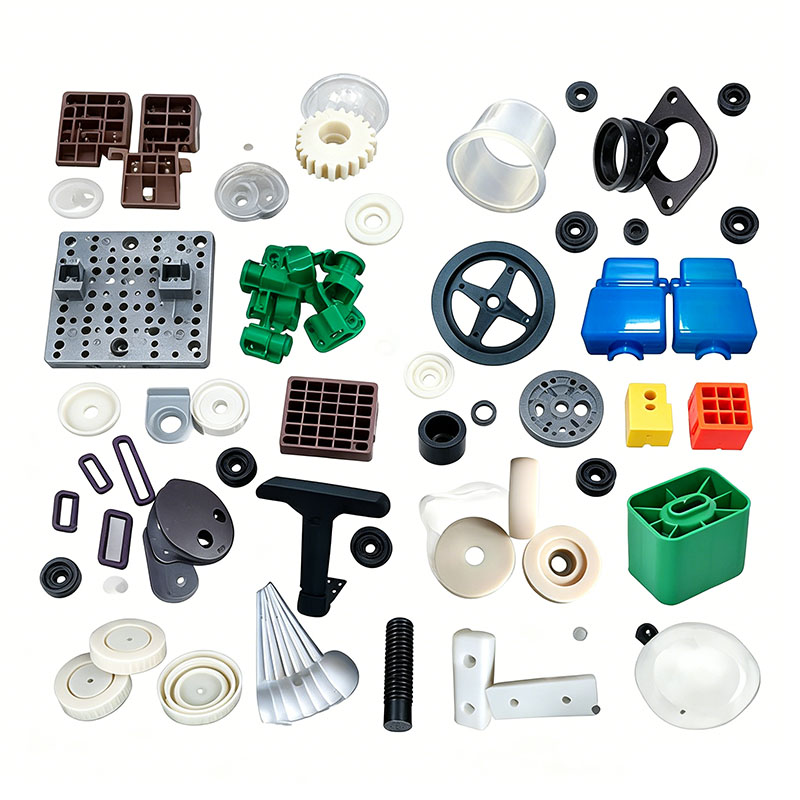
Zu den Kunststoffkomponenten für Spritzgießmaschinen gehören äußere Schutzplatten, Schutzvorrichtungen für Hydraulik-/Motorbaugruppen, flammhemmende Elektrogehäuse, Bedienfeldgehäuse, verschleißfeste Griffe, Kühlwasseranschlüsse, Sicherheitsleitbleche, Staubabdeckungen für Materialtrichter und Endschaltersockel. Diese Teile werden in Umgebungen betrieben, die durch Hochtemperatur-Ölnebel, Hydrauliköleinwirkung, Vibrationen und Wärmeableitung von der Ausrüstung gekennzeichnet sind. Elektrische Komponenten erfordern Flammschutz und Isolierung, während Strukturteile Ölbeständigkeit, Vibrationsfestigkeit und Dimensionsstabilität erfordern. Zu den wichtigsten Materialien gehören flammhemmendes ABS, verstärktes PA6, modifiziertes PP, PC/ABS-Legierungen und verschleißfestes POM. Formprozesse konzentrieren sich auf fünf kritische Leistungsindikatoren: Beständigkeit gegen Maschinenöl, geringe innere Spannung, stabile Flammhemmung, Verschleißfestigkeit (ohne Verformung) und Hochtemperaturbeständigkeit. Produktionsrichtlinien decken den gesamten Arbeitsablauf ab, einschließlich der Vorbehandlung des Rohmaterials, des Formendesigns, der Spritzgussparameter, der Nachbearbeitung und der Fehlerkontrolle.
I. Wichtige Punkte für die Materialauswahl und Vorbehandlung
1. Materialauswahl und -klassifizierung
1) Bedienfelder und äußere Maschinenabdeckungen: PC/ABS-Legierung – bietet Hitzebeständigkeit, Schlagfestigkeit und Lackierbarkeit; Widersteht hohen Oberflächentemperaturen und widersteht Rissbildung bei längerer Vibration.
2) Elektrische Schaltkastengehäuse, Verdrahtungsschutzkästen und Schaltersockel: Flammhemmendes ABS – Flammschutzklasse V0, isolierende Eigenschaften zur Vermeidung von Kurzschlüssen und Einhaltung der elektrischen Sicherheitsstandards für Werkzeugmaschinen.
3) Verschleißfeste Griffe, Clips, Schieber und Schnellkupplungen: Glasfaserverstärktes PA6 und POM – niedriger Reibungskoeffizient, Verschleißfestigkeit und Hydraulikölbeständigkeit; übersteht Zehntausende Öffnungs-/Schließzyklen ohne nennenswerten Verschleiß.
4) Große Staubschutzvorrichtungen und Leitbleche für Maschinen: Modifiziertes PP mit hoher Steifigkeit – niedrige Kosten, Beständigkeit gegen saure/alkalische Schneidflüssigkeiten und kurze Formzyklen.
5) Transparente Sicherheitssichtfenster: Hochschlagfestes PC – schützt vor heißen Spritzern geschmolzenen Materials aus der Schnecke.
Strenge Kontrolle des Materialrecyclings: Bei schwer entflammbaren Elektroteilen und verschleißfesten tragenden Bauteilen ist die Zugabe von Regenerat (Anguss-/Angussschrott) strengstens untersagt, da Regenerat die Flammschutzsysteme beeinträchtigt und die Verschleißfestigkeit deutlich verringert. Bei Außenschutzvorrichtungen muss der Zugabeanteil des Mahlguts ≤ 10 % betragen und darf nur mit Neumaterial des gleichen Typs gemischt werden. Beim Mischen von Materialien müssen ölbeständige, migrationsarme Formtrennmittel und hitzealterungsbeständige Masterbatches hinzugefügt werden, um einer längeren Einwirkung von hohen Temperaturen und Hydrauliköl standzuhalten und so Probleme wie Ölaustritt, Oberflächenweißung und Versprödung zu verhindern. Flammhemmende Rohstoffe, glasfaserverstärktes Nylon und Standardkunststoffe müssen gemischt und in getrennten Behältern gelagert werden; Eine Kreuzkontamination von Materialien ist strengstens untersagt.
2. Wichtige Punkte für Mischvorgänge
Verwenden Sie einen Vertikalmixer bei niedriger Geschwindigkeit (unter 300 U/min) für 6–12 Minuten. Mischen Sie glasfaserverstärktes Nylon nicht bei hohen Geschwindigkeiten, da dies die Glasfasern brechen und die Steifigkeit beeinträchtigen kann. Vermeiden Sie bei flammhemmendem ABS längere Reibung, die Hitze erzeugt, da dies dazu führen kann, dass sich das flammhemmende Mittel vorzeitig zersetzt und an Wirksamkeit verliert. Sobald das Mischen abgeschlossen ist, verschließen Sie den Mischbehälter, um die Rohstoffe vor Verunreinigungen durch Werkstattölnebel und -staub zu schützen.
3. Strenge Trocknungs- und Entfeuchtungsstandards
PC, PC/ABS und PA6+GF sind stark hygroskopisch; Formen mit übermäßigem Feuchtigkeitsgehalt führen zu „Silberstreifen“ und inneren Hohlräumen, die dazu führen, dass die Teile entlang dieser Hohlräume reißen, wenn sie Spannungen oder Vibrationen ausgesetzt werden.
PC/ABS-Platten: Heißlufttrocknung bei 90 °C für 4–5 Stunden (Feuchtigkeitsgehalt ≤0,04 %);
Verschleißfeste Teile aus Glasfaser PA6: Entfeuchtungstrocknung bei 110 °C über 4 Stunden; Materialien müssen nachgetrocknet werden, wenn die Maschine länger als 30 Minuten im Leerlauf ist;
Flammhemmendes ABS: 3 Stunden lang bei 80 °C trocknen;
PP: Trocknen bei 60°C für 1 Stunde, um Feuchtigkeit nur während der Regenzeit zu entfernen; Für die Standardproduktion ist keine Trocknung erforderlich.
Transportieren Sie die Materialien nach dem Trocknen über versiegelte Rohrleitungen zur Maschine, um eine erneute Aufnahme von Feuchtigkeit oder Ölnebel aus der Werkstattluft zu verhindern.
II. Wichtige Punkte für die Formenkonstruktion und -produktion
Die Spritzgussteile lassen sich in zwei Kategorien einteilen: große, dünnwandige Schutzgehäuse und kleine, präzise, verschleißfeste Strukturbauteile. Der Schwerpunkt des Formdesigns liegt auf Verschleiß- und Erosionsbeständigkeit, ausgewogener Kühlung, Verhinderung von Ölaustritt und hochfesten Auswurffähigkeiten. **Auswahl von Formenstahl**
Für die Hohlräume von PC/ABS- und flammhemmenden ABS-Gehäusen wird hochglanzpolierter vorgehärteter 718H-Stahl ausgewählt, um eine glatte, lackierfähige Oberfläche zu gewährleisten. Formen für verschleißfeste Teile aus glasfaserverstärktem Nylon und POM werden nitriert, um der kontinuierlichen Erosion durch Glasfasern und harte Füllstoffe standzuhalten und so die Lebensdauer zu verlängern. Korrosionsbeständiger Spiegelstahl S136 wird für kleine Präzisionsschaltersockel verwendet, um Korrosion durch Hydraulikflüssigkeiten und Feuchtigkeit zu widerstehen. Alle Ecken sind mit abgerundeten Ecken (R-Kehlen) versehen, um Spannungskonzentrationen zu vermeiden und Rissbildung durch Gerätevibrationen vorzubeugen.
**Design des Kühlsystems (Schlüssel zur Kontrolle von Verzug und Oberflächenfehlern)**
Die Gehäusewände sind 1,8–2,5 mm dick, die Befestigungsvorsprünge und Rippen sind 4–6 mm dick; Starke Dickenschwankungen können leicht zu Verzug und Oberflächenfehlern wie „Ausblühungen“ (Ausschwitzen von Öl/Additiv) führen. Die Form nutzt konforme Kühlkanäle mit spiralförmigen Kühlkernen, die in dickwandigen Vorsprüngen installiert sind, um eine ausgewogene Kühlung zu gewährleisten. Die Formtemperaturen werden zonenweise gesteuert: 70–80 °C für PC/ABS; 50–60 °C für flammhemmendes ABS; 80–90°C für Glasfasernylon; und 30–40°C für modifizierte PP-Gehäuse. Hohe Formtemperaturen für Nylon erhöhen die Kristallinität und verbessern so die Verschleiß- und Ölbeständigkeit. Hohe PC-Temperaturen reduzieren die innere Spannung und verhindern so Risse in Betriebsumgebungen mit hohen Temperaturen.
**Entlüftungs- und Auswurfoptimierung**
Bei großen Gehäusen sind die Fließwege der Schmelze lang; Um die Trennfuge herum sind durchgehende Entlüftungsschlitze (0,012–0,015 mm tief) eingearbeitet, um Zersetzungsgase mit hoher Temperatur abzuleiten und so schwarze Flecken und Gerüche zu verhindern. Bei verschleißfesten Schiebern und kleinen Präzisionsbasen mit dichter Verrippung werden mehrpunktsymmetrische Auswerferstifte und Hülsenauswerfer eingesetzt, um Verformungen oder Spannungsspuren („Weißfärbung“) durch ungleichmäßige Auswurfkräfte zu verhindern. Zusätzliche Auswerferblöcke sorgen für schlanke Sicherheitsleitbleche, um ein Verbiegen beim Entformen zu verhindern.
**Forminstallations- und Montagespezifikationen**
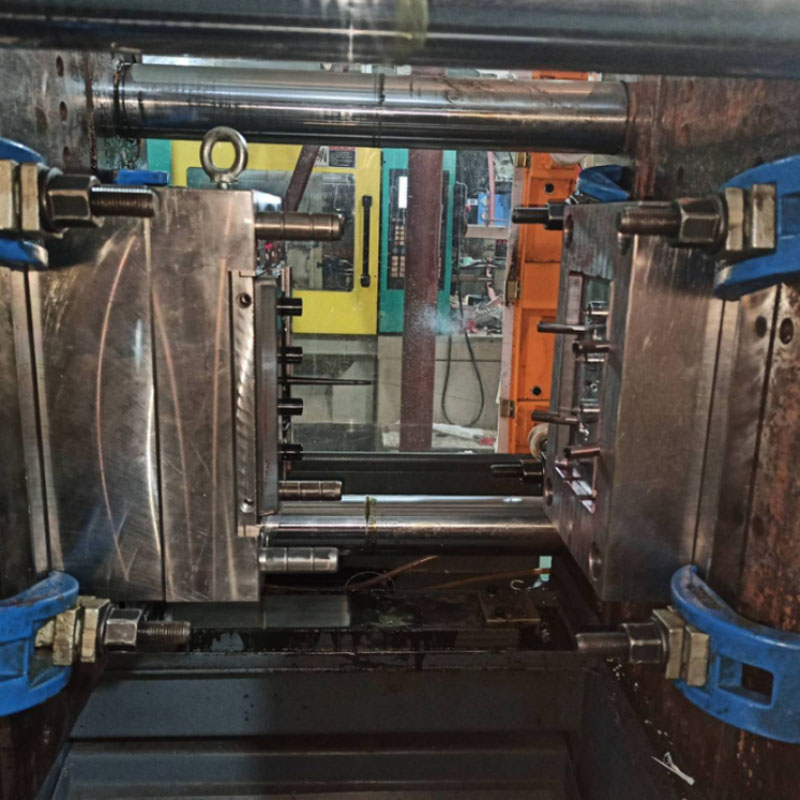
Formen für große Gehäuse sind für Spritzgießmaschinen 400T–700T ausgelegt; Die Spannplatten werden gleichmäßig angezogen, um beim Hochdruckeinspritzen große Grate zu vermeiden. Installieren Sie Durchflussdetektoren an allen Wasserkreisläufen, um einen ungehinderten Durchfluss zu gewährleisten. Kalibrieren Sie den Niederdruck-Formschutz, um zu verhindern, dass restliches Angussmaterial den Formhohlraum beschädigt. und führen Sie umfassende Dichtheitsprüfungen an Wasseranschlüssen durch, um zu verhindern, dass Feuchtigkeit die Schmelze verunreinigt und Blasen verursacht. Bevor Sie flammhemmende Teile herstellen, reinigen Sie den Zylinder und die Form gründlich, um alle Materialrückstände aus früheren Durchgängen zu entfernen.
III. Kernpunkte des Spritzgussprozesses
Prozesskern: Niedrige Temperatur und geringe Scherung, abgestufter Haltedruck und ausreichende Kühlung; Ausgewogenheit zwischen Flammschutzstabilität, Verschleißfestigkeit sowie Öl- und Vibrationsbeständigkeit.
Präzise zonenweise Temperaturregelung des Fasses
PC/ABS-Bedienfelder: 190–250 °C; Düse unter 260 °C (übermäßige Hitze führt zu Zersetzung und verringert die Hitzebeständigkeit).
Flammhemmende ABS-Elektronikgehäuse: 170–220 °C; maximal 230°C (hohe Temperaturen zerstören das Flammschutzsystem und führen zum Verlust der Brandschutzeigenschaften).
Glasfaserverstärkte PA6-Verschleißteile: 230–260 °C; 270 °C nicht überschreiten (die Zersetzung des Nylons führt zu Hohlräumen und einem drastischen Festigkeitsabfall).
Modifizierte PP-Schutzhüllen: 190–220 °C.
Stufenweise Einspritz-Füllkontrolle
Bei großen Schutzabdeckungen kommt eine dreistufige Füllgeschwindigkeit mit variabler Geschwindigkeit zum Einsatz: langsame Pufferung am Anschnitt, mittlere bis hohe Füllgeschwindigkeit im Mittelteil und reduzierte Geschwindigkeit an der distalen Schweißnaht, um interne Scherspannungen zu minimieren und Risse durch Temperaturwechsel zu verhindern. Kleine, verschleißfeste Nylonteile werden mit gleichmäßiger, niedriger bis mittlerer Geschwindigkeit gefüllt, um die Faserfreilegung zu reduzieren und die Ebenheit der Verschleißflächen zu verbessern. Einspritzdruck: 85–120 bar; Unzureichender Druck führt zu schwachen Schweißnähten, die bei Vibrationen zum Bruch neigen, während übermäßiger Druck hohe innere Spannungen erzeugt, die bei Kontakt mit Hydrauliköl zu Weißfärbung und Rissbildung führen.
Zweistufiger Nachdruck
Kristalline Materialien wie PP und PA6 weisen eine erhebliche Schrumpfung auf; Stellen Sie primäre und sekundäre Haltedruckstufen ein, um dies auszugleichen. Die Haltezeiten betragen 6–10 Sekunden für dünnwandige Abdeckungen und 15–22 Sekunden für dickwandige, verschleißfeste Sockel und Montagehalterungen, um Einfallstellen auf der Oberfläche zu beseitigen. Während der Haltephase erfolgt gleichzeitig die Plastifizierung (Rückgewinnung) des Materials, um den Formzyklus zu verkürzen. Spezifikationen für Kühlung und Teileentfernung
Die Abkühlzeit beträgt 3–5 Sekunden pro 1 mm Wandstärke; 2-mm-Schilde erfordern eine Abkühlzeit von 9–12 Sekunden. Eine unzureichende Kühlung führt zu einer anhaltenden Verformung, wenn die Kunststoffteile später hohen Anlagentemperaturen und Ölverschmutzungen ausgesetzt werden. Das Öffnen und Auswerfen der Form muss langsam und gleichmäßig erfolgen. Teile werden von einem Roboterarm entnommen und flach auf einen Vorrichtungstisch gelegt; Das Stapeln oder Komprimieren heißer Kunststoffteile ist verboten, um dauerhafte Verformungen zu verhindern.
IV. Nachbearbeitung, Formgebung und ergänzende Bearbeitung
Spritzgussteile sind häufig Öl ausgesetzt; Oberflächengrate und Eigenspannungen können die Lebensdauer erheblich verkürzen, daher dürfen Nachbearbeitungsschritte nicht übersprungen werden.
Anguss- und Gratbeschnitt
Große Kaltkanalanschnitte mit einer Schneidemaschine bündig abschneiden. Verwenden Sie Diamantschleifkörper, um feine Grate präzise von Gleitflächen und Rastbereichen zu entfernen und so eine reibungslose Bewegung ohne Blockieren zu gewährleisten. Stellen Sie sicher, dass das Innere von Elektrogehäusen frei von scharfen Graten ist, um Schäden an der Kabelisolierung zu vermeiden. Glasfaserverstärktes Nylon ist für normales Schleifpapier zu hart; Verwenden Sie zum Polieren spezielle Schleifstifte.
Glühen zum Stressabbau
Vor dem Lackieren werden PC/ABS- und flammhemmende ABS-Kosmetikteile sowie Elektrogehäuse 2–3 Stunden lang bei konstanter Temperatur in einem Ofen bei 70 °C geglüht. Dadurch werden innere Spannungen langsam abgebaut und so ein Abblättern des Lacks oder Gehäuserisse verhindert, die durch hohe Betriebstemperaturen und Öleinwirkung verursacht werden. PP-Abschirmungen müssen nicht geglüht werden; Kleine Teile aus Glasfaser-Nylon können einem Kurzzeitglühen bei niedriger Temperatur unterzogen werden, um die Ölbeständigkeit zu verbessern. Leicht verzogene Abschirmungen werden in Metallhalterungen wärmegeformt, um gleichmäßige Montageabstände zu gewährleisten.
Oberflächenbehandlung
Schutzabdeckungen können mit ölbeständigem Industrielack beschichtet werden; Vor dem Beschichten ist eine elektrostatische Reinigung durchzuführen, um Öl-, Staub- und Formtrennmittelrückstände zu entfernen. Transparente PC-Sichtfenster werden einer UV-Härtung unterzogen, um Kratzer durch bei hoher Temperatur geschmolzenes Material zu verhindern. Elektrische flammhemmende Teile werden nach dem Schleifen Stichprobenprüfungen auf Isolierung und Flammwidrigkeit unterzogen; Nur konforme Teile gelangen zur nächsten Stufe. Der Ölnebel wird in der gesamten Werkstatt isoliert, um eine vorzeitige Ölverschmutzung der Halbzeuge zu verhindern. V. Wichtige Kontrollpunkte für häufige Fehler
Flammschutzversagen in Elektrogehäusen: Flammhemmendes Material vermischt mit Mahlgut oder Überhitzung des Zylinders; Flammhemmendes Material separat verarbeiten und die Obergrenze der Verarbeitungstemperatur streng kontrollieren.
Vorzeitiges Weißwerden/Verschleiß an verschleißfesten Schiebern: Keine Verwendung von glasfaserverstärktem Nylon oder POM oder unzureichende Kristallisation aufgrund niedriger Formtemperatur; Wechseln Sie die Materialien und erhöhen Sie die Formtemperatur.
Weißwerden und Rissbildung von Kunststoffteilen bei Kontakt mit Hydrauliköl: Übermäßige innere Spannung oder unzureichende Trocknung des Rohmaterials; Fügen Sie einen Glühschritt hinzu und trocknen Sie die Rohstoffe streng.
Verzug und Montagefehler der Maschinenschutzvorrichtungen: Asymmetrische Kühlkanäle oder zu hohe Formtemperatur für PP; Optimieren Sie die symmetrische Kühlung und führen Sie eine thermische Umformung nach dem Formen durch.
Interne Blasen in transparenten Sichtfenstern: Unzureichende Entfeuchtung des PCs; Verlängern Sie die Entfeuchtungs-/Trocknungszeit bei 110 °C und stellen Sie sicher, dass der Trichter gegen Feuchtigkeit abgedichtet ist.
Wir sind ein Hersteller von Teilen für Kunststoffformmaschinen und bieten hochwertige Herstellung von Teilen für Kunststoffformmaschinen. Solange Sie Produkte zum Formen von Kunststoffformmaschinenteilen anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

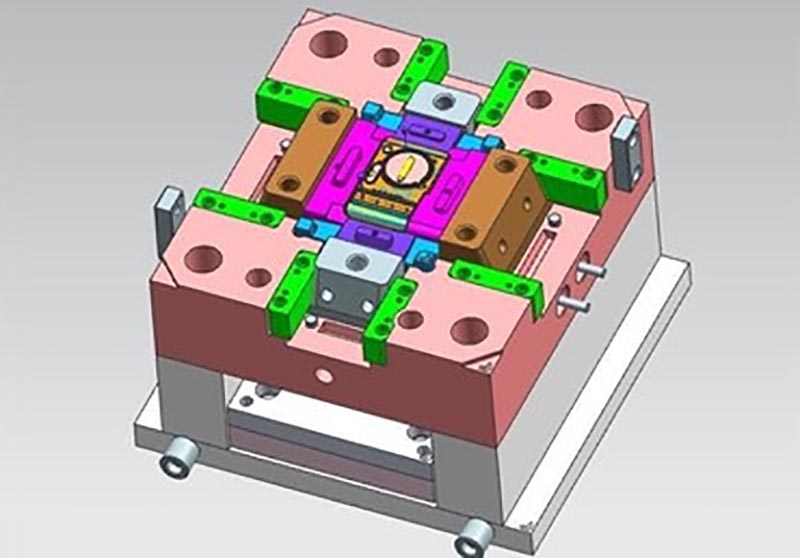
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Teilen für Kunststoffformmaschinen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.