Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Kühlschrankteilen aus Kunststoff
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
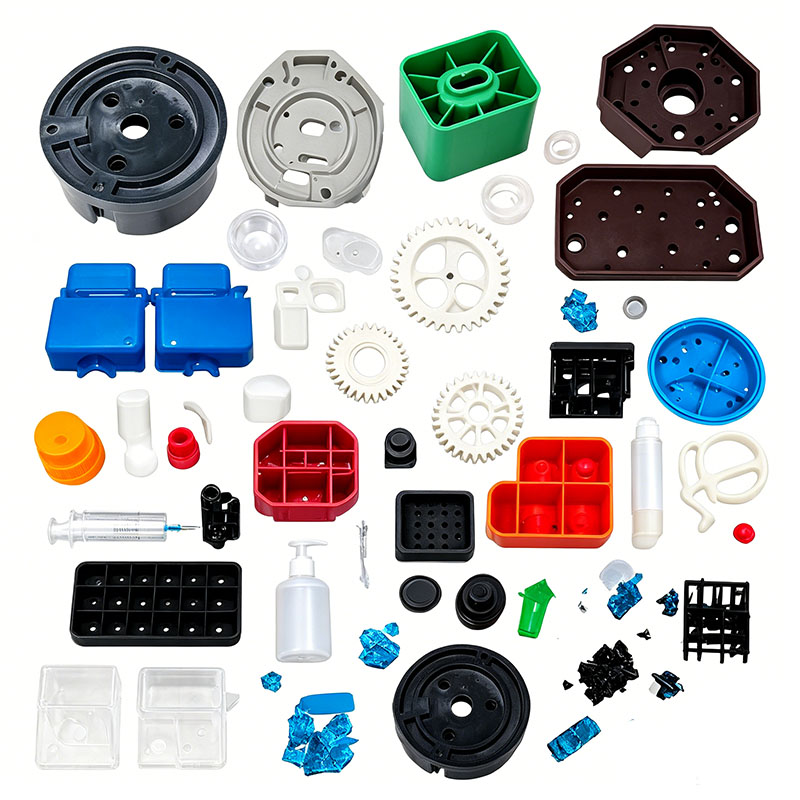
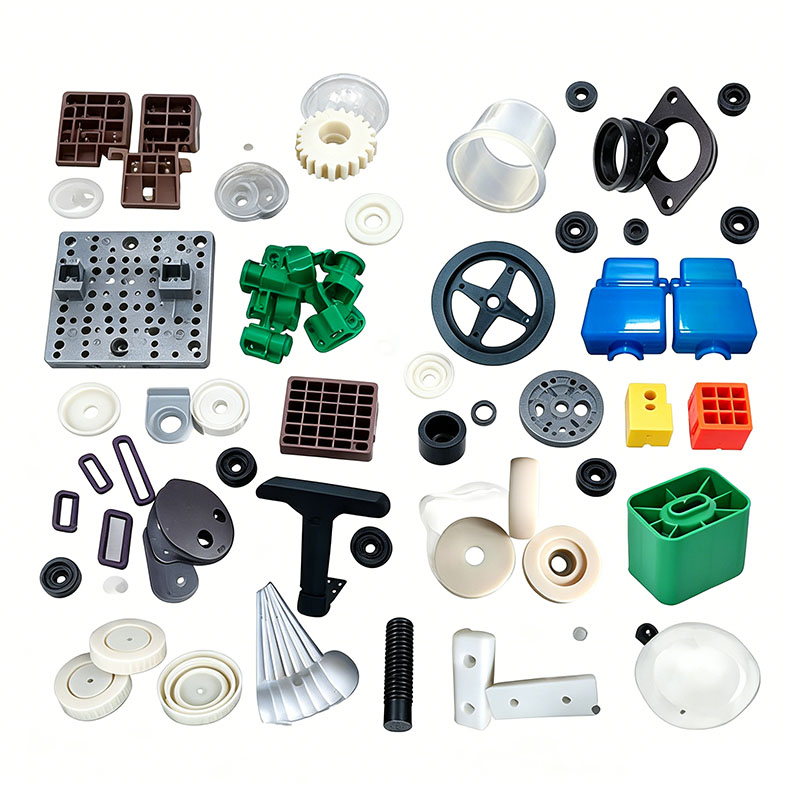
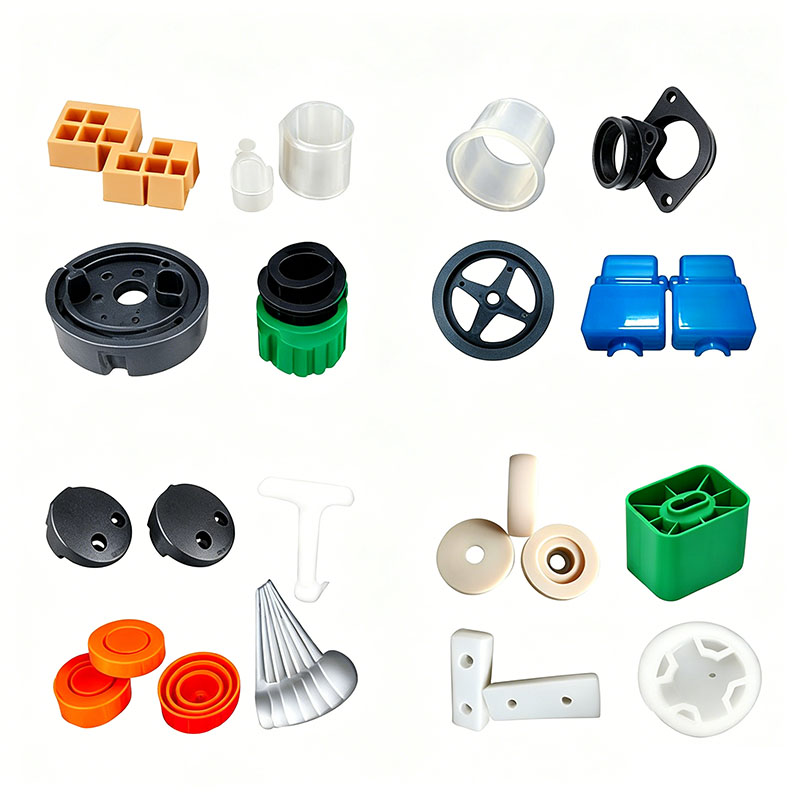
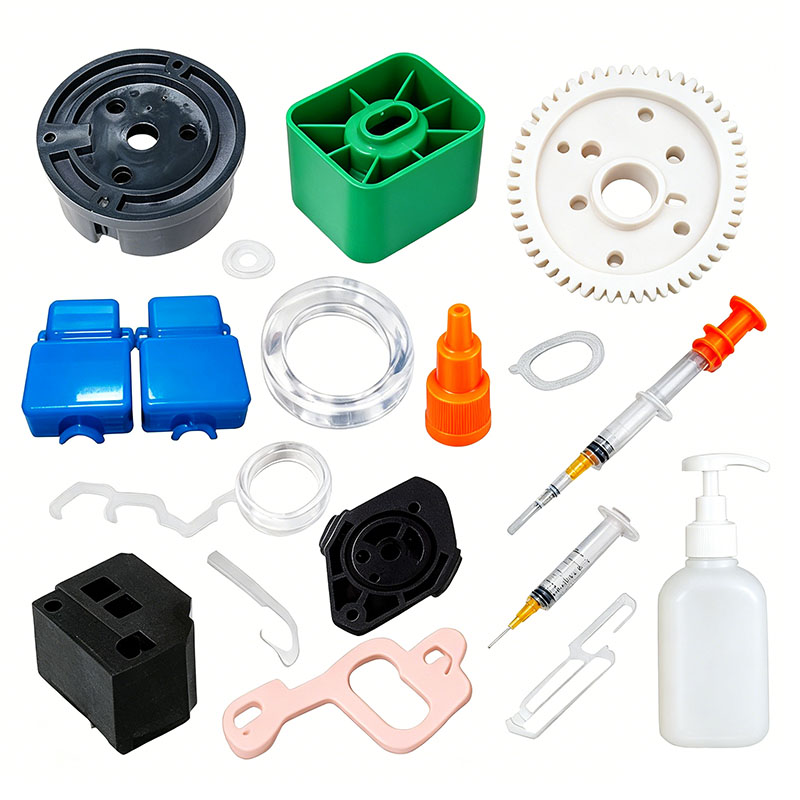
Formen von Kühlschrankteilen aus Kunststoff
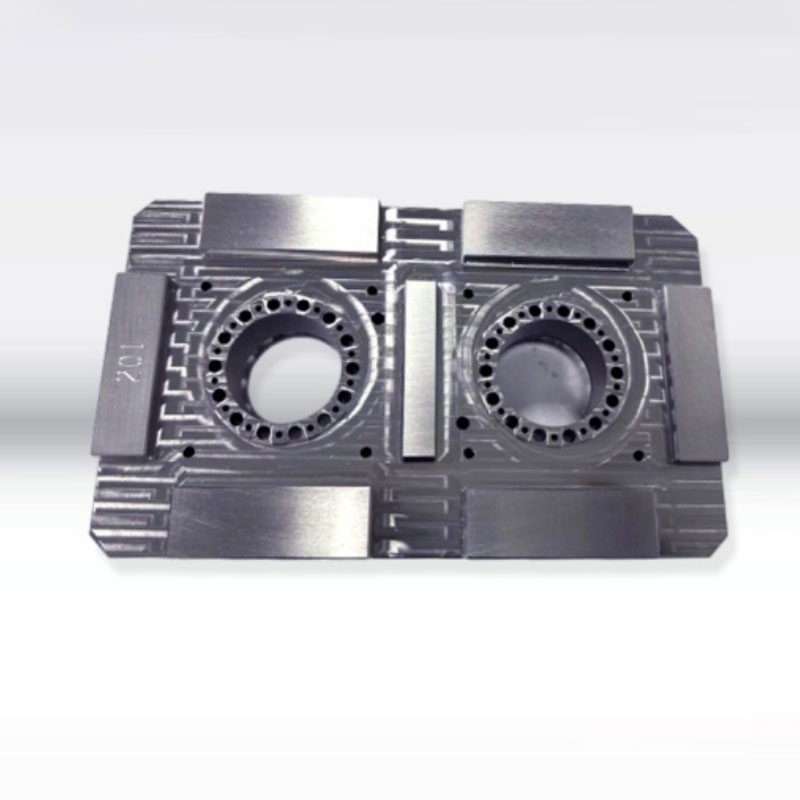
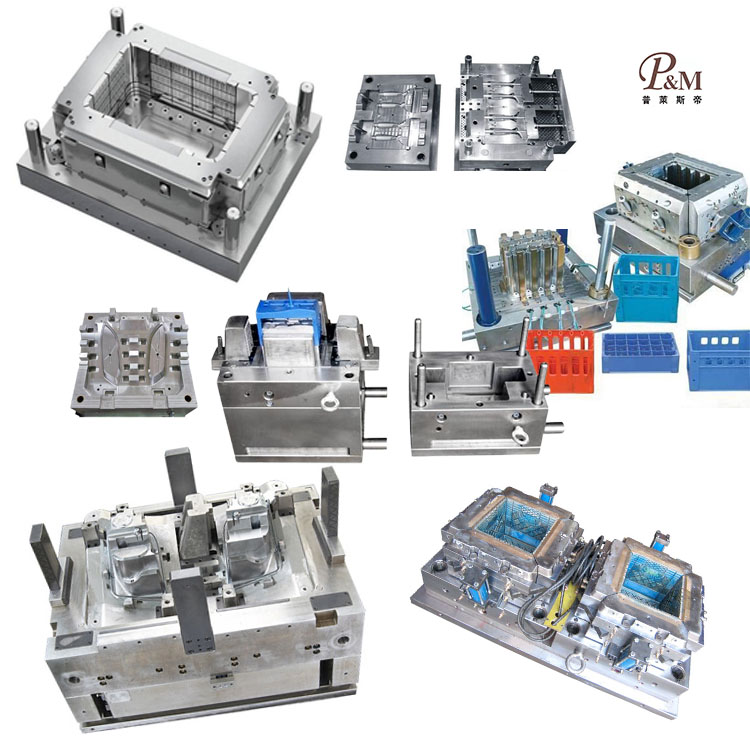
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen von Kühlschrankteilen aus Kunststoff individuell anpassen. Wir bieten professionelle, maßgeschneiderte Formenteile für Kühlschrankteile aus Kunststoff an und sind ein professioneller Hersteller von Formenteilen für Kühlschrankteile aus Kunststoff. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung der Formteile für Kühlschrankteile aus Kunststoff kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kühlschrankteilen aus Kunststoff, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere reiche Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoff-Kühlschrankteile-Formteile anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Kunststoffteile zum Formen von Kühlschrankteilen können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
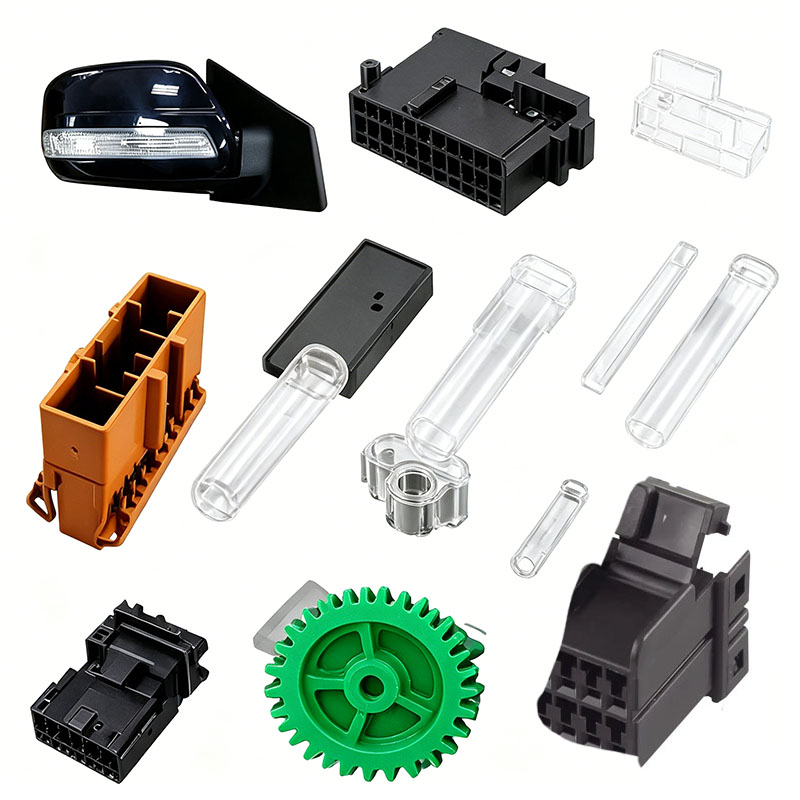
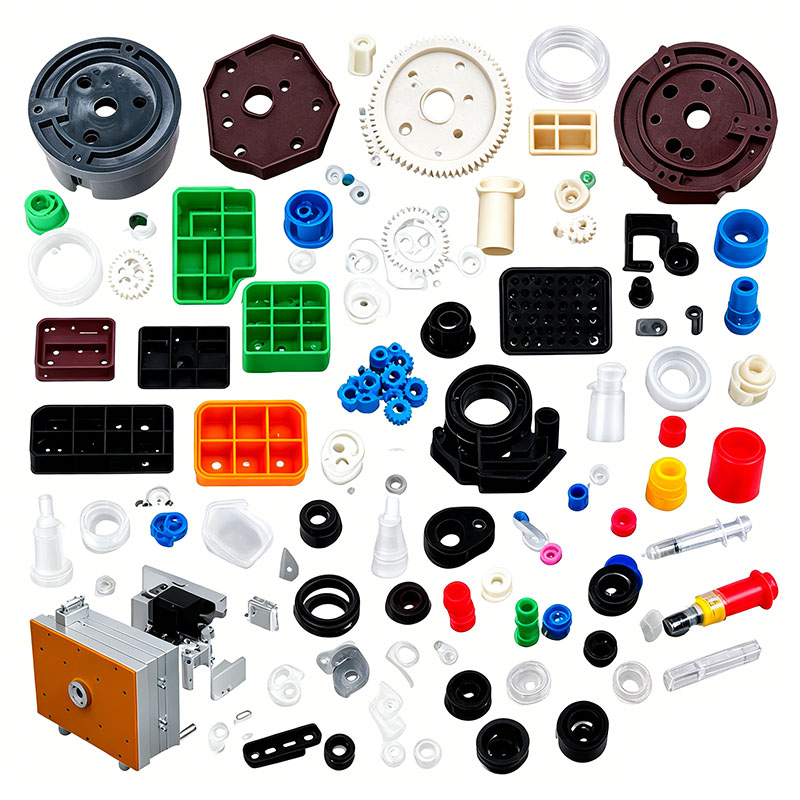
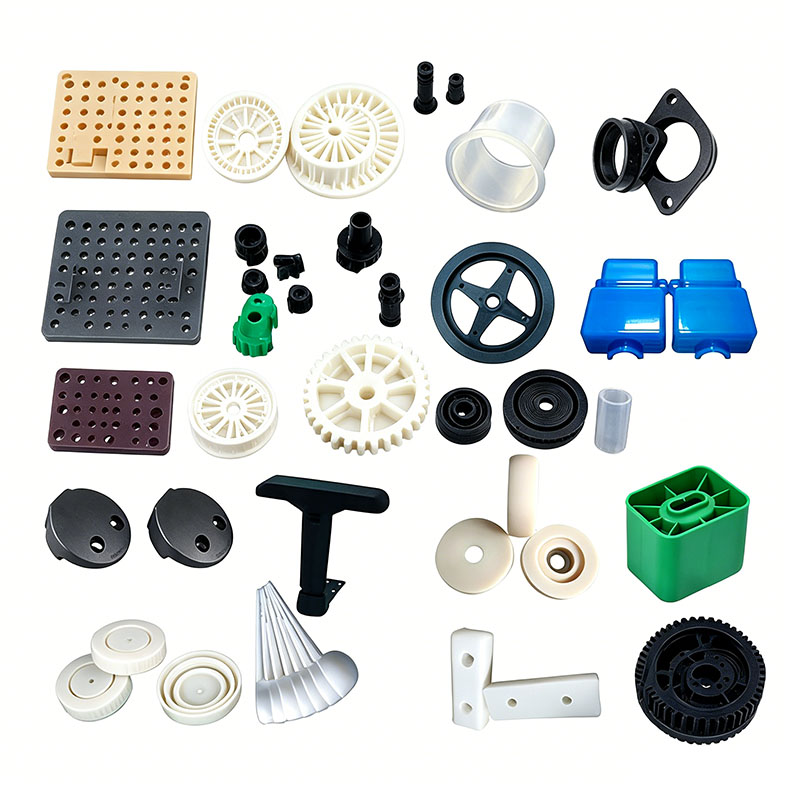
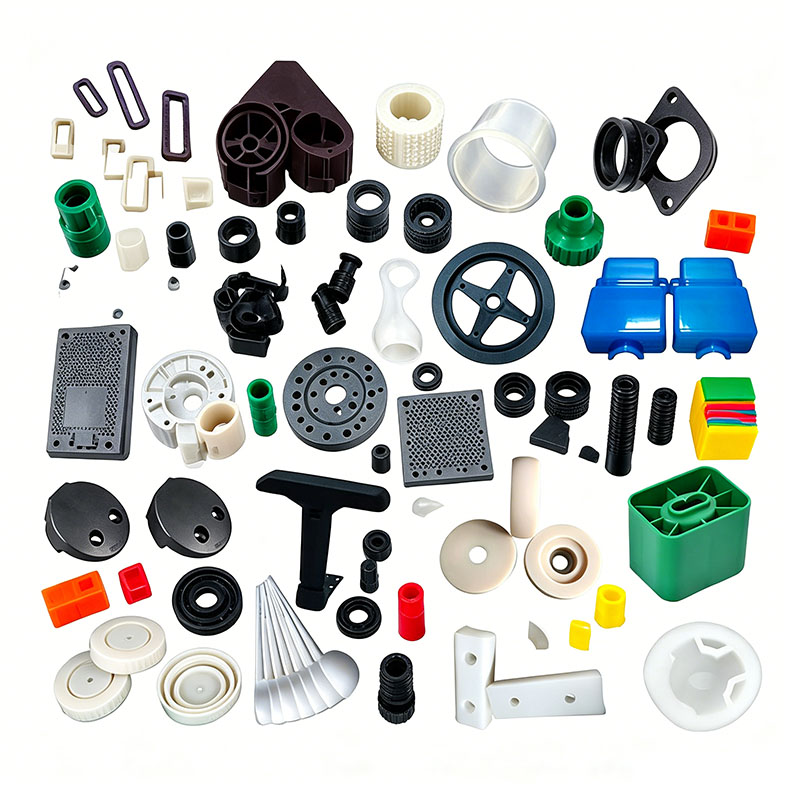
Kunststoffkomponenten für Kühlschränke lassen sich in fünf Kategorien einteilen: dekorative Außenteile, tragende Strukturteile, Kühlluftkanalkomponenten, Lager-/Organisationsteile und flammhemmende elektrische Komponenten. Beispiele hierfür sind Türverkleidungen, Innenauskleidungen, Schubladen und Frischhaltefächer, Regalstützen, Luftkanalabdeckungen, Eiswürfelschalen, Türdichtungshalterungen, Kompressorabdeckungen und Innentrennwände. Diese Produkte werden in Umgebungen betrieben, die zwischen -20 °C und Raumtemperatur schwanken und mit Feuchtigkeit und Lebensmittelölen in Kontakt kommen. Zu den spezifischen Anforderungen gehören Flammwidrigkeit, Kälteschlagzähigkeit und Dimensionsstabilität (Widerstand gegen Verformung). Zu den gängigen Materialien gehören HIPS, modifiziertes PP, ABS, GPPS und flammhemmendes ABS. Die wichtigsten Formparameter konzentrieren sich auf Kältezähigkeit, geringe Schrumpfung, Geruchlosigkeit, geringe innere Spannung und Hydrolysebeständigkeit. In den folgenden Abschnitten werden die Grundlagen des Formens erläutert und die Vorbehandlung des Rohmaterials, die Formenkonstruktion, der Spritzgussprozess, die Nachbearbeitung und die Fehlervermeidung behandelt.
I. Rohstoffauswahl und Vorbehandlung
Materialauswahl und -abstimmung
Modifiziertes PP wird aufgrund seiner Kältebeständigkeit, Fettbeständigkeit, geringen Wasseraufnahme und moderaten Kosten hauptsächlich für Innenauskleidungen, Aufbewahrungsschubladen und Gemüsebehälter verwendet. ABS wird wegen seines hohen Glanzes für Türverkleidungen und Zierleisten ausgewählt, was die Folienlaminierung und Lackierung erleichtert. Hochschlagfestes HIPS wird für Schrankisolationsauskleidungen und Luftkanalplatten verwendet und bietet eine geringe Formschrumpfung und stabile Steifigkeit. GPPS wird für transparente Frischeboxen und Lagerregale verwendet. Flammhemmendes ABS wird für Kompressorabdeckungen und Schaltkästen verwendet, um die Brandschutznormen für Geräte zu erfüllen.
Strenge Kontrolle des Materialrecyclings: Das Einschlussverhältnis von Regenerat (Angüsse/Angusskanäle) für ästhetische Teile darf 10 % nicht überschreiten. Das Einmischen von recyceltem Abfall in Innenauskleidungen oder tragende Regale ist verboten; Durch wiederholtes Recycling wird die Kältezähigkeit erheblich verringert, wodurch Teile bei der Lagerung von Tiefkühlkost anfällig für Risse werden. Beim Mischen von Materialien sind ausschließlich lebensmittelechte, migrationsarme Formentrennmittel und geruchsneutrale Masterbatche zulässig; Die Verwendung scharfer Zusatzstoffe ist strengstens untersagt, um die Entstehung von Restgerüchen im Kühlschrank zu verhindern. Um die Flammschutzeigenschaften nicht zu beeinträchtigen, müssen flammhemmende Materialien getrennt von Standardkunststoffen gemischt und verarbeitet werden.
Anforderungen an die Mischkontrolle
Verwenden Sie einen Vertikalmischer, um die Materialien 6 bis 10 Minuten lang bei niedriger Geschwindigkeit (unter 300 U/min) zu vermischen. Gefülltes/modifiziertes PP sollte keinem Hochgeschwindigkeitsmischen unterzogen werden, um eine Pulveragglomeration zu vermeiden, die zu Lochfraß auf der Oberfläche führt. ABS und HIPS sind relativ spröde; Der durch Reibung verursachte Wärmestau muss minimiert werden, um eine vorzeitige Zersetzung und Vergilbung der Pellets zu verhindern. Nach dem Mischen sollten die Materialien in verschlossenen Behältern gelagert werden, um eine Kontamination durch Staub oder Öl zu verhindern.
Trocknungs- und Entfeuchtungsspezifikationen
ABS und HIPS sind stark hygroskopisch; Formen mit hohem Feuchtigkeitsgehalt führen zu Silberstreifen und Blasen, wodurch Teile bei niedriger Temperaturbelastung anfällig für Brüche an Blasenstellen sind. Trocknungsstandards: ABS bei konstant 80 °C für 3–4 Stunden; HIPS bei 75°C für 3 Stunden; Feuchtigkeitsgehalt unter 0,04 % kontrolliert. PP und GPPS haben eine äußerst geringe Wasseraufnahme und erfordern im Allgemeinen keine Trocknung für die Standardproduktion; In Umgebungen mit hoher Luftfeuchtigkeit (z. B. während der „Pflaumenregen“-Saison in südlichen Regionen) ist jedoch eine einstündige Trocknung bei 60 °C ausreichend, um Oberflächenfeuchtigkeit zu entfernen. Nach dem Trocknen sollten die Materialien über versiegelte Trichter gefördert werden, um eine erneute Aufnahme von Luftfeuchtigkeit zu verhindern.
II. Wichtige Punkte für den Formenbau und die Maschineneinrichtung
Kunststoffteile von Kühlschränken sind typischerweise großflächige, dünnwandige Schalen. Einlagen und Schubladen zeichnen sich durch große Abmessungen mit Wandstärken von 1,6–2,2 mm aus; Durch die ungleichmäßige Dicke sind sie anfällig für Einfallstellen und Verformungen. Der Schwerpunkt des Formendesigns liegt auf der Optimierung von Kühl-, Entlüftungs- und ausgewogenen Auswurfsystemen.
Auswahl von Formenstahl
Bei ABS-Außentürschalen wird für den Hohlraum vorgehärteter Hochglanzstahl 718H verwendet, um nach dem Polieren eine gleichmäßige, glänzende Oberfläche ohne Kratzer oder Grübchen zu gewährleisten. Für PP- und HIPS-Auskleidungsformen wird vorgehärteter P20-Stahl ausgewählt, um eine stabile Massenproduktion zu gewährleisten. Hohlräume für Formen aus gefüllten/modifizierten oder flammhemmenden Materialien werden einer Nitrierbehandlung unterzogen, um der Erosion durch Pulver und flammhemmende Zusätze zu widerstehen und so die Lebensdauer der Form zu verlängern. Alle Innenecken sind mit Radiuskehlen (R) versehen, um Spannungskonzentrationen zu vermeiden und Rissbildung bei Temperaturwechselbelastungen bei niedrigen Temperaturen vorzubeugen.
Ausgewogenes Kühlsystem (Schlüssel zur Verhinderung von Verzug)
Einlagen und lange Schubladen haben ein hohes Verhältnis von Länge zu Breite; Formen nutzen symmetrische, konforme Kühlkanäle, die beide Seiten umschließen. Spiralkühlkerne werden in dickwandigen Montagevorsprüngen und Verstärkungsrippen installiert, um Temperaturunterschiede zwischen dicken und dünnen Abschnitten zu minimieren. Strenge Zonenregelung der Werkzeugtemperatur: 50–60 °C für ABS-Kosmetikteile; 30–40 °C für PP-Liner; 40–50 °C für HIPS-Luftkanalkomponenten. Zu hohe PP-Formtemperaturen verstärken die Kristallisationsschrumpfung, was zu unterdimensionierten Schubladen und Verklebungen während des Betriebs führt; Umgekehrt führen zu niedrige Temperaturen zu hohen inneren Eigenspannungen, die bei Verwendung bei niedrigen Temperaturen zu Verwerfungen oder Verformungen führen.
Entlüftung und ausgewogenes Auswurfdesign
Bei großflächigen Auskleidungen mit langen Fließwegen der Schmelze kann es an entfernten Schweißnähten leicht zu Lufteinschlüssen und Verbrennungen kommen. Entlang der Längsseiten der Trennfläche sind durchgehende, feine Entlüftungsschlitze (0,012 mm tief) eingearbeitet. Die dichte Riffelung an der Unterseite nutzt eine symmetrische Mehrpunktanordnung von Auswerferstiften und flachen Auswerfern, um eine gleichmäßige Auswurfkraft zu gewährleisten und ein Kippen oder Anheben der Schublade auf einer Seite zu verhindern. Zusätzliche Auswerferblöcke werden für die dünnwandige Luftkanal-Abdeckplatte hinzugefügt, um Durchschlagen oder Weißbruch zu verhindern.
Spezifikationen für die Installation und Einrichtung der Form
Große Formen für Kühlschrankauskleidungen und Türverkleidungen werden mit 500T–1000T-Spritzgussmaschinen kombiniert; Die Spannplatten müssen gleichmäßig festgezogen werden, um starke Gratbildung durch Hochdruckeinspritzung zu vermeiden. An Kühlkreisläufen werden Durchflussdetektoren installiert, um einen ungehinderten Durchfluss zu gewährleisten. Der Niederdruck-Formschließschutz ist so kalibriert, dass eine Beschädigung der Kavität durch restliches Angussmaterial verhindert wird. Außerdem werden umfassende Dichtheitsprüfungen an den Anschlüssen des Kühlkreislaufs durchgeführt, um zu verhindern, dass Feuchtigkeit in die Schmelze eindringt und Blasen verursachen könnte.
III. Wichtige Punkte der Spritzgussprozesssteuerung
Kernprozessstrategie: Geringe Scherung, abgestufter Haltedruck und ausreichende Kühlung, um interne Formspannungen zu minimieren und die Schlagzähigkeit bei niedrigen Temperaturen zu verbessern. Zoneneinteilung der Fasstemperatur
ABS-Türschale: Einzugszone 160°C, Mittelzone 180–190°C, Düse 195–205°C; Die Temperatur darf 210 °C nicht überschreiten, da hohe Hitze die Zähigkeit des Materials verringert und es bei Stößen in kalten Umgebungen zur Rissbildung neigt.
Innenauskleidung/Schublade aus modifiziertem PP: 190–220 °C, Düse 210 °C; Übermäßige Hitze führt zur Migration von Zusatzstoffen, was zu weißen Flecken und Gerüchen an den Innenwänden führt.
HIPS-Luftkanalpaneel: 180–205 °C; Flammhemmende ABS-Elektrokomponenten: Maximaltemperatur 230 °C, um Zersetzung und Ausfall des Flammschutzsystems zu verhindern.
Stufenweise Injektionsfüllung
Lange Innenauskleidungen und Schubladen verwenden eine dreistufige Befüllung mit variabler Geschwindigkeit: langsame Pufferung am Anschnitt, mittlere bis hohe Befüllungsgeschwindigkeit für den Hohlraummittelteil und reduzierte Geschwindigkeit im distalen Schweißnahtbereich, um durch molekulare Scherung verursachte innere Spannungen zu minimieren. Einspritzdruck: 80–110 bar; Unzureichender Druck führt zu schwachen Bindenähten, die nach dem Abkühlen zum Bruch neigen, während zu hoher Druck zu erhöhtem Grat und der Anhäufung innerer Spannungen führt.
Zweistufiger Haltedruck
PP weist eine erhebliche Kristallisationsschrumpfung auf; daher ist zur Kompensation ein zweistufiger Nachdruck erforderlich. Die erste Stufe füllt den Hohlraum, während die zweite Stufe die Kühlschrumpfung ausgleicht und Einfallstellen an den Seitenwänden und am Boden des Innenliners beseitigt. Haltezeit: 6–10 s für dünnwandige Luftkanalpaneele, 12–18 s für dickwandige Schubladen; Die Materialplastifizierung für den nächsten Zyklus erfolgt gleichzeitig während der Haltephase, um den gesamten Formzyklus zu verkürzen.
Spezifikationen für Kühlung und Teileentfernung
Die Abkühlzeit wird mit 3–4 Sekunden pro 1 mm Wandstärke berechnet; Eine standardmäßige 2-mm-Innenauskleidung erfordert eine Abkühlzeit von 8–12 Sekunden. Teile mit unzureichender Kühlung können beim Entformen flach erscheinen, können sich jedoch bei längerer Lagerung bei niedrigen Temperaturen dauerhaft verformen. Das Öffnen und Auswerfen der Form muss mit niedriger, gleichmäßiger Geschwindigkeit erfolgen; Ein automatisierter Roboter entnimmt die Teile, die dann flach auf eine ebene Vorrichtung gelegt werden – das Stapeln oder Komprimieren heißer Kunststoffteile ist strengstens verboten.
Wir sind ein Hersteller von Kunststoffteilen für Kühlschrankteile und bieten die Herstellung hochwertiger Kunststoffteile für Kühlschrankteile an. Solange Sie Produkte zum Formen von Kühlschrankteilen aus Kunststoff anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Kühlschrankteilen aus Kunststoff, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.