Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Ersatzteile für Schubladenschränke aus Kunststoff
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
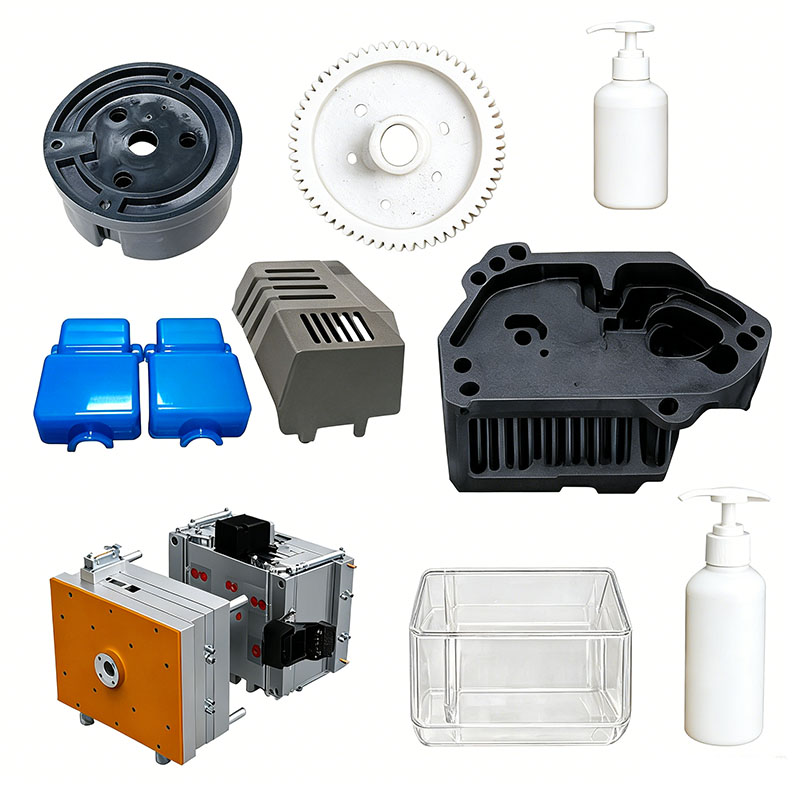
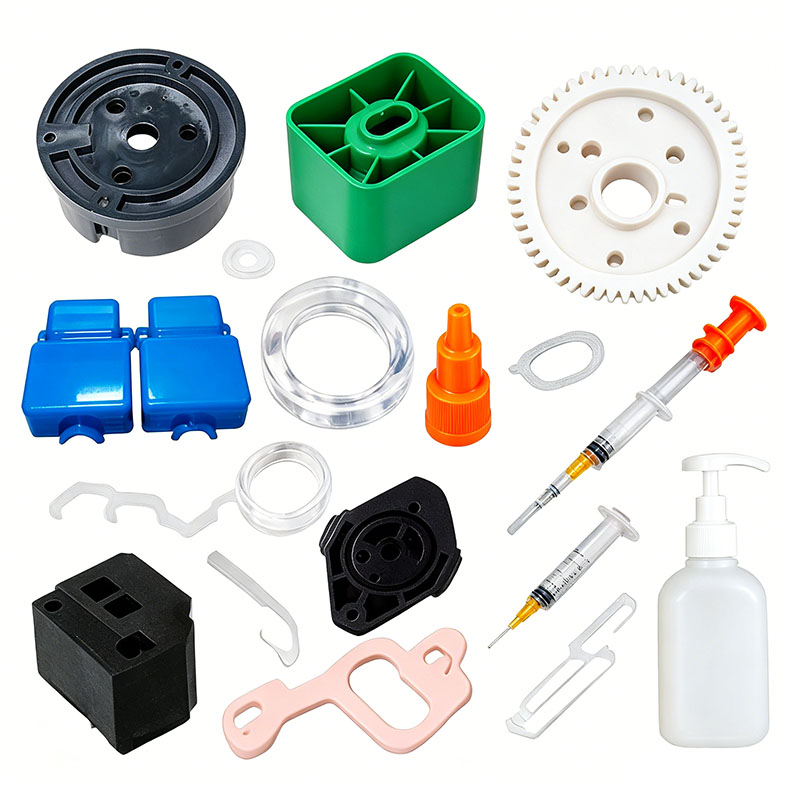
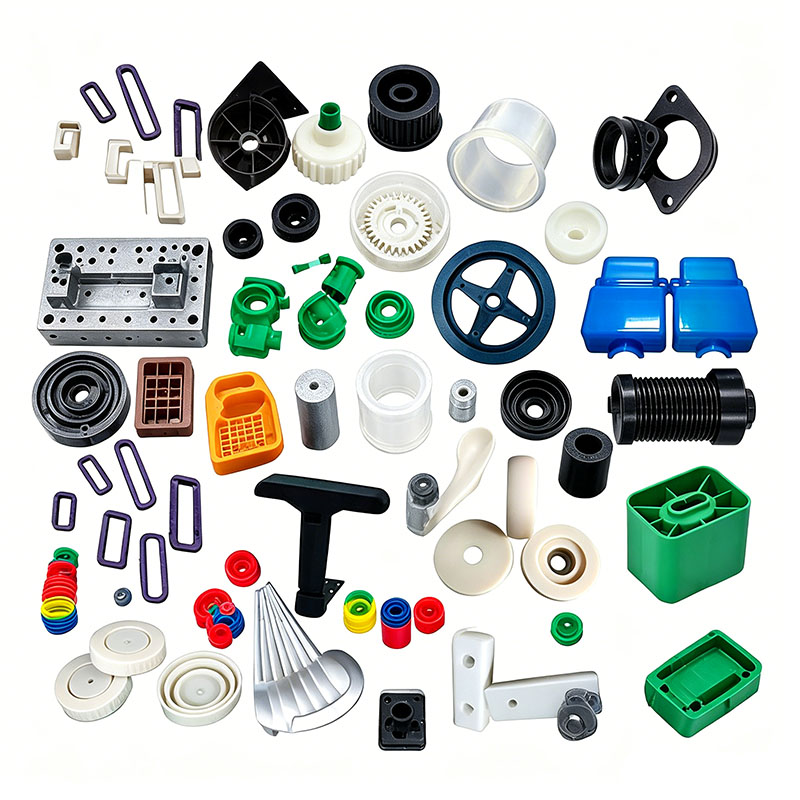
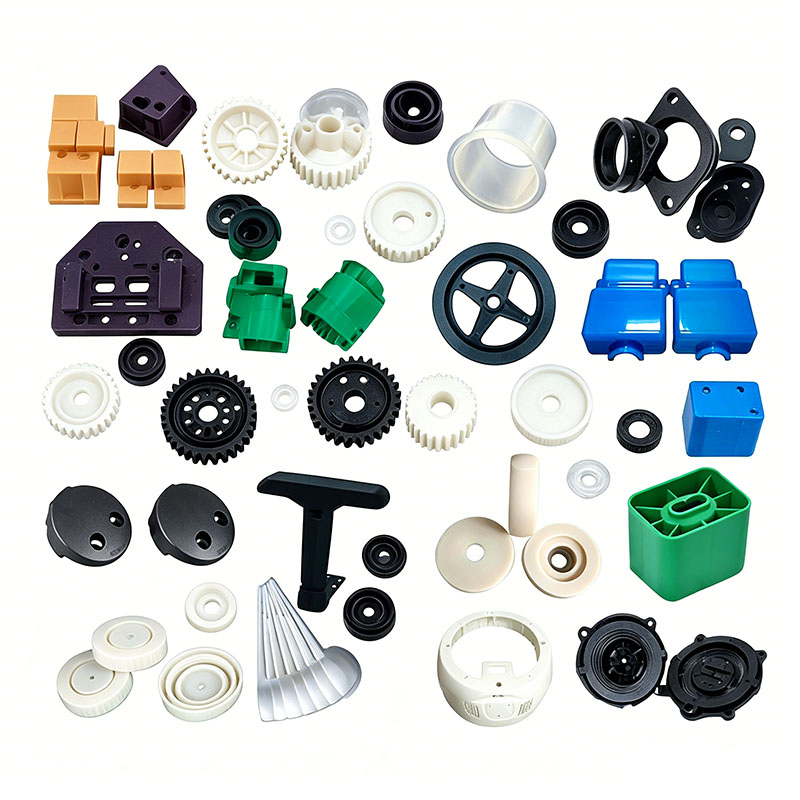
Ersatzteile für Schubladenschränke aus Kunststoff
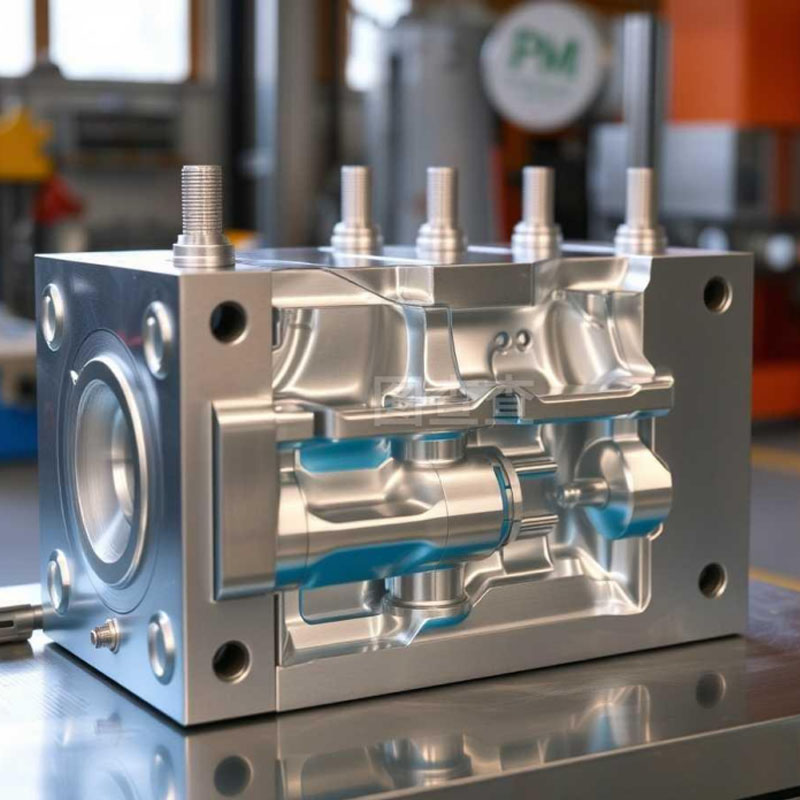
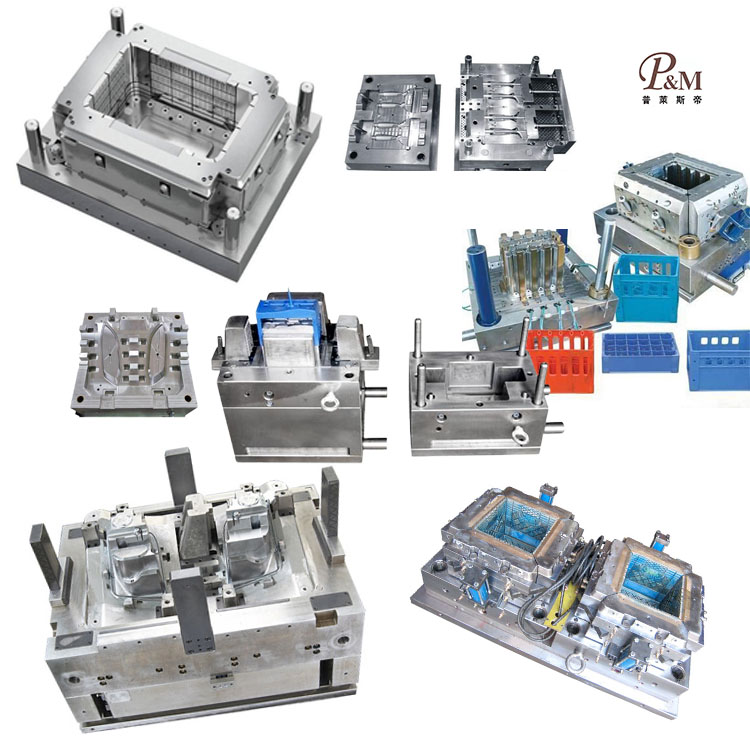
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann Ersatzteile für Schubladenschränke aus Kunststoff anpassen. Wir bieten professionelle, maßgeschneiderte Kunststoffformteile für Schubladenschränke und sind ein professioneller Hersteller von Kunststoffformteilen für Schubladenschränke. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung von Ersatzteilen für Schubladenschränke aus Kunststoff kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Kunststoffformen von Ersatzteilen für Schubladenschränke, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Ersatzteile für Schubladenschränke aus Kunststoff anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Ersatzteile aus Kunststoffformteilen für Schubladenschränke können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
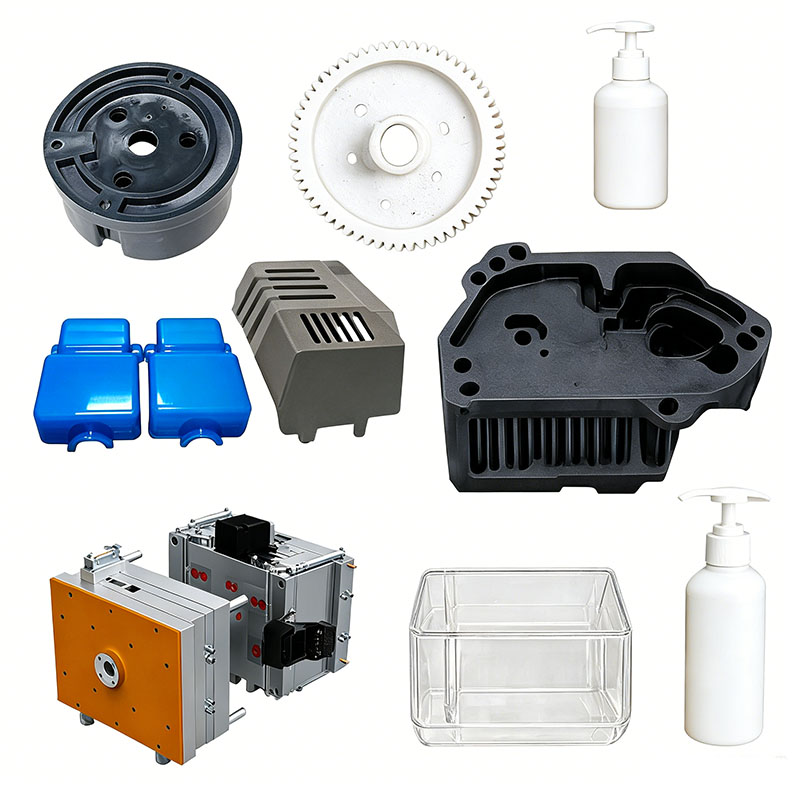
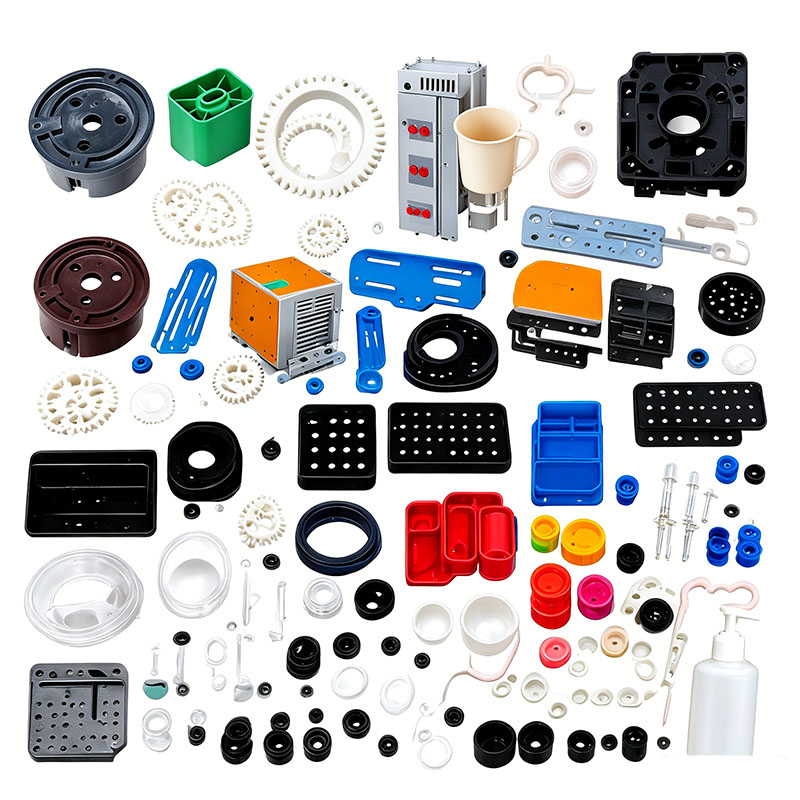
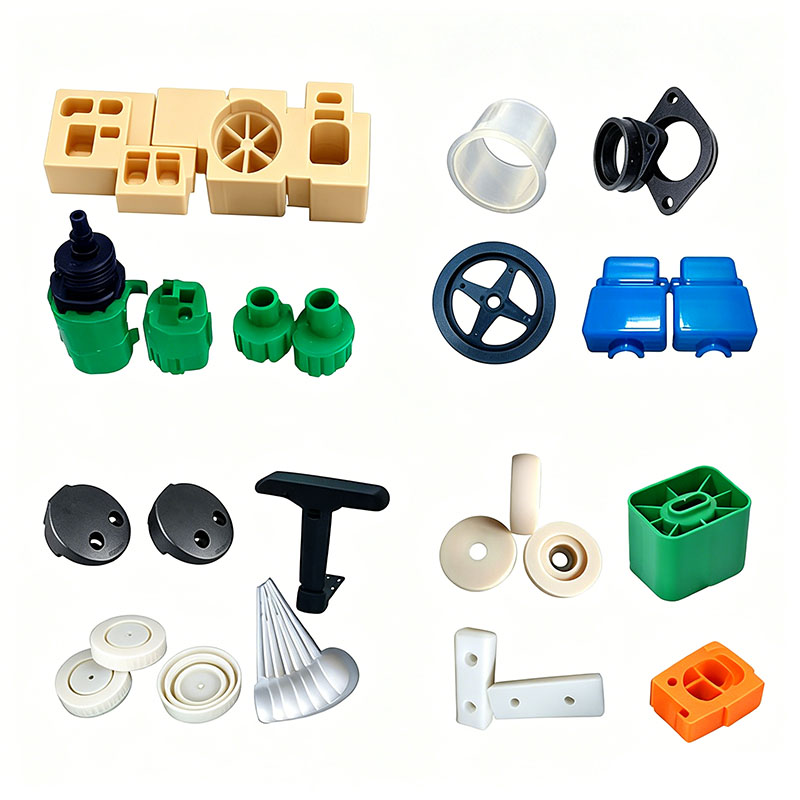
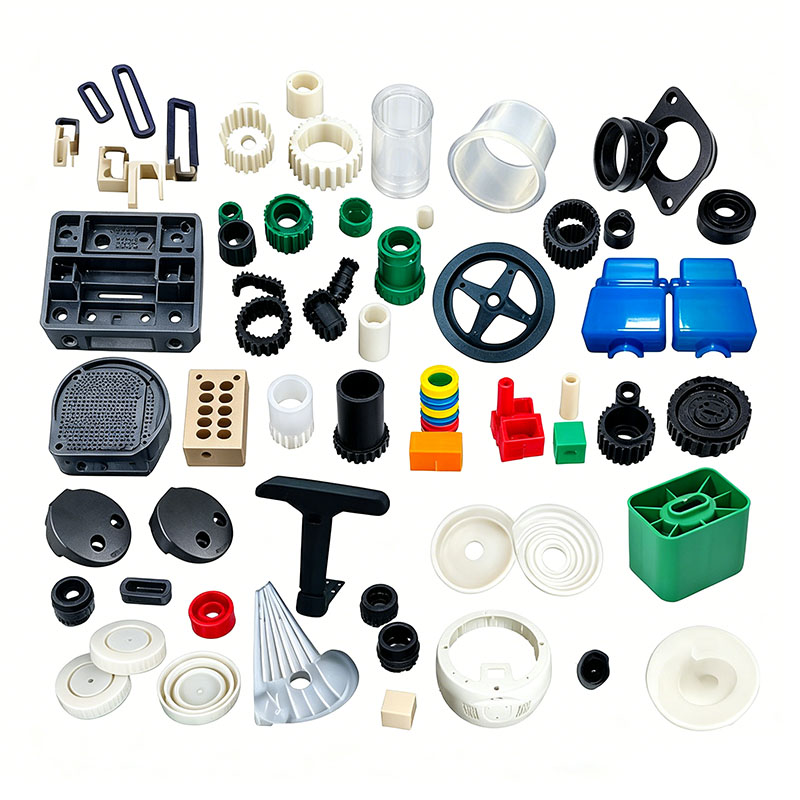
Kunststoffkomponenten für Werkstatt-Ersatzteil-Schubladenschränke – einschließlich Schubladenkästen, Schrankseitenwände, Trennwände, Gleitschienensockel, Schnappgriffe, Stützfüße und Regalhalterungen – werden häufig in der Automobilreparatur, bei Eisenwaren und in der Lagerhaltung in Fabriken verwendet. Diese Teile müssen einer Langzeitlagerung von Metallkomponenten, kontinuierlichen statischen Belastungen, häufiger Gleitreibung und der Einwirkung von Schneidflüssigkeiten und Maschinenölen standhalten. Als dünnwandige Teile mit hohen Aspektverhältnissen sind sie sehr anfällig für Probleme wie Verzug, Maßabweichung und unzureichende Bindenahtfestigkeit. Zu den gängigen Rohstoffen gehören mit Talk gefülltes modifiziertes PP, hochsteifes ABS und hochschlagfestes HIPS. Zu den wichtigsten Zielen der Formungskontrolle gehören die Minimierung von Schrumpfung und Verformung, die Verbesserung der Tragfähigkeit, die Sicherstellung der Dimensionsaustauschbarkeit zwischen Chargen und die Verhinderung von ölbedingtem Ausschwitzen der Oberfläche. In den folgenden Abschnitten werden diese Aspekte in fünf Dimensionen detailliert beschrieben: Rohstoffe, Formenbau, Spritzgussprozesse, Nachbearbeitung und Fehlerminderung (insgesamt ca. 1.500 Wörter).
I. Rohstoffauswahl und Grundlagen der Vorverarbeitung/Formgebung
1. Grundsätze des Materialabgleichs
Für Schubladenkästen, Trennwände und Grundkörper wird mit Talkum gefülltes PP gewählt; Talk reduziert die Formschrumpfung erheblich und verbessert gleichzeitig die Steifigkeit, Fettbeständigkeit und Kosteneffizienz, was es ideal für großvolumige, tragende Strukturen macht. Aufgrund seines gleichmäßigen Oberflächenglanzes, seiner guten Zähigkeit und seiner Eignung für den Siebdruck von Modellinformationen wird ABS für freiliegende Türverkleidungen, Griffe und Beschriftungsschilder gewählt. Hochschlagfestes HIPS wird für Gleitschienenhalterungen und lasttragende Schnappverbindungen verwendet und bietet eine hohe Härte und Verschleißfestigkeit, um Weißwerden oder Abrieb bei wiederholtem Gleiten zu verhindern.
Für das Materialrecycling gelten strenge Grenzen: Der Anteil an Regenerat (Angüsse/Angusskanäle) bei kosmetischen ABS-Teilen darf 10 % nicht überschreiten. Das Einmischen von Recyclingschrott in Schubladen oder tragende Untergestelle ist verboten; Wiederholtes Nachschleifen führt zu einem molekularen Abbau, wodurch Teile unter Belastung zu Sprödbrüchen neigen. Gefüllte PP-, ABS- und PS-Materialien müssen getrennt gelagert und verarbeitet werden; Das Mischen ist strengstens verboten, da es zu Delamination, Sprödigkeit und Fleckenbildung auf der Oberfläche führt.
Um der öligen Werkstattumgebung entgegenzuwirken, werden antistatische Masterbatche und umweltfreundliche Formtrennmittel mit geringer Ausschwitzung hinzugefügt, um eine Öligkeit der Oberfläche und die Anziehung von Metallstaub zu verhindern. 2. Kernpunkte von Mischvorgängen
Laden Sie Masterbatch, Füllstoffpulver und funktionelle Additive in einen vertikalen Mischer mit niedriger Geschwindigkeit. Halten Sie eine Rotationsgeschwindigkeit von 280–320 U/min und eine Mischzeit von 6–10 Minuten ein. Hochgeschwindigkeitsmischen muss bei mit Talk gefülltem PP vermieden werden, da Hochgeschwindigkeitsreibung zu einer Agglomeration des Pulvers führt, was zu weißen Flecken, Streifen und einer inkonsistenten lokalen Steifigkeit auf der Oberfläche des Kunststoffteils führt. Verschließen Sie das Material nach dem Mischen und lagern Sie es in einem Behälter, der mit der Materialart und der Chargennummer gekennzeichnet ist, um Materialverwechslungen zu vermeiden.
3. Trocknungs- und Entfeuchtungsspezifikationen
ABS ist stark hygroskopisch; Wenn es nicht richtig getrocknet wird, entstehen „Silberstreifen“ und innere Blasen. Blasen in tragenden Bereichen verringern direkt die Tragfähigkeit. Die Standardtrocknungsbedingungen sind Heißlufttrocknung bei 80 °C für 3–4 Stunden, wobei der Feuchtigkeitsgehalt unter 0,04 % gehalten wird. Gefülltes PP und HIPS weisen eine äußerst geringe Wasseraufnahme auf und erfordern im Allgemeinen keine Trocknung in Standard-Werkstattumgebungen; In Zeiten hoher Luftfeuchtigkeit (z. B. in der Regenzeit) ist jedoch eine einstündige Trocknung bei 60 °C erforderlich, um Oberflächenfeuchtigkeit zu entfernen. Getrocknete Rohstoffe müssen in einem geschlossenen System zum Trichter gefördert werden, um eine erneute Aufnahme von Feuchtigkeit aus der Luft zu verhindern.
II. Kernpunkte der Formenkonstruktion und Maschineninbetriebnahme
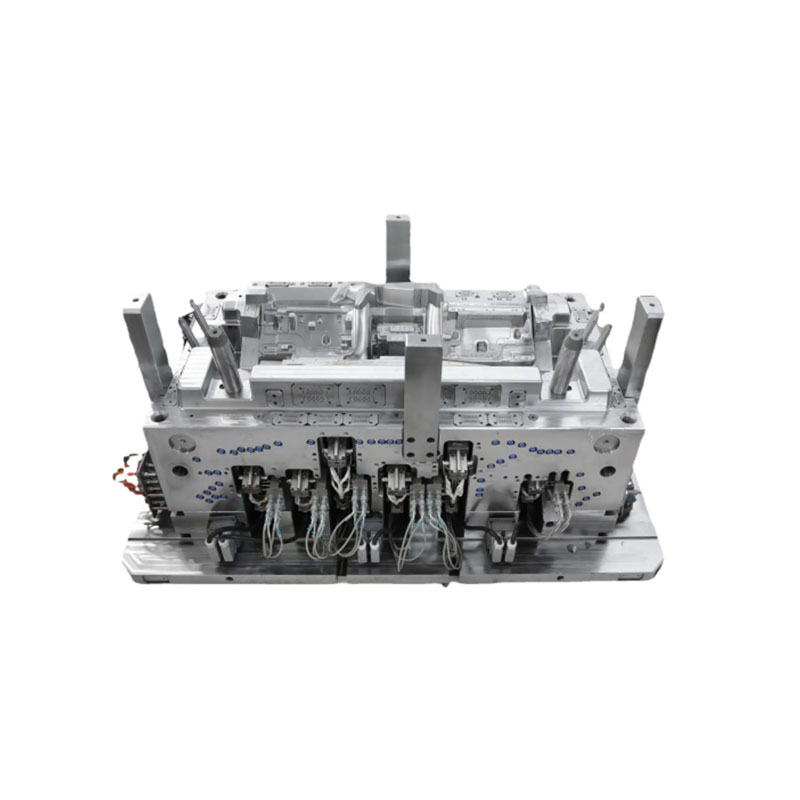
Schubladenförmige Kunststoffteile weisen erhebliche Längen- und Breitenunterschiede, dünne Wände und eine dichte Verrippung auf. Der Kern des Formdesigns liegt in einer ausgewogenen Kühlung, einem symmetrischen Auswurf und einer ausreichenden Entlüftung, um Verzug und Verformung grundsätzlich zu unterdrücken.
Auswahl von Formenstahl
Für ABS-Teile, die eine hochwertige Oberfläche erfordern, wird für den Hohlraum vorgehärteter Hochglanzstahl 718H ausgewählt; Dies sorgt für eine narben- oder kratzerfreie Oberfläche nach dem Polieren und sorgt für eine stabile Haftung beim Siebdruck. Formen für mit Talk gefülltes PP verfügen über nitrierte Hohlräume, um dem kontinuierlichen Abrieb durch das Füllstoffpulver standzuhalten und die Lebensdauer der Form zu verlängern. Verschleißfeste Kleinteile wie Gleitschienenbasen bestehen aus P20-Formstahl, um ein Zusammenfallen oder eine Verformung während der langfristigen Massenproduktion zu verhindern. Alle Innenecken des Kunststoffteils verfügen über gleichmäßig abgerundete Ausrundungen (R-Ecken), um Spannungskonzentrationen zu vermeiden und Risse unter dem Druck schwerer Lasten zu verhindern.
Kühlsystem (entscheidend für die Verhinderung von Verzug)
Standardschubladenwände sind 1,8–2,2 mm dick, während die unteren Stützpfeiler und Verstärkungsrippen eine Dicke von 4–5 mm erreichen können; Eine solche ungleichmäßige Wandstärke führt zu unterschiedlichem Schrumpfen und einseitigem Verzug. Die Form verwendet konforme Kühlkanäle, die sich um das Teil legen und eine symmetrische Anordnung entlang der langen und kurzen Seiten der Schublade aufweisen. Dickwandige vertikale Rippen verfügen über interne spiralförmige Kühlkerne, um die Wärmeableitung in dickwandigen Abschnitten zu beschleunigen. Die Formtemperatur wird zonenweise gesteuert: 50–60 °C für ABS und 30–45 °C für PP. Zu hohe PP-Formtemperaturen verstärken die Kristallisationsschrumpfung, was zu unterdimensionierten Schubladen und ungleichmäßigen Montageabständen zwischen gestapelten Einheiten führt; Umgekehrt führen zu niedrige Temperaturen zu hohen inneren Eigenspannungen, die zu einem allmählichen Verzug während der Lagerung führen.
Entlüftung und ausgewogener Auswurf
Die langformatige Schublade erfordert einen langen Schmelzflussweg, wodurch die distale Schweißnaht sehr anfällig für Gaseinschlüsse und Verbrennungen ist; Entlang der Längsseiten der Trennfuge sind durchgehende Entlüftungskanäle (0,012 mm tief) eingearbeitet. Ein dichtes Rippenmuster auf der Unterseite wird mit einer symmetrischen Anordnung von Auswerferstiften und flachen Auswerfern gepaart, um eine gleichmäßige Auswurfkraft zu gewährleisten. Ein ungleichmäßiger Auswurf führt dazu, dass sich die Schublade nach dem Entformen einseitig nach oben verzieht, was zu einem Verklemmen oder Festklemmen während der Montage und im Betrieb führt. Für schlanke Trennplatten werden zusätzliche Auswerferblöcke hinzugefügt, um ein Durchschlagen oder ein Weißwerden der Oberfläche zu verhindern.
Standards für die Installation und den Betrieb von Formen
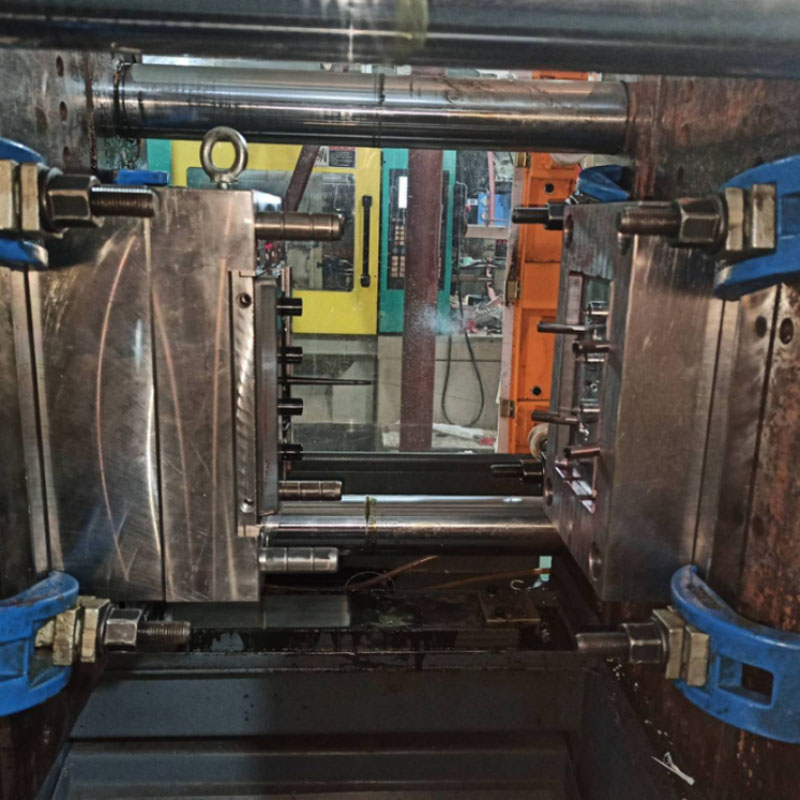
Die großformatige Schubladenform ist für Spritzgießmaschinen 450T–750T konzipiert; Nach dem Anheben müssen die Klemmplatten gleichmäßig festgezogen werden, um starke Grate durch Hochdruckeinspritzung zu vermeiden. Um eine ungehinderte Zirkulation zu gewährleisten, werden Strömungswächter an Kühlkreisläufen installiert. Der Niederdruck-Formschutz ist so kalibriert, dass er beim Erkennen von Restkanälen oder Fremdkörpern eine automatische Formöffnung auslöst und so kostspielige Schäden an der Kavität verhindert. Kühlkreislaufanschlüsse werden einer strengen Dichtheitsprüfung unterzogen, um zu verhindern, dass Feuchtigkeit in die Schmelze eindringt und Gasblasen verursachen könnte.
Wir sind ein Hersteller von Ersatzteilen für Schubladenschränke aus Kunststoff und bieten hochwertige Ersatzteile für Schubladenschränke aus Kunststoff an. Solange Sie Ersatzteile für Schubladenschränke aus Kunststoff anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

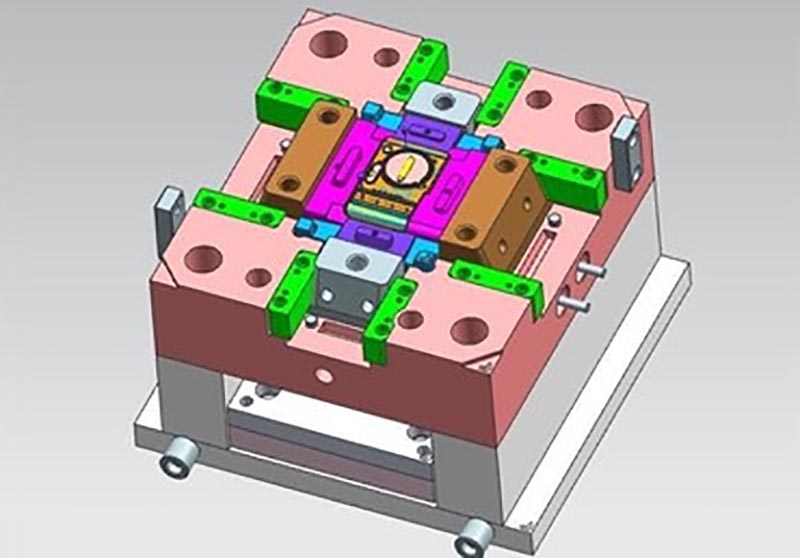
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Ersatzteile für Schubladenschränke aus Kunststoff, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.