Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Regenschirm-Kunststoffteilen
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
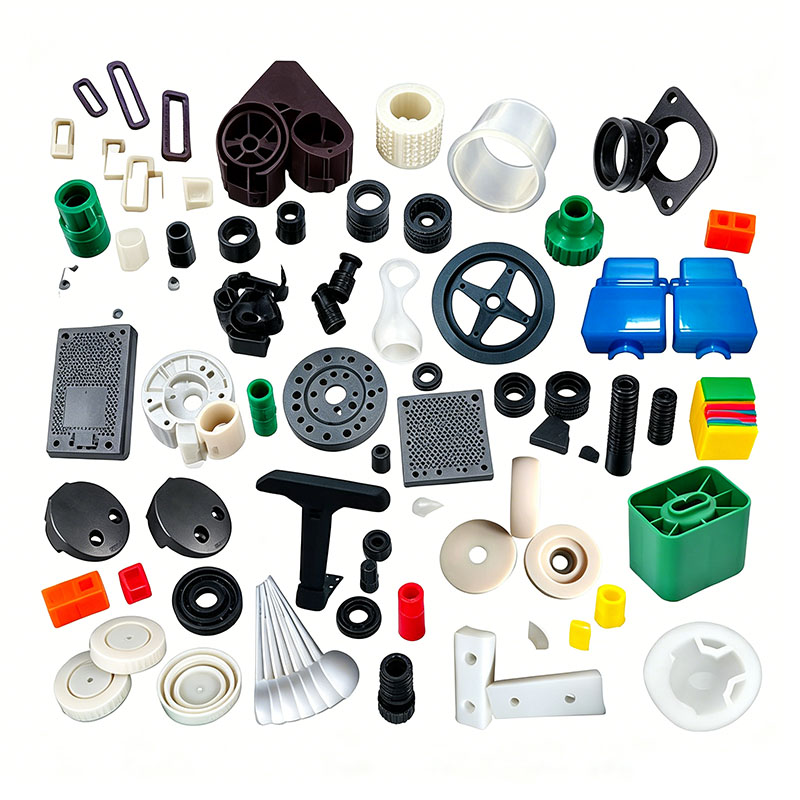
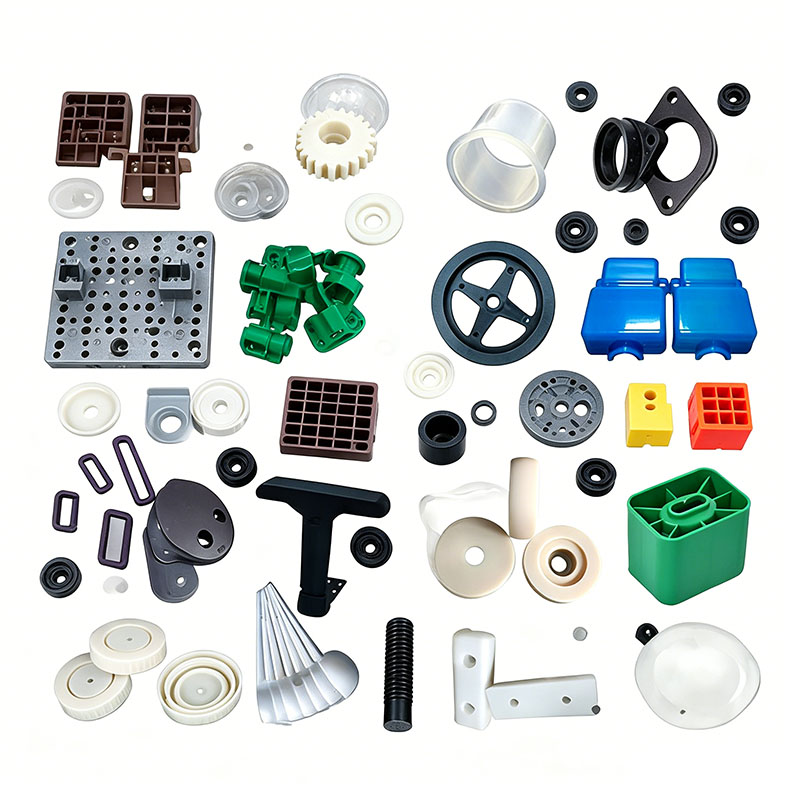
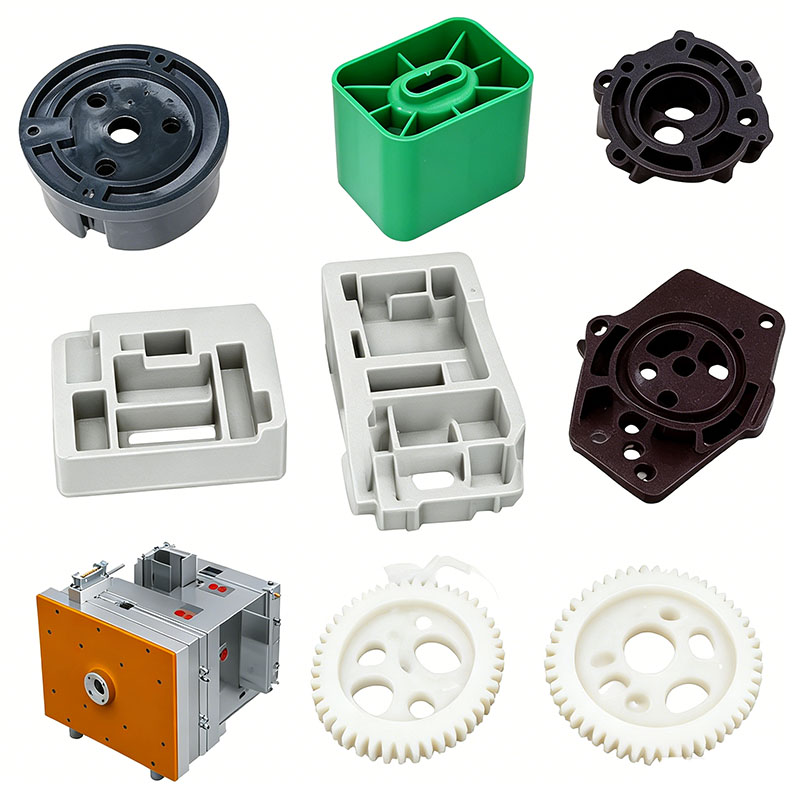
Formen von Regenschirm-Kunststoffteilen
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen von Regenschirm-Kunststoffteilen individuell anpassen. Wir bieten professionelle, maßgeschneiderte Formgebungsdienste für Regenschirm-Kunststoffteile an und sind ein professioneller Hersteller von Regenschirm-Kunststoffteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung des Formteils von Regenschirm-Kunststoffteilen kann unsere Fabrik einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Regenschirm-Kunststoffteilen, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Spritzgussprodukte aus Kunststoffteilen für Regenschirme anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Produkte zum Formen von Regenschirm-Kunststoffteilen können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
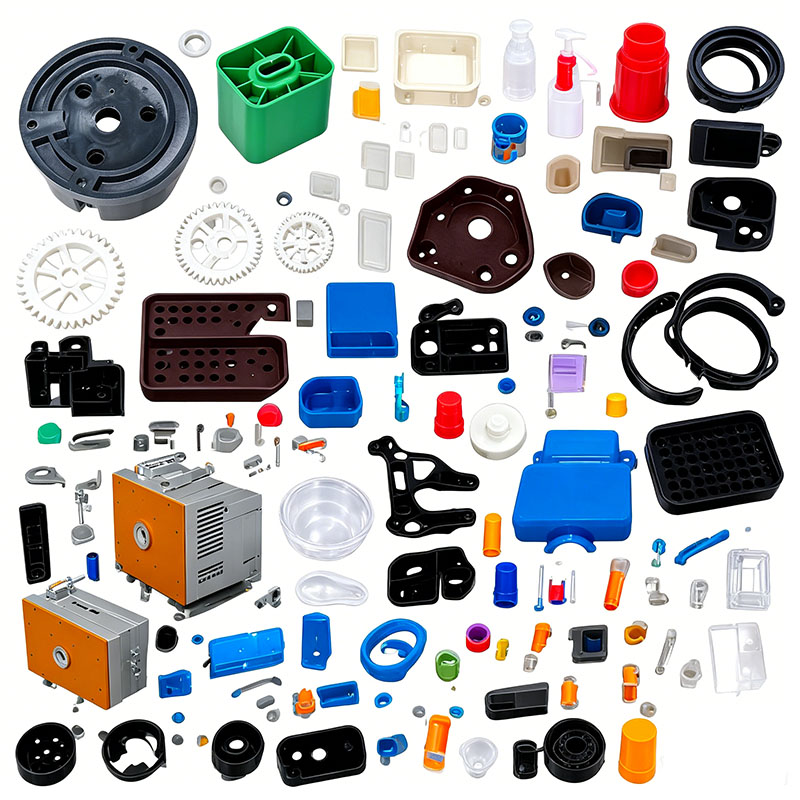
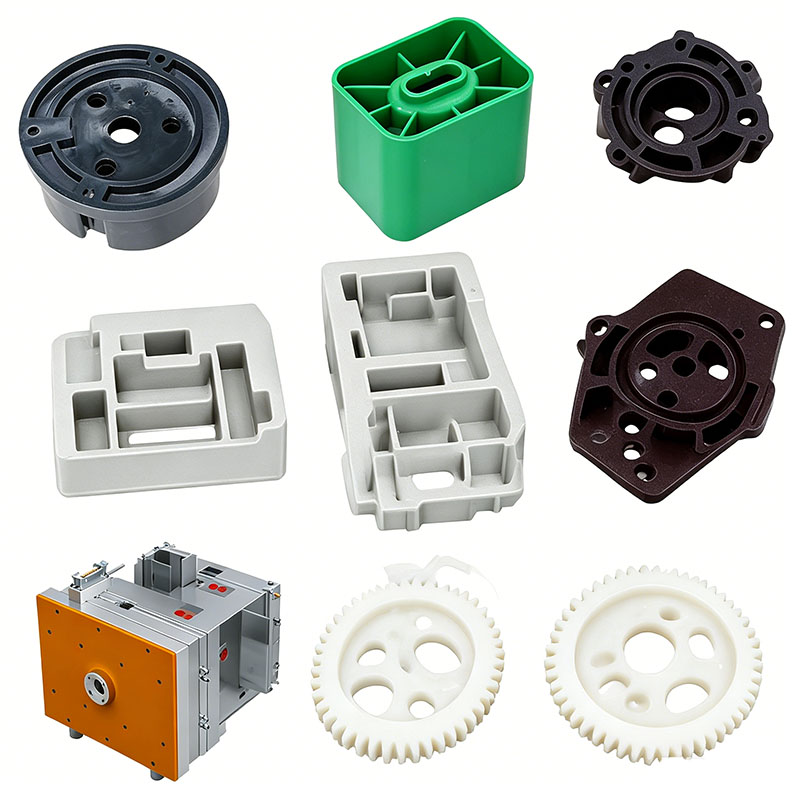
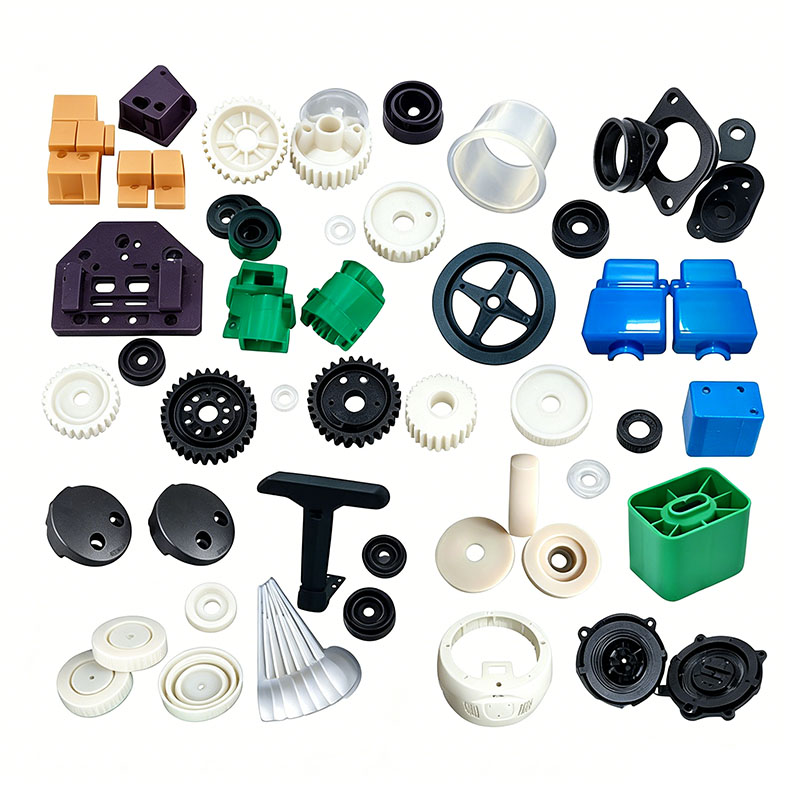
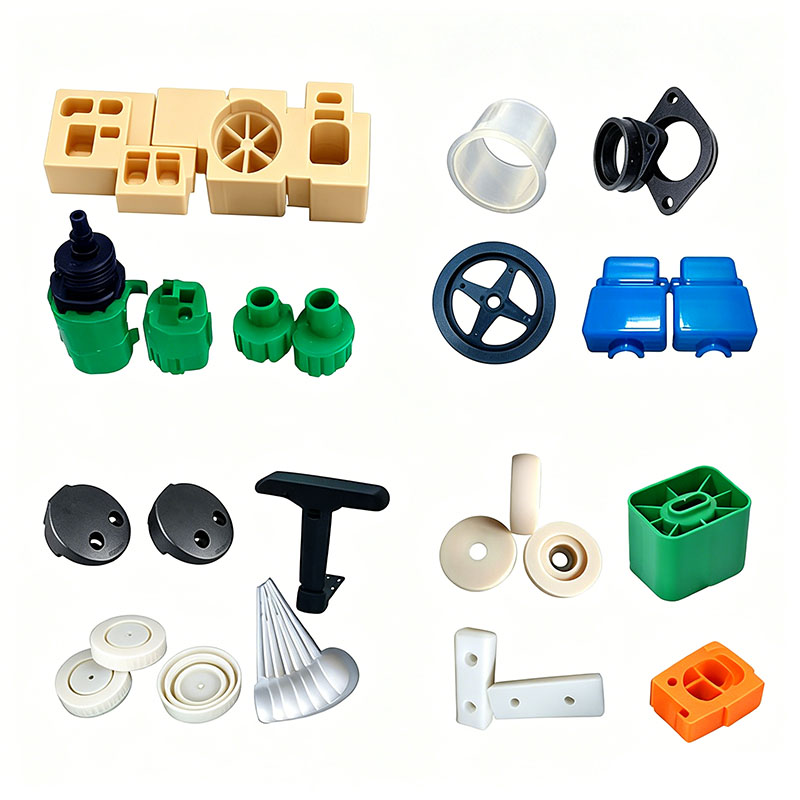
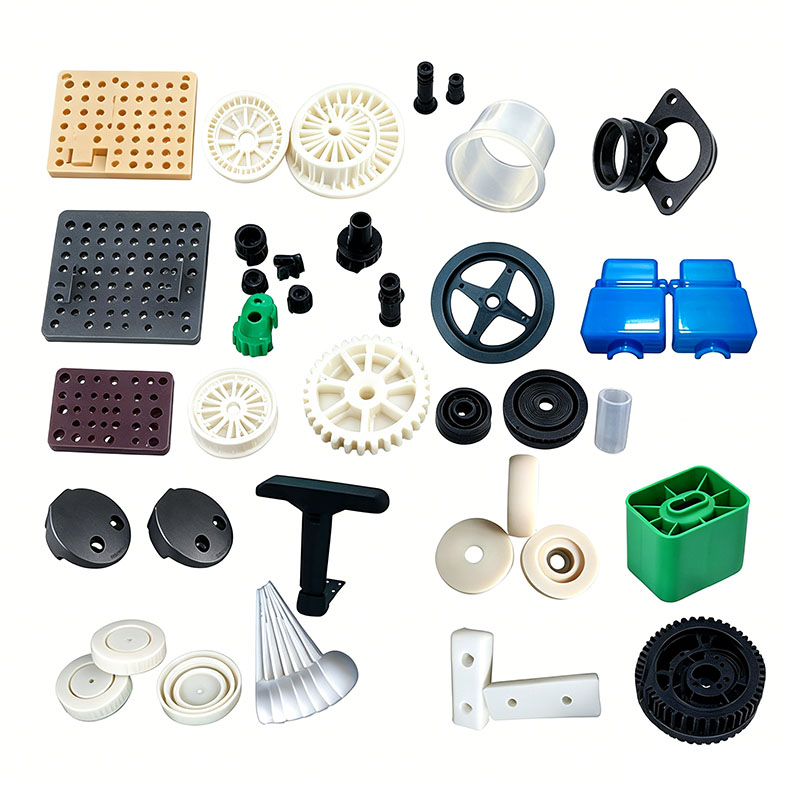
Kunststoffschirmkomponenten – wie Rippenverbinder, Mittelschafthülsen, Griffe, Entriegelungsknöpfe, Spitzenkappen, Schirmbefestigungen, Klapphalterungen und Federhüllen – lassen sich in drei Kategorien einteilen: tragende Strukturverbinder, ästhetische/griffige Komponenten und kleine dekorative Teile. Diese Produkte müssen einer längeren Einwirkung von Regen und Sonnenlicht im Freien sowie wiederholten Öffnungs-, Schließ- und Zugkräften standhalten. Sie dürfen bei niedrigen Temperaturen nicht spröde werden oder reißen; Häufiger Betrieb erfordert eine hohe Zähigkeit, verschleißfeste Befestigungselemente und präzise Maßtoleranzen, um eine reibungslose Bewegung ohne Blockierung zu gewährleisten. Zu den gängigen Materialien gehören gehärtetes/modifiziertes PP, schlagfestes ABS, verschleißfestes POM und weiche TPR-Umspritzmassen. Der Formprozess und die wichtigsten Kontrollpunkte werden unten beschrieben.
I. Rohstoffverarbeitung vor der Produktion
Materialauswahl und -klassifizierung
Griffe und ästhetische/dekorative Teile: Hochglänzendes ABS (einheitliche Farbe, angenehme Haptik);
Schirmverbindungen, Verbindungsklammern und Spitzenkappen: Gehärtetes PP (Kältetemperaturbeständigkeit, Zugfestigkeit, wasserdicht und korrosionsbeständig);
Schaltschieber und bewegliche Sperren: POM (selbstschmierend und verschleißfest; übersteht Zehntausende Zyklen ohne Weißwerden oder Verschleiß);
Umspritzung des weichen Griffs: TPR (rutschfestes, hautfreundliches Gefühl; Spritzguss aus zwei Materialien/zwei Farben).
Compoundierung und Mahlgutmanagement
Tragende Gelenke und Klapplager: Die Zugabe von Mahlgut (recyceltes zerkleinertes Material) ist strikt zu untersagen, da Mahlgut unter verminderter Zähigkeit leidet und bei wiederholtem Betrieb zum Bruch neigt. Nur kleine ästhetische Teile dürfen bis zu 10 % saubere Angüsse/Angusskanäle aus demselben Material enthalten, vorausgesetzt, sie werden zerkleinert und gesiebt, um grobe Partikel zu entfernen. Mischen Sie hydrolysebeständige und UV-beständige Masterbatches ein, um ein Aufhellen oder Altern durch Regeneinwirkung im Freien zu verhindern. Halten Sie POM, TPR und ABS während des Mischens getrennt; keine Kreuzkontamination verursachen. Verwenden Sie einen Mixer mit niedriger Geschwindigkeit für 5–8 Minuten bei einer Geschwindigkeit unter 300 U/min, um eine Beschädigung der Zähigkeitsadditive zu vermeiden.
Trocknung und Entfeuchtung
ABS: 3 Stunden bei 80 °C trocknen, um Feuchtigkeit zu entfernen und innere Blasen oder Zugversagen zu verhindern;
POM: Trocknungstemperatur darf 75°C nicht überschreiten; hohe Temperaturen können zur Zersetzung und zur Freisetzung stechender Gase führen;
Modifiziertes PP und TPR: Diese Materialien haben eine extrem geringe Wasseraufnahme; Eine kurze Trocknung bei niedriger Temperatur ist ausreichend, normalerweise nur während der Regenzeit. Lagern Sie die Rohstoffe nach dem Trocknen in verschlossenen Trichtern, um eine erneute Aufnahme von Feuchtigkeit zu verhindern.
Fassspülung
Bevor Sie Materialien oder Farben wechseln, entfernen Sie Restmaterial mit einem Reinigungsmittel aus dem Zylinder, um Probleme wie Materialvermischung, Delaminierung, Versprödung und Farbunstimmigkeiten zu beseitigen.
II. Forminstallation, Inbetriebnahme und bauliche Highlights
Regenschirmzubehör verwendet typischerweise kleine, hochpräzise Formen mit mehreren Kavitäten (Konfigurationen mit 16 oder 32 Kavitäten). Schieber und Verbinder haben Wandstärken von 1,2–2 mm; Diese dünnen Abschnitte sind anfällig für Spannungsrisse.
Auswahl von Formenstahl
Für Hohlräume, die das Erscheinungsbild von ABS- und TPR-Teilen beeinträchtigen, wird vorgehärteter Hochglanzstahl 718H verwendet. Hohlräume für verschleißfeste POM-Teile und glasfasermodifizierte Teile werden nitriert, um die Verschleißfestigkeit zu erhöhen. Alle Ecken verfügen über kleine Radien, um Spannungskonzentrationen zu vermeiden und sicherzustellen, dass die Teile beim Öffnen oder Schließen bei niedrigen Temperaturen nicht reißen. Die Trennflächen sind präzisionsbearbeitet, um Grate zu minimieren und ein Verklemmen oder Verkratzen des Schirmstoffs während des Betriebs zu verhindern.
Kühlsystem
Die Wasserkanäle für die verschiedenen Hohlräume sind in perfekter Symmetrie angeordnet. Feine Kanäle sind in der Nähe der Hohlräume positioniert, um die Kühlraten aller Teile auszugleichen. Formtemperaturregelung: ABS 50–60 °C; PP 30–40°C; POM 80–90°C. Hohe Formtemperaturen für POM erhöhen die Kristallinität und verbessern so die Verschleißfestigkeit deutlich.
Entlüftungs- und Auswurfoptimierung
In jeden Hohlraum sind Mikroentlüftungskanäle (0,010 mm tief) eingeschnitten, wobei die Entlüftung an Schiebern und Schweißnähten Vorrang hat, um schwache Schweißnähte oder Brüche zu verhindern. Aufgrund der geringen Größe der Teile und Auswerferstifte wird eine verteilte Mehrpunkt-Auswurfstrategie eingesetzt, die einen zweistufigen Auswurfprozess mit niedriger Geschwindigkeit nutzt, um Spannungsspuren („Weißfärbung“), Löcher oder versteckte Risse zu vermeiden.
Forminstallation und Probelauf
Die Form wird auf einer kleinen Spritzgussmaschine (100T–250T) mit gleichmäßiger Schließkraft installiert, um Grate zu vermeiden. Die Wasserkanäle werden auf Lecks überprüft und der Niederdruck-Formklemmschutz wird aktiviert, um Schäden an den empfindlichen Hohlräumen zu verhindern. Nach einer 20-minütigen Heißlagerungsphase wird ein Testschuss mit niedrigem Druck und niedriger Geschwindigkeit durchgeführt. Druck und Geschwindigkeit werden schrittweise angepasst, um einen nachgiebigen ersten Artikel herzustellen; Die Massenproduktion beginnt erst, nachdem die Qualitätskontrolle die Abmessungen, die Zähigkeit und das Aussehen bestätigt hat. III. Standard-Spritzgusszyklus
Schritte für einen vollständigen Einzelformzyklus: Schließen der Form → Plastifizieren/Materialansammlung → Mehrstufiges Einspritzen → Zweistufiger Nachdruck → Abkühlen/Abbinden → Öffnen der Form → Auswerfen bei niedriger Geschwindigkeit → Automatische Teilesammlung.
Zoneneinteilung der Fasstemperatur
ABS: 170–200 °C (Düse max. 205 °C; hohe Temperaturen führen zu Zähigkeitsverlust);
Gehärtetes PP: 190–220 °C;
POM: 180–205 °C (streng unter 210 °C; hohe Temperaturen führen zu Zersetzung und Formkorrosion);
TPR (Weichgummi): 160–190 °C.
Mehrstufige Befüllung mit variabler Geschwindigkeit
Für kleine Teile in Mehrkavitätenformen mit kurzen Fließwegen: langsame Pufferung am Anguss, schnelles Füllen im Mittelteil und reduzierte Geschwindigkeit am Kavitätenende, um die Entlüftung zu erleichtern und die Festigkeit der Bindenaht zu verbessern. Einspritzdruck: 70–95 bar; Übermäßiger Druck verursacht Grate und hohe innere Spannungen (was zu Rissen bei Temperaturwechseln führt), während unzureichender Druck zu schwachen Schweißnähten führt.
Gestaffelter, kurzzeitiger Haltedruck
Kleine Teile haben dünne Wände und minimale Schrumpfung; Wenden Sie 3–8 Sekunden lang einen zweistufigen niedrigen Haltedruck an, um leichte Schrumpfungen auszugleichen und Einfallstellen an Schnappverschlüssen und Montagepfosten zu vermeiden. Durch die Synchronisierung des Nachdrucks mit der Materialansammlung wird der Formzyklus verkürzt und die Produktivität von Mehrkavitätenwerkzeugen gesteigert.
Kühlung und Teileentfernung
Die Abkühlzeit wird mit 2–3 Sekunden pro 1 mm Wandstärke berechnet (z. B. 4–6 Sekunden für einen Standard-1,5-mm-Stecker). Unzureichende Kühlung führt zu einer anhaltenden Schrumpfung nach dem Entformen, was zu einer inkonsistenten Passung/Spannung von Schaltern und Schnappverbindungen führt. Das Öffnen und Auswerfen der Form erfolgt durchgehend mit niedriger Geschwindigkeit; Die Teile werden automatisch in einem Behälter unter der Form gesammelt. Vermeiden Sie es, heiße Kunststoffteile zu quetschen oder zu stapeln, um eine Verformung empfindlicher Steckverbinder zu verhindern.
IV. Nachbearbeitung
Gate- und Flash-Trimmen
U-Boot-Anschnitte und Punktanschnitte brechen beim Öffnen der Form automatisch ab; Große Tore werden mit kleinen Druckluftschneidern sauber entfernt. Kleinere Grate entlang der Trennfugen werden stapelweise durch Gleitschleifen entfernt; Die verschiebbaren Rastflächen müssen gratfrei sein, um einen reibungslosen Betrieb ohne Verhaken zu gewährleisten. Spannungsarmglühen
ABS-Griffe und Zierteile werden vor dem Spritzbeschichten eine Stunde lang bei 60 °C niedrig geglüht, um innere Spannungen abzubauen und sicherzustellen, dass sie bei wechselnden heißen und kalten Außentemperaturen nicht reißen. PP- und POM-Teile erfordern kein Hochtemperaturglühen; Stattdessen lässt man sie nach dem Formen 12 Stunden lang ruhen, um die Spannungen nach dem Schrumpfen vor dem Zusammenbau abzubauen.
Zweifarbige Umspritzung (Regenschirmgriff)
Zunächst wird ein starres Kunststoffskelett spritzgegossen und dann in eine Sekundärform gelegt, um es mit weichem TPR-Gummi zu umspritzen. Dies gewährleistet eine sichere Verbindung zwischen den starren und weichen Materialien und verhindert Delaminierung oder Ablösung.
Oberflächenbehandlung
Griffe können mit Logos im Siebdruckverfahren bedruckt und mit mattem oder glänzendem Lack versehen werden; Funktionelle bewegliche Teile bleiben unbeschichtet, um Lackabnutzung oder Abblättern zu verhindern, die zu einem Blockieren des Schaltmechanismus führen könnten.
V. Mehrstufige Qualitätsprüfung
Erstmusterprüfung: Dickenmessungen von Schnappöffnungen und Verbindungsabmessungen; Visuelle Kontrollen auf Mängel wie Luftblasen, Silberstreifen, Brandflecken und Grate.
Streifeninspektion: Probenahme alle 30 Minuten; Manuelle wiederholte Öffnungs-/Schließtests, um die Leichtgängigkeit des Schnappmechanismus zu überprüfen.
Stichprobenprüfungen der Zuverlässigkeit: Wiederholte Zugversuche nach dem Einfrieren bei niedrigen Temperaturen zur Beurteilung der Verbindungsfestigkeit; Regenexpositions- und Alterungsbeständigkeitstests; Verschleißfestigkeitstests für POM-Gleitstücke.
Vollständige Inspektion und Sortierung: Teile mit Rissen, Verformungen oder Fehlschüssen werden isoliert und verschrottet; Defekte tragende Verbindungen dürfen nicht nachgeschliffen und für Bauteile wiederverwendet werden.
Wir sind ein Hersteller von Formteilen aus Kunststoffteilen für Regenschirme und bieten die Herstellung hochwertiger Formteile aus Kunststoffteilen für Regenschirme an. Solange Sie Spritzgussprodukte für Regenschirm-Kunststoffteile anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

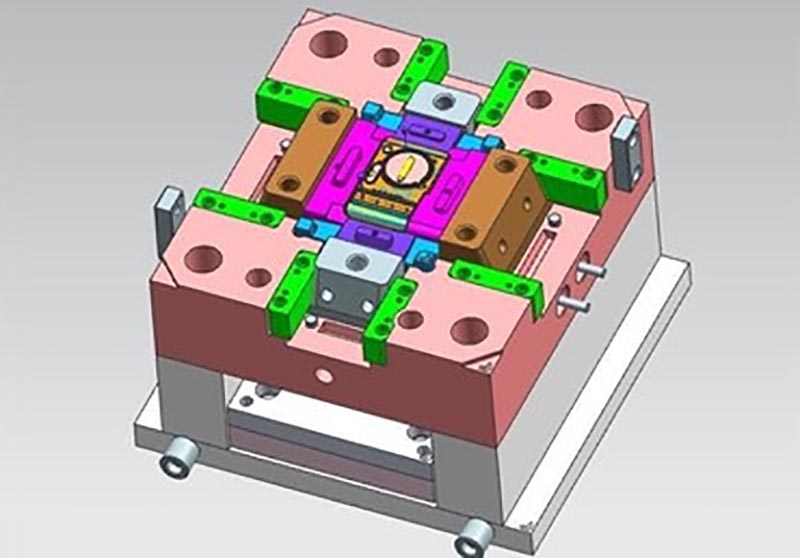
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Regenschirm-Kunststoffteilen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.