Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Aoto-Auto-Kunststoff-Karosserieteile-Formteil
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
Aoto-Auto-Kunststoff-Karosserieteile-Formteil
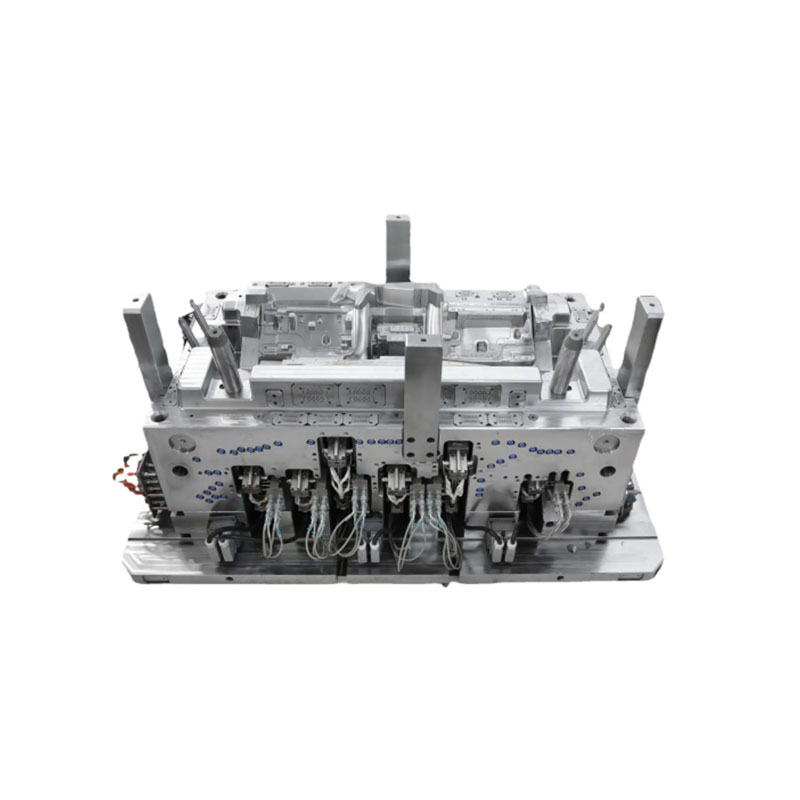
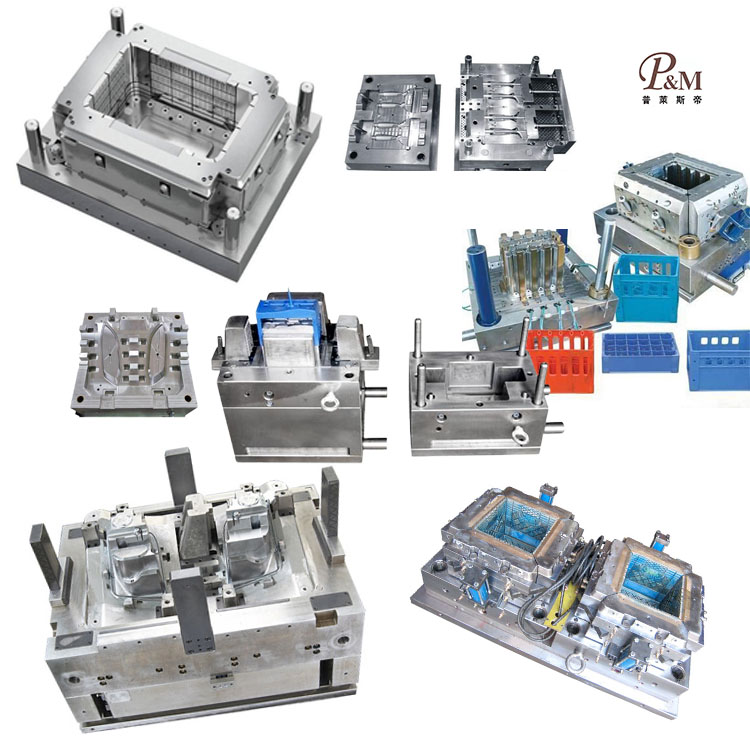
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen von Kunststoffkarosserieteilen für Autos individuell anpassen. Wir bieten professionelle, maßgeschneiderte Formteile für Auto-Kunststoff-Karosserieteile an und sind ein professioneller Hersteller von Formteilen für Auto-Kunststoff-Karosserieteile. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung der Kunststoff-Karosserieteile für Automobile kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoffkarosserieteilen für Kraftfahrzeuge, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere reiche Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Produkte für die Formgebung von Kunststoff-Karosserieteilen für Aoto-Autos anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Auto-Kunststoff-Karosserieteile-Formteile können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
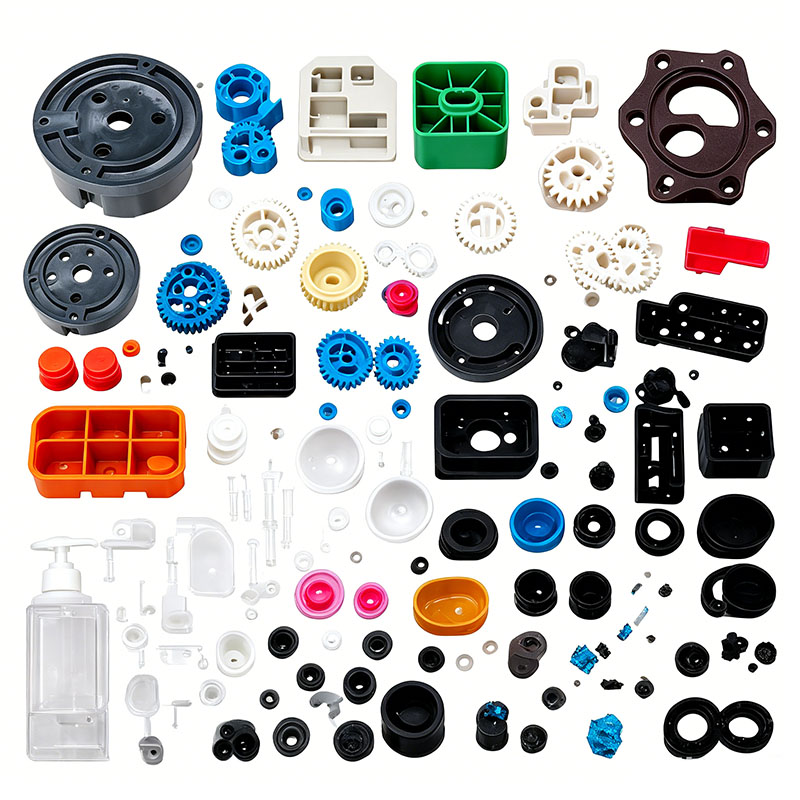
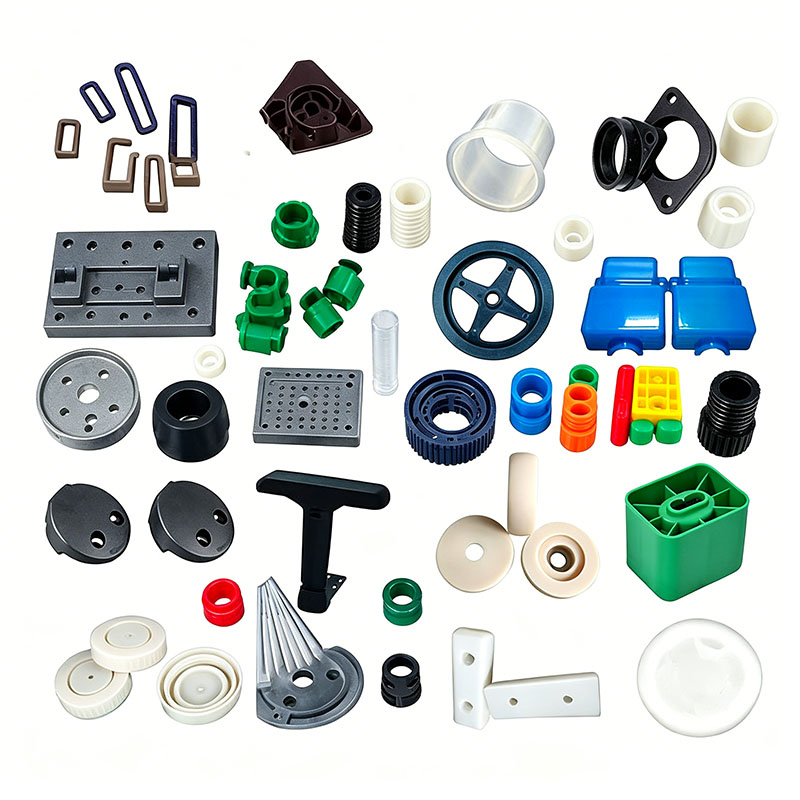
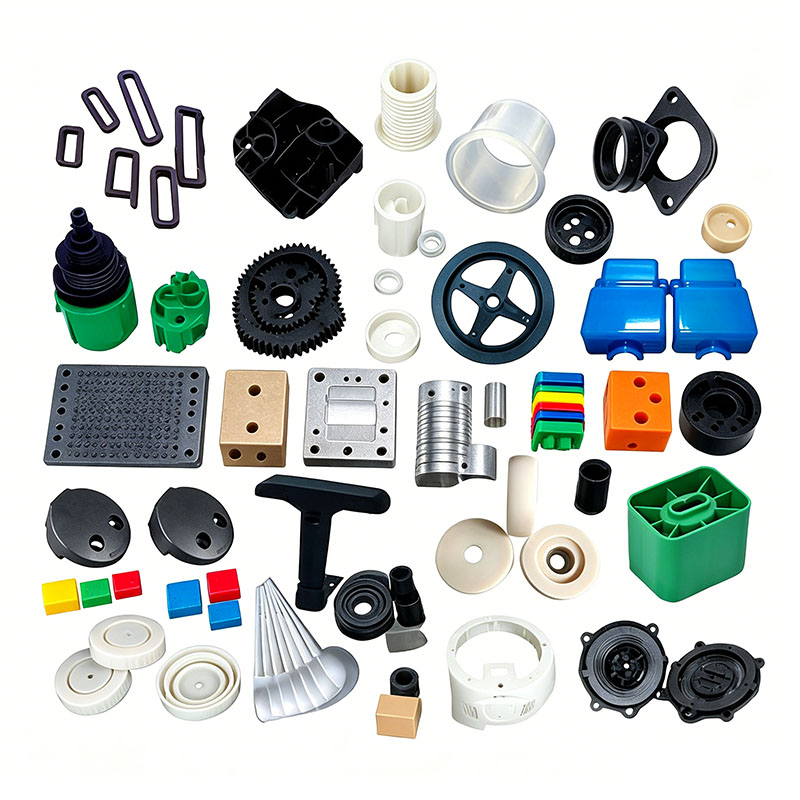
Kunststoffkomponenten für Elektrofahrzeuge lassen sich in drei Kategorien einteilen: äußere Karosserieteile, funktionale Strukturteile und elektrische Schutzkomponenten. Beispiele hierfür sind vordere und hintere Schutzvorrichtungen, Frontverkleidungen, Kotflügel, Fußraumabdeckungen, Batteriefachgehäuse, Instrumentengehäuse, Lichthalterungen, Kabelabdeckungen und Staufächer. Diese Produkte sind im Betrieb einer längeren Aussetzung im Freien (Sonneneinstrahlung, Regen und Temperaturschwankungen) sowie ständigen Vibrationen und Steinschlägen ausgesetzt. Darüber hinaus erfordern Batterie- und elektronische Steuerungskomponenten elektrische Isolierung und Flammschutz; Außenteile müssen einer Lackierung ohne Rissbildung oder Vergilbung standhalten (Witterungsbeständigkeit); und tragende Teile müssen Stößen ohne Verformung standhalten. Gängige Rohstoffe sind ASA und ABS/PC für witterungsbeständige Außenteile; modifiziertes PP und glasfaserverstärktes PP für tragende Strukturteile; PC für transparente Leuchtengehäuse; und flammhemmendes ABS für elektronische Steuerabdeckungen. Die wichtigsten Kontrollpunkte beim Formen konzentrieren sich auf Witterungsbeständigkeit und Rissverhinderung, geringe innere Spannung, Dimensionsstabilität, niedrige VOC-Emissionen und zuverlässige Flammhemmung, wie unten beschrieben.
I. Rohstoffauswahl und Vorbehandlung
Rohstoffklassierung und Mahlgutmanagement
Freiliegende Teile wie die Fahrzeugkarosserie und die Kotflügel bestehen aus reinem ASA oder ABS/PC, wobei nur eine kleine Menge (≤10 %) sauberer Mahlgut aus dem gleichen Material zulässig ist. Für Batteriefächer, mit dem Rahmen verbundene tragende Teile und flammhemmende Elektrogehäuse ist die Verwendung von Mahlgut strengstens untersagt; Mahlgut kann die Schlagfestigkeit verringern und flammhemmende Systeme gefährden, was zu Rissen beim Aufprall und der Gefahr eines Kurzschlusses oder Feuers führen kann.
Materialmischungen enthalten Anti-UV-/witterungsbeständige Masterbatche und migrationsarme, umweltfreundliche Formtrennmittel, um Ausblühungen auf Außenflächen und Gerüche im Innenbereich zu minimieren. Flammhemmende und glasfaserverstärkte Materialien werden gemischt und in getrennten Silos gelagert; Das Mischen mit Standard-PP oder ABS ist verboten, um Leistungseinbußen zu verhindern. Glasfasermodifizierte Materialien werden bei niedriger Geschwindigkeit gemischt, um einen Faserbruch zu verhindern, der andernfalls die Festigkeit verringern und zu einer Freilegung der Oberflächenfasern führen würde.
Strenge Trocknungs- und Entfeuchtungsstandards
ASA, ABS/PC und PC reagieren sehr empfindlich auf Feuchtigkeitsaufnahme; Spuren von Feuchtigkeit können „Silberstreifen“ und innere Mikroporen verursachen, was zu Lackfehlern (z. B. Knacken) und Sprödigkeit bei Stößen führen kann. ASA- und ABS+PC-Materialien werden einer Heißlufttrocknung bei 85 °C für 4 Stunden unterzogen; PC-Lampengehäuse werden einer entfeuchtenden Trocknung bei 110 °C für 4–6 Stunden unterzogen. Modifiziertes PP weist eine äußerst geringe Wasseraufnahme auf; Während der Regenzeit wird die Oberflächenfeuchtigkeit durch einstündiges Trocknen bei 60 °C entfernt. Nach dem Trocknen werden die Rohstoffe über versiegelte Rohrleitungen transportiert, um eine erneute Aufnahme von Werkstattfeuchtigkeit zu verhindern.
II. Wichtige Punkte für die Formenkonstruktion und Maschineninbetriebnahme
Gehäuse von Elektrofahrzeugen (EV) sind typischerweise großflächige, dünnwandige Teile (1,8–2,5 mm dick) mit Innenrippen und Befestigungsvorsprüngen mit Wandstärken von 3–6 mm. Diese erhebliche Dickenschwankung macht sie anfällig für Einfallstellen und Verzug; Daher konzentriert sich die Formenkonstruktion auf ausgewogene Kühlung, ausreichende Entlüftung und ausgewogenes Auswerfen.
Formenstahl und Strukturoptimierung
Hohlräume für kosmetische Teile bestehen aus hochglanzpoliertem S136-Stahl, der nach dem Polieren eine kratzer- und narbenfreie Oberfläche gewährleistet, die für Lackiervorgänge geeignet ist. Hohlräume für glasfaserverstärkte oder flammhemmende Teile werden einer integralen Nitrierung unterzogen, um der Erosion durch Füllstoffe zu widerstehen und die Lebensdauer zu verlängern. Alle Ecken sind mit Radien (R-Kehlen) versehen, um Spannungskonzentrationen zu vermeiden und Risse durch Temperaturwechsel oder Vibrationen zu verhindern. Die hochpräzise Bearbeitung der Trennfugen minimiert feine Grate und beugt Montagerisiken (z. B. eingeklemmten Fingern) und übermäßigen Lücken vor.
Ausgewogenes Kühlsystem (entscheidend für die Vermeidung von Verzug)
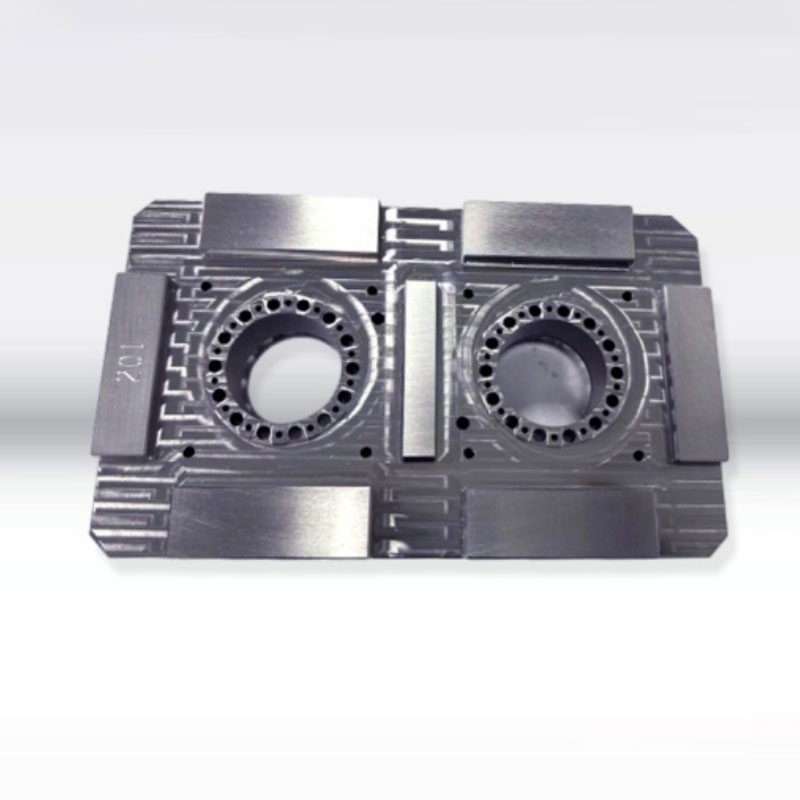
Schutzplatten und Frontgehäuse nutzen symmetrische, konforme Kühlkanäle, die sich um das Teil legen, während dickwandige Vorsprünge interne spiralförmige Kühlkerne enthalten, um Temperaturunterschiede zwischen dicken und dünnen Abschnitten zu minimieren. Die Formtemperaturen werden zonenweise gesteuert: 55–65 °C für ASA-Außenteile; 70–80°C für ABS/PC-Teile; und 30–45 °C für modifizierte PP-Teile. Zu hohe PP-Formtemperaturen führen zu einer erhöhten Kristallisationsschrumpfung und ungleichmäßigen Montagespalten, während zu niedrige Temperaturen zu hohen inneren Eigenspannungen führen, was zu langsamen Verzerrungen und Verformungen bei der Verwendung im Freien führt.
Entlüftung und ausgewogener Auswurf
Bei großflächigen Gehäusen sind lange Fließwege der Schmelze erforderlich. Entlang der Längsseiten der Trennfuge, an den Schweißnähten und an den Enden der Rippen sind durchgehende Entlüftungsschlitze (0,012–0,015 mm tief) eingearbeitet, um Zersetzungsgase schnell abzuleiten, wodurch Verbrennungen verhindert und eine ausreichende Festigkeit der Schweißnähte gewährleistet wird. Bei großen Teilen wird ein ausgewogenes Auswurfsystem verwendet, das mehrere Auswerferstifte und Auswerferblöcke kombiniert, um lokalisierte Weißbruchbildung oder Gehäuseverformung zu verhindern; Für schlanke Kotflügelkomponenten werden zusätzliche Auswerferblöcke hinzugefügt.
Formeninstallations- und Einrichtungsprotokolle
Große Karosserieformen werden mit 500T–1200T-Spritzgießmaschinen kombiniert; Die Spannplatten müssen gleichmäßig festgezogen werden, um den hohen Einspritzkräften standzuhalten und ein Öffnen der Form oder Gratbildung zu verhindern. Wasserkreisläufe sind mit Durchflussdetektoren ausgestattet, um sicherzustellen, dass jede Leitung frei von Verstopfungen oder Lecks ist. Der Niederdruck-Formschutz ist so kalibriert, dass er eine automatische Öffnung auslöst, wenn Anschnittrückstände erkannt werden, und schützt so den teuren Formhohlraum. Vor der Herstellung flammhemmender Teile wird der Zylinder gründlich gespült, um alle inkompatiblen Kunststoffreste zu entfernen.
III. Wichtige Kontrollpunkte für das Spritzgießen
Prozesskern: Gestufte Befüllung mit geringer Scherung, zweistufige Niederdruckhaltung und angemessene, ausgewogene Kühlung, um innere Spannungen zu minimieren und die Schlagfestigkeit und Witterungsbeständigkeit im Freien zu verbessern.
Zonenweise Kontrolle der Fasstemperatur
ASA-Karosserien: 175–205 °C (Düse ≤210 °C); Übermäßige Hitze zerstört UV-beständige Additive, was zu einer künftigen Vergilbung führt.
ABS/PC-Instrumentengehäuse: 190–250 °C (max. 260 °C); Durch Überhitzung werden flüchtige Stoffe freigesetzt, die zu starken Gerüchen im Fahrzeuginnenraum führen.
Modifizierte PP-Batteriefächer: 190–220 °C; Flammhemmende elektronische Steuergehäuse aus ABS: ≤225 °C (übermäßige Hitze beeinträchtigt das Flammschutzsystem).
Stufenweise Befüllung mit variabler Geschwindigkeit
Große Schutzpaneele nutzen ein dreistufiges Geschwindigkeitsprofil: langsame Pufferung am Anschnitt, mittlere bis hohe Geschwindigkeit für die Zwischenfüllphase und reduzierte Geschwindigkeit zum Entlüften an entfernten Schweißnähten, um durch Scherung verursachte innere Spannungen zu minimieren. Glasfaserverstärkte Teile werden durchgehend bei mittleren bis niedrigen Geschwindigkeiten geformt, um „Faserschwimmfehler“ zu vermeiden. Der Einspritzdruck wird auf 90–120 bar eingestellt; Unzureichender Druck führt zu schwachen Schweißnähten, die durch Fahrzeugvibrationen zum Bruch neigen, während übermäßiger Druck zu Graten und der Anhäufung innerer Spannungen führt, was zu Rissen während der Temperaturwechselbelastung führt.
Zweistufiger Haltedruck
PP und glasfaserverstärktes PP sind teilkristalline Materialien mit hohen Schrumpfraten; Daher wird ein zweistufiges Nachdruckprofil implementiert, um eine ausreichende Materialkompensation zu gewährleisten. Die Haltezeiten sind für dünnwandige Kosmetikteile auf 6–10 Sekunden und für dickwandige Batteriefachhalterungen auf 15–20 Sekunden eingestellt, um Einfallstellen auf der Oberfläche zu beseitigen; Halten und Materialplastifizierung erfolgen gleichzeitig, um den Formzyklus zu verkürzen.
Kühlungs- und Teileentfernungsprotokolle
Die Abkühlzeit wird mit 3–5 Sekunden pro 1 mm Wandstärke berechnet (z. B. 9–14 Sekunden für ein 2 mm dickes Gehäuse). Eine unzureichende Kühlung beeinträchtigt die Ebenheit der Teile beim Entformen, was zu anhaltender Schrumpfung und Verformung während der Lagerung oder im Außenbereich führt, was zu einer Fehlausrichtung bei der Fahrzeugmontage führt. Das Öffnen und Auswerfen der Form erfolgt mit niedriger, gleichmäßiger Geschwindigkeit. Ein Roboterarm übernimmt die Teileentnahme und der manuelle Kontakt mit kosmetischen Oberflächen ist strengstens untersagt, um zu verhindern, dass Ölverunreinigungen die Lackhaftung beeinträchtigen. Nach dem Ausbau werden die Teile flach auf Vorrichtungen gelegt; Das Stapeln oder Zusammendrücken von heißen Gehäusen ist verboten.
IV. Nachbearbeitung: Formgebung und Stressabbau
Präzises Beschneiden von Angussgraten
Große Kaltkanalanschnitte werden mit hydraulischen Schneidwerkzeugen reibungslos entfernt, während feine Grate an der Trennfuge mit pneumatischen Präzisionsschleifköpfen abgeschliffen werden. Bei starren glasfaserverstärkten Teilen kommen Diamantschleifköpfe zum Einsatz, um eine gratfreie, dichte Montage zu gewährleisten und spannungsbedingte Rissbildung durch Fahrzeugvibrationen zu vermeiden.
Glühen zum Spannungsabbau (obligatorisch für lackierte Teile)
Alle zum Lackieren oder Einbrennen vorgesehenen ASA- und ABS/PC-Gehäuse werden 2–3 Stunden lang bei konstanter Temperatur in einem Ofen bei 60–70 °C geglüht. Langsames Abkühlen löst innere Spannungen und verhindert so Risse während des Lackier-/Einbrennvorgangs oder aufgrund von Außentemperaturschwankungen. Leicht verzogene Schutzbleche und Kotflügel werden in speziellen Metallvorrichtungen bei niedriger Temperatur thermisch geformt, um gleichmäßige Abstände im gesamten Fahrzeug zu gewährleisten.
Oberflächenvorbehandlung
Lackierte Teile werden einer elektrostatischen Staubentfernung und einer Plasmaentfettung unterzogen, um Rückstände von Formtrennmitteln zu entfernen und die Haftung des Lackfilms zu verbessern. Transparente PC-Leuchtengehäuse erhalten eine UV-Härtungsbehandlung, um Kratzern durch Steine zu widerstehen. Flammhemmende elektrische Steuerungskomponenten werden stichprobenartig zur Isolations- und Flammschutzprüfung geprüft, bevor sie für die Lagerung freigegeben werden.
Wir sind ein Hersteller von Kunststoff-Karosserieteilen für Automobile und bieten die Herstellung hochwertiger Kunststoff-Karosserieteile für Automobile an. Solange Sie Auto-Kunststoff-Karosserieteile-Formteile individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

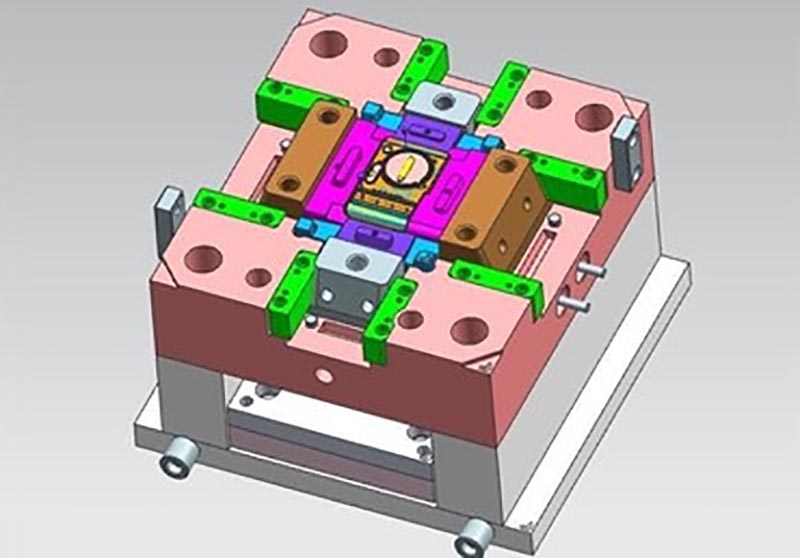
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Aoto-Auto-Kunststoff-Karosserieteile-Formteil, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.