Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Computer-Kunststoffteilen
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
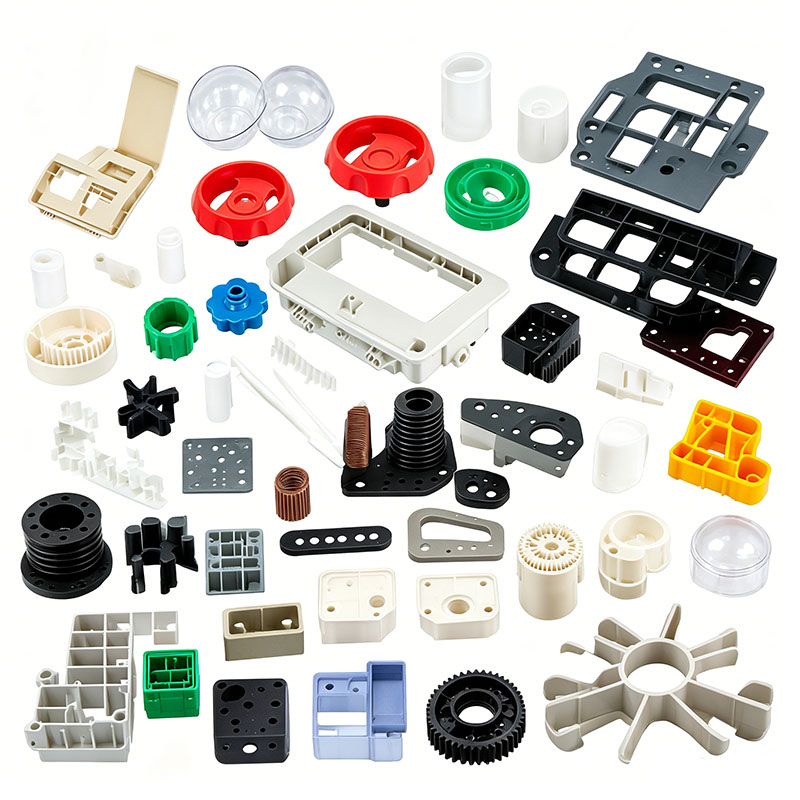
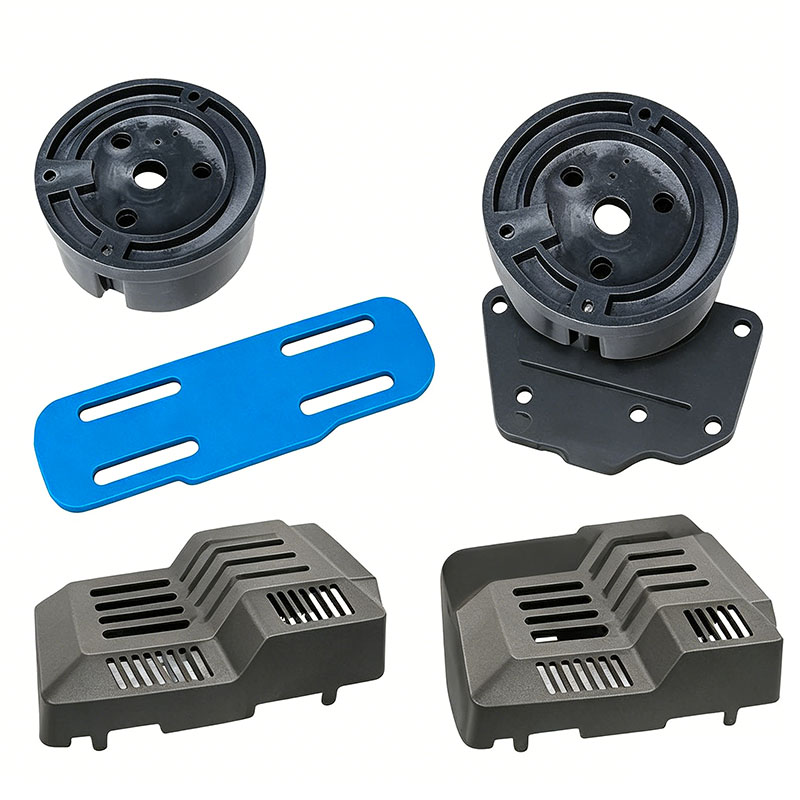
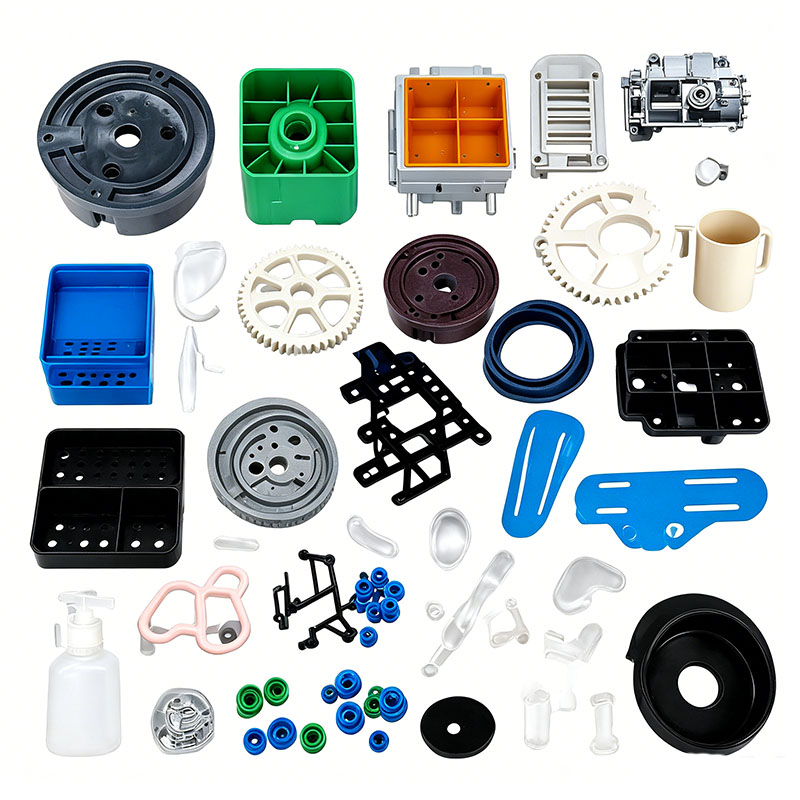
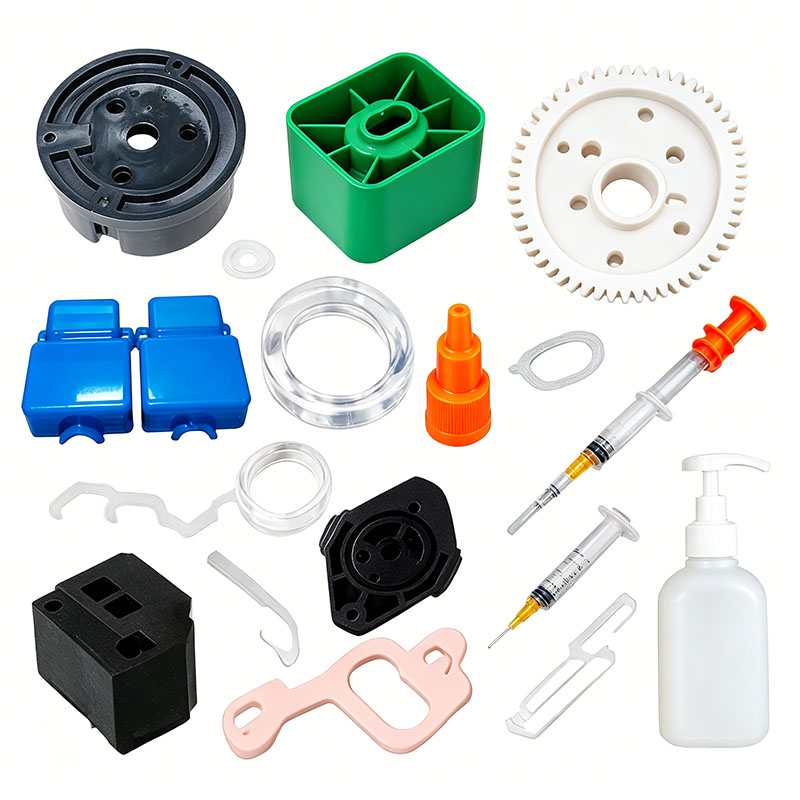
Formen von Computer-Kunststoffteilen
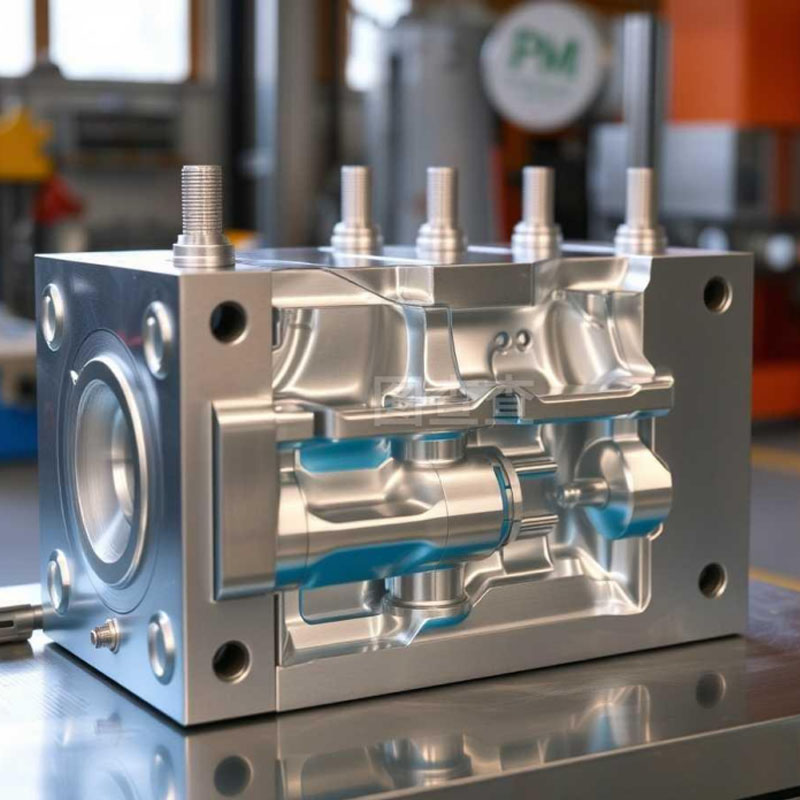
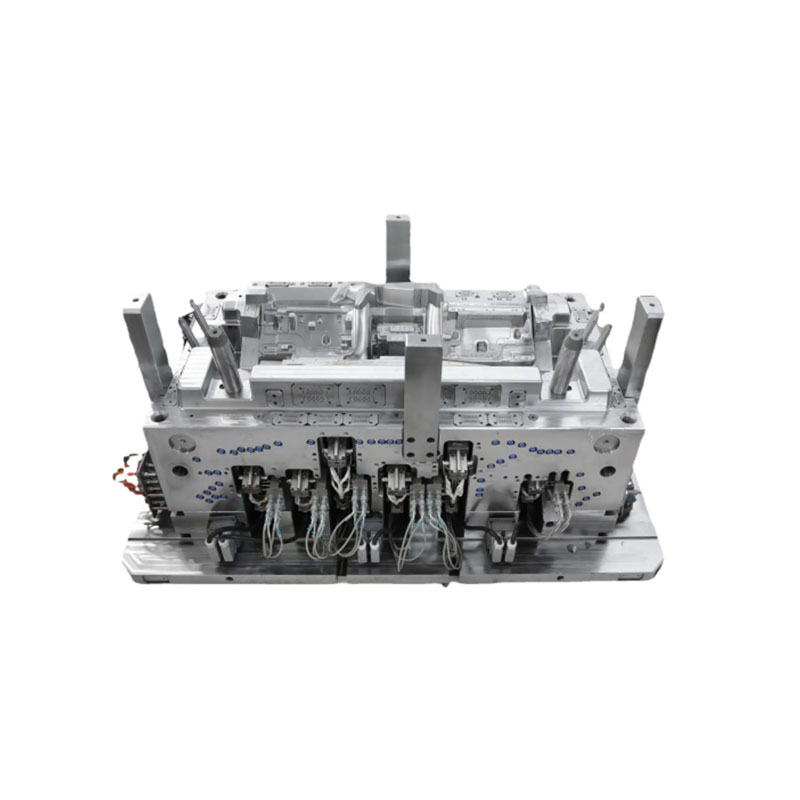
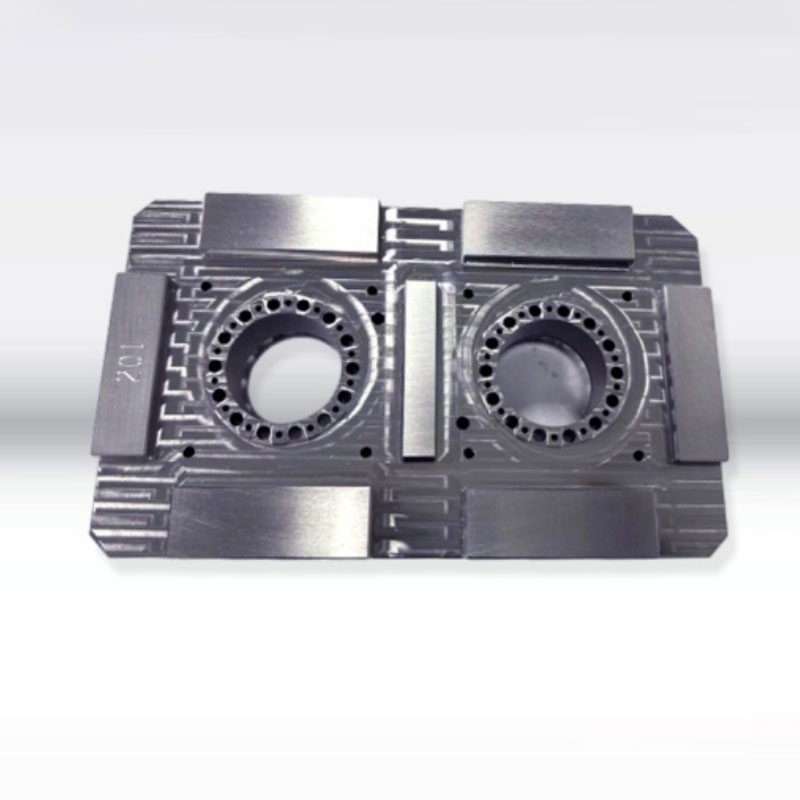
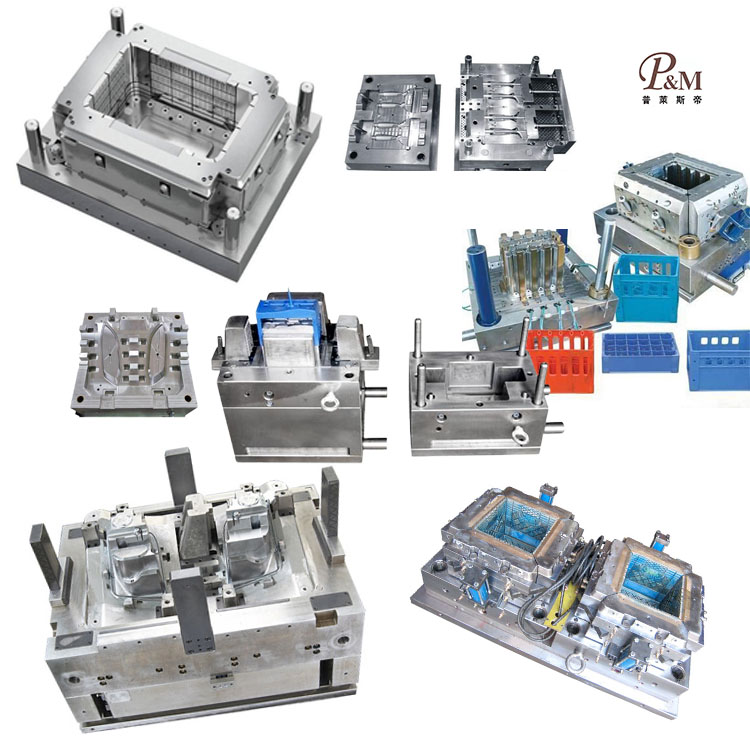
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen von Computer-Kunststoffteilen individuell anpassen. Wir bieten professionelle, maßgeschneiderte Formenteile für Computer-Kunststoffteile an und sind ein professioneller Hersteller von Formen für Computer-Kunststoffteile. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung des Formteils für Computer-Kunststoffteile kann unsere Fabrik einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoffteilen am Computer, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Produkte zum Formen von Computer-Kunststoffteilen anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Produkte zum Formen von Computer-Kunststoffteilen können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
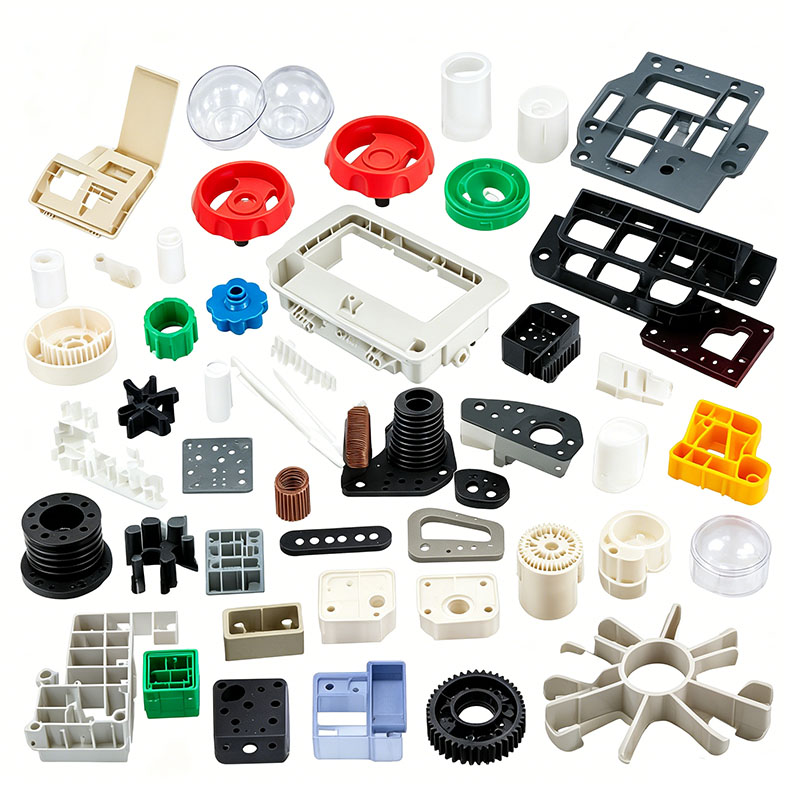
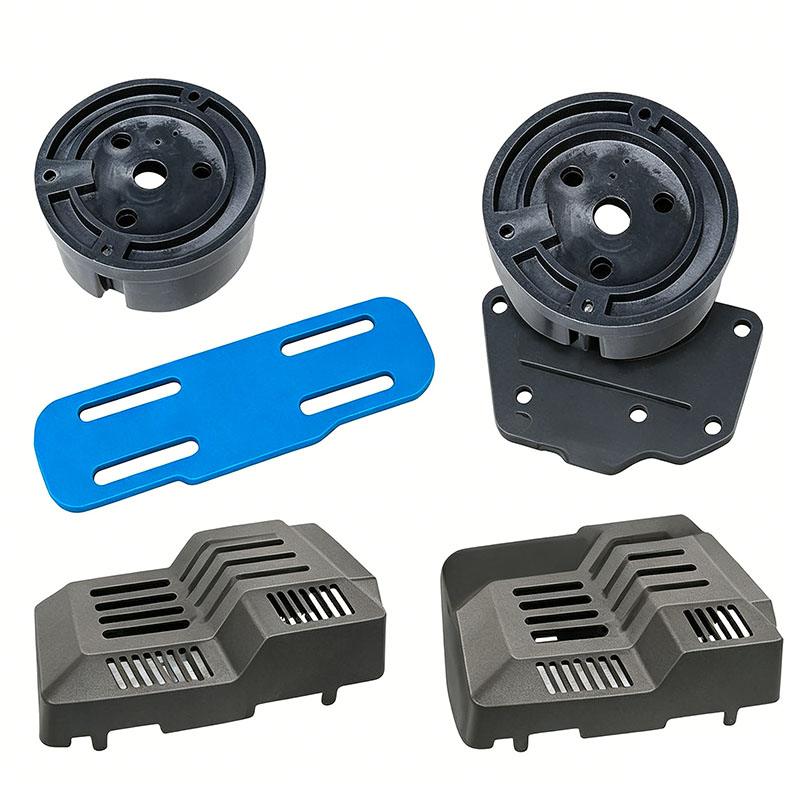
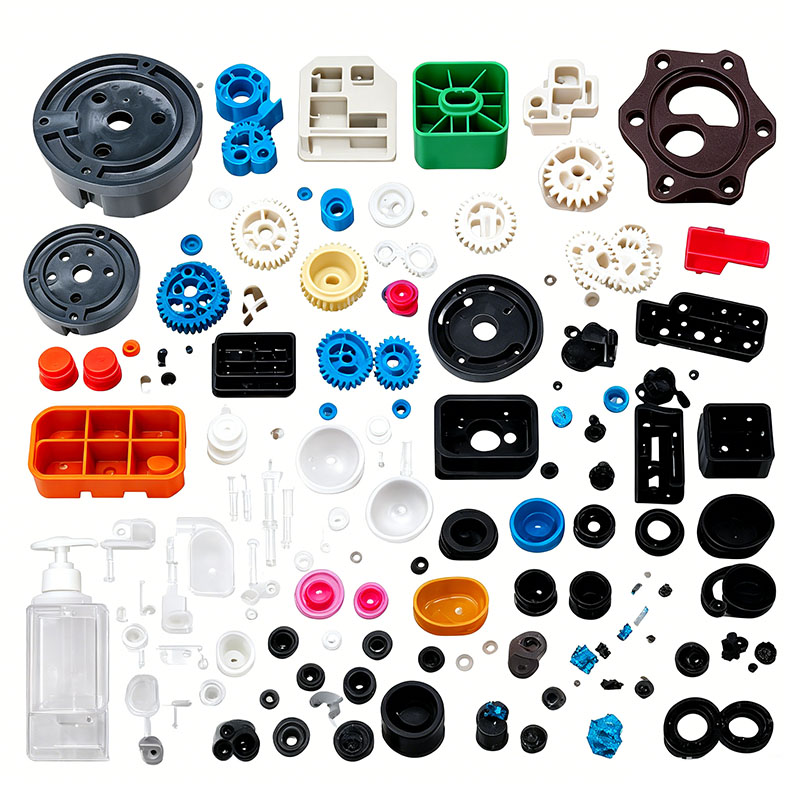
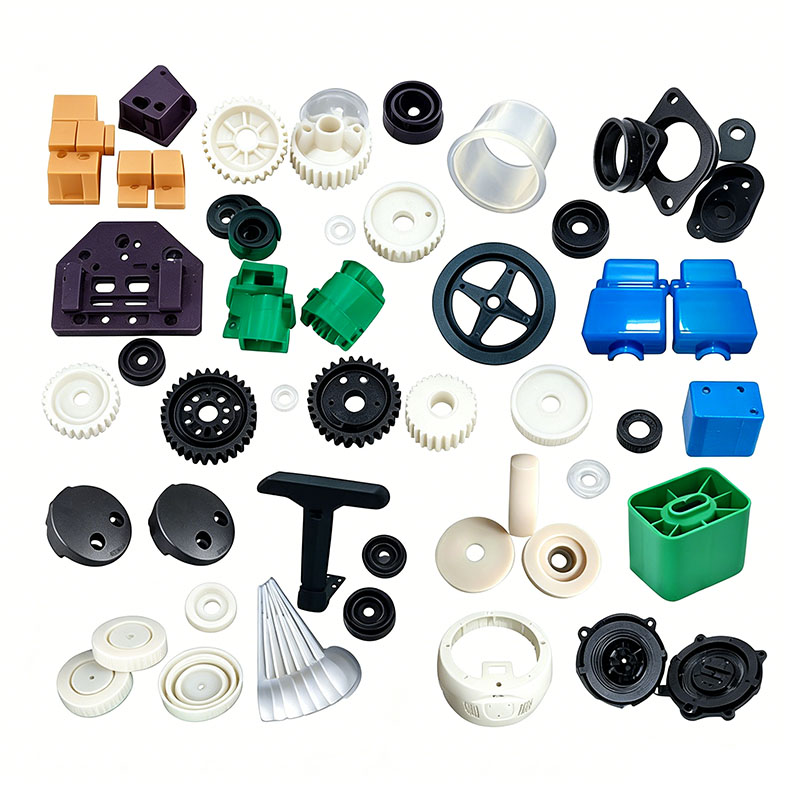
Kunststoffkomponenten für Computer – einschließlich A/B/C/D-Abdeckungen für Laptops, Monitorgehäuse, Gehäuseplatten, Tastaturtastenkappen, Lüfterrahmen, Anschlussabdeckungen, Batteriegehäuse, Grafikkartenhalterungen und Festplattenfächer – lassen sich in vier Kategorien einteilen: ästhetische/dekorative Teile, tragende Strukturteile, hitzebeständige/Wärmemanagementteile und elektronische Präzisionskomponenten. Diese Produkte sind für den langfristigen Einsatz in Innenräumen konzipiert und erfordern eine leichte, dünnwandige Konstruktion, eine hochpräzise Montage, geringe innere Spannung, geringe Geruchsbildung, Fallfestigkeit und elektrische Isolierung/Flammhemmung. Darüber hinaus müssen einige thermische Komponenten anhaltend hohen Temperaturen standhalten, während Batteriegehäuse Explosionsschutz- und Schlagfestigkeitsstandards erfüllen müssen. Zu den gängigen Materialien gehören ABS, ABS+PC-Legierungen, glasfaserverstärktes PC, flammhemmendes PP, POM und hochsteifes HIPS. Formprozesse konzentrieren sich auf fünf wichtige Leistungsindikatoren: fehlerfreie Ästhetik, Maßgenauigkeit, geringe Spannung (um Risse zu verhindern), stabile Flammhemmung und Hitzebeständigkeit (um Verformungen zu verhindern). Wichtige Überlegungen zum Formenbau werden systematisch in den Bereichen Rohmaterialvorbehandlung, Formenbau, Spritzgussprozesse, Nachbearbeitung und Fehlervermeidung berücksichtigt.
I. Rohstoffauswahl und Vorbehandlung für die Formgebung
1. Materialklassifizierung und -zuordnung
Laptop-Gehäuse und Monitorrahmen: ABS+PC-Legierungen (hohe Schlagfestigkeit, Hitzebeständigkeit und Eignung zum Lackieren/Eloxieren; stellt sicher, dass dünnwandige Gehäuse nicht spröde werden oder reißen).
Fahrgestellgehäuse und Zierabdeckungen: Hochglänzendes ABS und modifiziertes HIPS (ausgezeichneter geformter Glanz und moderate Kosten).
Batteriegehäuse, Grafikkartenhalterungen und Festplatteneinschübe: Flammhemmender PC und glasfaserverstärkter PC (V-0-Flammhemmung, Druckfestigkeit und explosionssichere Eigenschaften).
Lüfterrahmen und Luftauslassabdeckungen: Hitzebeständiges, modifiziertes PP (beständig gegen Verformung bei längerer Einwirkung hoher Temperaturen).
Tastenkappen und Präzisions-Gleitclips: POM und schlagfestes ABS (Verschleißfestigkeit und Beständigkeit gegen Weißwerden bei wiederholtem Drücken).
Strenge Kontrollen beim Materialrecycling: Die Verwendung von Regenerat (recyceltes zerkleinertes Material) ist für ästhetische Laptopgehäuse und flammhemmende Batteriegehäuse verboten, da recyceltes Material die Schlagfestigkeit verringert und flammhemmende Systeme beeinträchtigt; Bei Standard-Chassis-Dekorteilen ist der Zugabeanteil von Angussabfällen (Angüssen) auf ≤ 10 % begrenzt und die Materialien müssen vor dem Mischen vom gleichen Typ sein, zerkleinert und gesiebt werden. Integrieren Sie beim Mischen von Materialien umweltfreundliche Masterbatches mit niedrigem VOC-Gehalt und migrationsarme Formtrennmittel, um Geruchsbildung in der geschlossenen Gehäuseumgebung zu verhindern. Lagern Sie Glasfaser- und flammhemmende Materialien getrennt und mischen Sie sie nicht mit Standard-ABS, um Leistungseinbußen zu vermeiden.
2. Materialmischprotokolle
Verwenden Sie einen versiegelten, langsam laufenden Mixer mit 260–300 U/min für eine Mischdauer von 6–10 Minuten. Bei glasfaserverstärktem PC ist das Mischen mit hoher Geschwindigkeit und über einen längeren Zeitraum strikt zu verbieten, um Faserbrüche und eine verringerte Gehäusesteifigkeit zu verhindern. Mischen Sie kosmetische Teile in einer vollständig geschlossenen Umgebung, um die Staubanhaftung zu minimieren, die zu Lochfraß auf der Oberfläche führen kann. Lagern Sie Materialien unterschiedlicher Farbcodes und flammhemmender/nicht flammhemmender Qualitäten in separaten Zonen, um Chargenfehler durch Materialverwechslungen zu vermeiden.
3. Obligatorische Trocknungs- und Entfeuchtungsnormen
ABS, PC und ABS+PC sind stark hygroskopisch; Spuren von Feuchtigkeit können „Silberstreifen“ und innere Mikrohohlräume verursachen, die bei Falltests zu Rissen entlang dieser Hohlräume führen und die Druckbeständigkeit flammhemmender Komponenten beeinträchtigen.
ABS+PC-Gehäuse: 4–6 Stunden bei 90 °C entfeuchten/trocknen; Halten Sie den Feuchtigkeitsgehalt unter 0,04 %.
Flammhemmende PC-Batteriegehäuse: 5 Stunden lang bei konstant 110 °C entfeuchten; Trocknen Sie die Rohstoffe erneut, wenn die Maschine länger als 1 Stunde im Leerlauf ist.
Standard-ABS-Chassisteile: Heißlufttrocknung bei 80 °C für 3 Stunden.
PP und POM haben eine äußerst geringe Wasseraufnahme; Nur während der Regenzeit 1 Stunde bei 60 °C trocknen, um Oberflächenfeuchtigkeit zu entfernen. Transportieren Sie die Rohstoffe nach dem Trocknen über versiegelte Trichter zur Maschine, um eine erneute Aufnahme von Werkstattfeuchtigkeit zu verhindern.
II. Wichtige Punkte für den Formenbau und die Maschineneinrichtung
Computer-Kunststoffteile reichen von großflächigen, ultradünnen Gehäusen bis hin zu Präzisions-Kleinteilen mit mehreren Hohlräumen. Der Schwerpunkt des Formendesigns liegt auf Hochglanzpolieren, ausgewogener Kühlung, ausgewogenem Auswurf und unabhängiger Entlüftung. **Auswahl von Formenstahl**
Für die Hohlräume von Notebook- und Monitorgehäusen wird hochglanzpolierter, korrosionsbeständiger Stahl S136 oder STAVAX gewählt; Dies ermöglicht eine spiegelähnliche Politur – frei von Kratzern oder Lochfraß – und erfüllt die Anforderungen für Sprühbeschichtungen und strukturierte Oberflächen. Hohlräume für glasfaserverstärktes PC und flammhemmende Bauteile werden einer umfassenden Nitrierbehandlung unterzogen, um dem abrasiven Verschleiß durch Glasfasern und flammhemmende Zusätze standzuhalten. Für Tastenkappen und kleine Schnappkomponenten wird vorgehärteter 718H-Stahl verwendet. Alle Ecken verfügen über abgerundete Radien (R-Kehlen), um Spannungskonzentrationen zu vermeiden und Risse bei Falltests zu verhindern.
**Ausgewogenes Kühlsystem (Schlüssel zur Kontrolle von Verzug und Maßabweichung)**
Das Notebook-Gehäuse weist eine Wandstärke von nur 1,2–1,8 mm auf, während die Innenrippen und Befestigungsvorsprünge 3–5 mm dick sind; Diese Ungleichheit führt leicht zu ungleichmäßiger Schrumpfung und übermäßigen Montagespalten. Die Form nutzt konforme Kühlkanäle mit spiralförmigen Kühlkernen, die in dickwandigen Vorsprüngen eingebettet sind, und die Kühlkreisläufe auf der linken und rechten Seite des Gehäuses sind perfekt symmetrisch. Die Formtemperaturen werden zonenweise präzise gesteuert: 70–80 °C für ABS+PC-Gehäuse, 50–60 °C für ABS-Chassis und 80–90 °C für glasfaserverstärkte, flammhemmende PC-Teile. Hohe Formtemperaturen reduzieren die molekulare Scherspannung und verhindern so Risse nach der Beschichtung.
**Optimierte Entlüftung und ausgewogener Auswurf**
Aufgrund der langen Fließwege der Schmelze in großflächigen Gehäusen werden durchgehende Entlüftungskanäle (0,012 mm tief) entlang des Umfangs der Trennlinie geschnitten und zusätzliche Entlüftungseinsätze an Schweißnähten und distalen Füllpunkten platziert, um Verbrennungen und eine unzureichende Schweißnahtfestigkeit zu verhindern. Bei ultradünnen Notebook-Gehäusen sorgt ein ausgewogenes Auswurfsystem, das mehrere Auswerferstifte und Auswerferblöcke kombiniert, für eine gleichmäßige Kraft und verhindert Spannungsspuren („Weißfärbung“) und lokalisierte Vertiefungen. Bei Tastenkappenformen mit mehreren Kavitäten ist jede Kavität unabhängig belüftet, um kurze Stöße und Blitze zu verhindern.
**Standards für die Installation und den Betrieb von Formen**
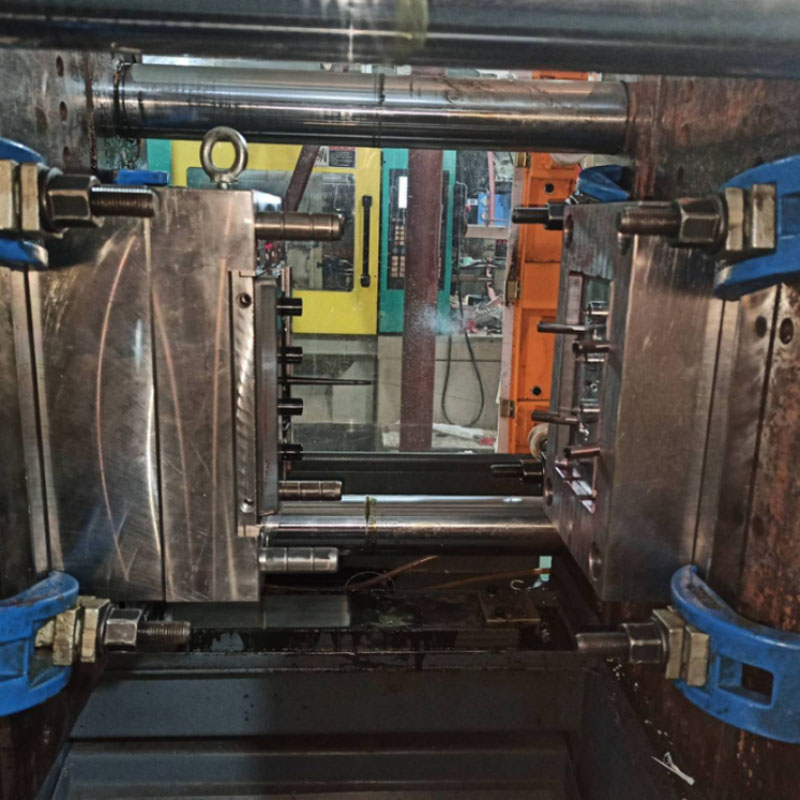
Große Notebook-Gehäuseformen werden mit 500T–900T-Spritzgussmaschinen kombiniert; Die Spannplatten werden gleichmäßig angezogen, um ein Öffnen der Form (Formatmung) und Gratbildung beim Hochdruckeinspritzen zu verhindern. Installieren Sie Wasserdurchflussdetektoren in den Kühlkreisläufen, um einen ungehinderten Durchfluss zu gewährleisten; Kalibrieren Sie den Niederdruck-Formschließschutz, um zu verhindern, dass restliches Angussmaterial den hochglanzpolierten Formhohlraum beschädigt. Reinigen Sie den Lauf vor der Verarbeitung von schwer entflammbarem PC gründlich, um Rückstände anderer Kunststoffe zu entfernen.
III. Kernpunkte der Spritzgussprozesssteuerung
Kernprozessstrategie: Schonendes Befüllen mit geringer Scherung, zweistufig abgestufte Niederdruckhaltung und ausreichende, ausgewogene Kühlung zur Minimierung innerer Spannungen sowie zur Gewährleistung von Dimensionsstabilität und Fallfestigkeit bei dünnwandigen Gehäusen.
Präzise Zonenregelung der Zylindertemperatur
ABS+PC-Laptopgehäuse: 190–250 °C (Düse ≤ 260 °C); Übermäßige Hitze führt zu einer Materialverschlechterung und verringert die Schlagfestigkeit erheblich.
Flammhemmende PC-Batteriegehäuse: 260–290 °C (Obergrenze ≤ 300 °C); Hohe Temperaturen können das Flammschutzsystem beeinträchtigen.
ABS-Chassisplatten: 170–200 °C.
POM-Tastenkappen: 180–210 °C; Übermäßige Hitze führt zur Zersetzung und zur Freisetzung reizender Gase.
Zonenförmiger Füllprozess mit variabler Geschwindigkeit
Ultradünne Laptop-Gehäuse nutzen eine dreistufige Befüllung mit variabler Geschwindigkeit: langsame Pufferung am Anguss, mittlere bis hohe Geschwindigkeit für schnelles Befüllen der Form und reduzierte Geschwindigkeit im Bereich der Schweißnaht (Ende der Kavität), um durch Scherung verursachte innere Spannungen zu minimieren. Glasfaserverstärkte PC-Teile werden während des gesamten Prozesses mit mittleren bis niedrigen Geschwindigkeiten gefüllt, um die Freilegung der Fasern zu minimieren und ein einheitliches Erscheinungsbild zu gewährleisten. Einspritzdruck: 85–120 bar; Unzureichender Druck führt zu schwachen Schweißnähten und Bruch beim Herunterfallen, während zu hoher Druck zu verstärktem Grat und der Anhäufung innerer Spannungen führt.
Zweistufig abgestufter Nachdruck
Amorphe Materialien wie PC und ABS+PC weisen eine geringe Schrumpfung auf; Eine zweistufige Niederdruck-Haltestrategie dient dazu, geringfügige Schrumpfungen auszugleichen und Einfallstellen an den Montagevorsprüngen zu beseitigen. Die Haltezeit beträgt 5–10 s für ultradünne Kosmetikgehäuse und 12–18 s für dickwandige Batteriehalterungen; Halten und Plastifizieren (Materialaufladung) erfolgen gleichzeitig, um den Formzyklus zu verkürzen.
Spezifikationen für Kühlung und Teileauswurf
Die Abkühlzeit wird mit 3–4 Sekunden pro 1 mm Wandstärke berechnet; 1,5-mm-Laptopgehäuse erfordern eine Kühlung von 6–9 Sekunden. Wenn das Gehäuse nicht ausreichend gekühlt wird, schrumpft es nach dem Formen weiter, was zu Lücken oder lockeren Schnappverbindungen beim Zusammenbau führt. Der Öffnungs- und Auswurfvorgang der Form erfolgt mit konstant niedriger Geschwindigkeit und gleichmäßiger Bewegung; Roboterarme an der automatisierten Linie übernehmen die Teileentnahme und der manuelle Kontakt mit kosmetischen Oberflächen ist strengstens untersagt, um zu verhindern, dass Ölverunreinigungen die Haftung der Beschichtung beeinträchtigen. Nach dem Ausbau werden die Teile flach auf spezielle Vorrichtungen gelegt; Das Stapeln oder Zusammendrücken der Gehäuse im noch heißen Zustand ist verboten.
IV. Wichtige Punkte für die Nachbearbeitung, Umformung und Oberflächenveredelung
Computergehäuse erfordern häufig Lackierung, Texturierung und UV-Härtung; Probleme wie interne Spannungen, Grate oder leichte Verformungen können direkt zu Montagefehlern oder kosmetischen Mängeln führen, sodass Nachbearbeitungsschritte unerlässlich sind.
Anguss- und Gratbeschnitt
Bei Teilen mit Stiftanschnitten oder Heißkanalsystemen ist das restliche Anschnittmaterial minimal und wird durch diskontinuierliches Ultraschallschleifen entfernt. Große Anschnitte aus Kaltkanalsystemen werden mit hydraulischen Schneidwerkzeugen bündig zugeschnitten, während feine Grate entlang der Trennfuge mit einem feinen pneumatischen Schleifkopf sanft entfernt werden, um gratfreie Passflächen für eine reibungslose Montage zu gewährleisten. Diamantschleifköpfe werden zum Entfernen harter Grate an glasfaserverstärkten PC-Teilen eingesetzt.
Glühen zum Stressabbau
Alle ABS+PC- und PC-Gehäuse, die lackiert oder UV-behandelt werden sollen, werden in einem Ofen bei 70 °C für 2–3 Stunden bei konstanter Temperatur geglüht und anschließend langsam und natürlich abgekühlt. Dadurch werden interne Formspannungen gründlich abgebaut und Risse während des Lackier-/Aushärtungsprozesses oder aufgrund von Temperaturwechseln verhindert. Monitorblenden oder Wärmeableitungsrahmen, die leichte Verformungen aufweisen, werden zur thermischen Umformung bei niedriger Temperatur in Metallhalterungen eingesetzt, um eine maßliche Konsistenz über die gesamte Charge hinweg sicherzustellen.
Oberflächenveredelung
Vor dem Lackieren werden Laptopgehäuse einer elektrostatischen Staubentfernung und Plasmaentfettung unterzogen, um Formtrennmittel zu entfernen und die Lackhaftung zu verbessern. Transparente PC-Abdeckungen erhalten UV-Härtung für Kratz- und Verschleißfestigkeit. Flammhemmende Batteriegehäuse werden Stichprobenprüfungen auf Isolierung und Flammwidrigkeit unterzogen. Die Tastenkappen verfügen über im Siebdruckverfahren aufgedruckte Zeichen mit einer Tintenhaftung, die den Standards entspricht und sicherstellt, dass sich der Aufdruck bei längerem Gebrauch nicht abnutzt. V. Gezielte Vorbeugung und Beherrschung häufiger Fehler
Rissbildung nach Gehäusespritzen: Übermäßige innere Formspannung; Erhöhen Sie die Formtemperatur, fügen Sie einen Glühschritt hinzu und verringern Sie die Einspritzgeschwindigkeit.
Fehler bei der Flammhemmung des Batteriegehäuses: Flammschutzmittel in das Mahlgut eingemischt oder Überhitzung des Zylinders; Flammhemmendes Material separat verarbeiten und die Obergrenze der Fasstemperatur streng kontrollieren.
Ultradünner Gehäuseverzug und große Montagespalte: Asymmetrische Kühlkanäle oder unausgeglichene Nachdruckparameter; Optimieren Sie symmetrische Kühlkanäle und führen Sie eine thermische Formgebung nach dem Formen durch.
Silberstreifen und Mikrobläschen am Gehäuse: Unzureichende Trocknung von PC/ABS; Verlängern Sie die Entfeuchtungszeit und stellen Sie sicher, dass der Trichter gegen Feuchtigkeit abgedichtet ist.
Tastenkappen werden beim Drücken weiß oder verschleißen leicht: Verwendung von Standard-ABS anstelle von POM; Reduzieren Sie die Auswurfgeschwindigkeit und optimieren Sie die Entlüftung der Form.
Wir sind ein Hersteller von Spritzgussteilen für Computer-Kunststoffteile und bieten hochwertige Spritzgussteile für Computer-Kunststoffteile an. Solange Sie Produkte zum Formen von Computer-Kunststoffteilen anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

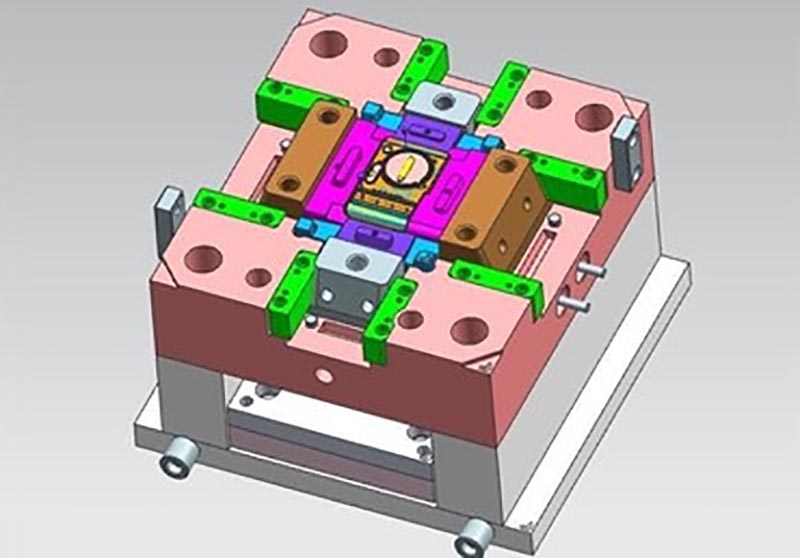
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Computer-Kunststoffteilen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.