Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Körperteilen aus Kunststoff für Elektroroller
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
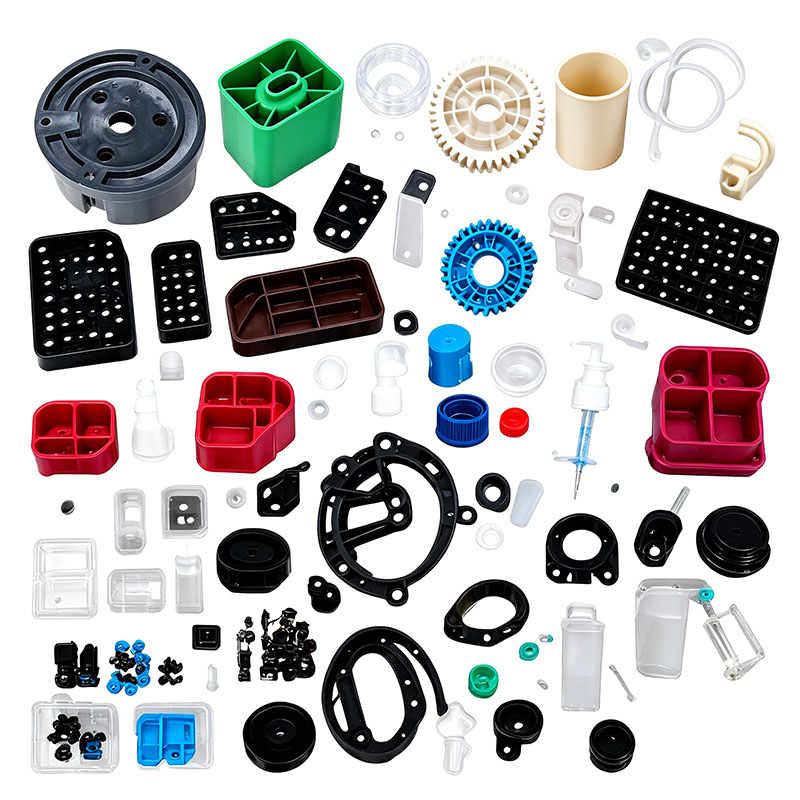
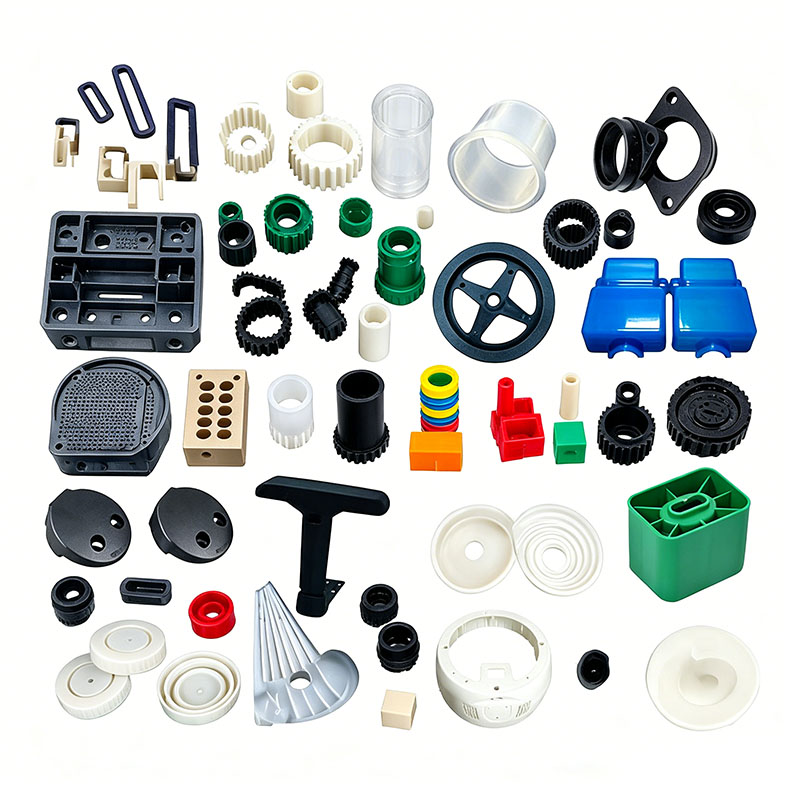
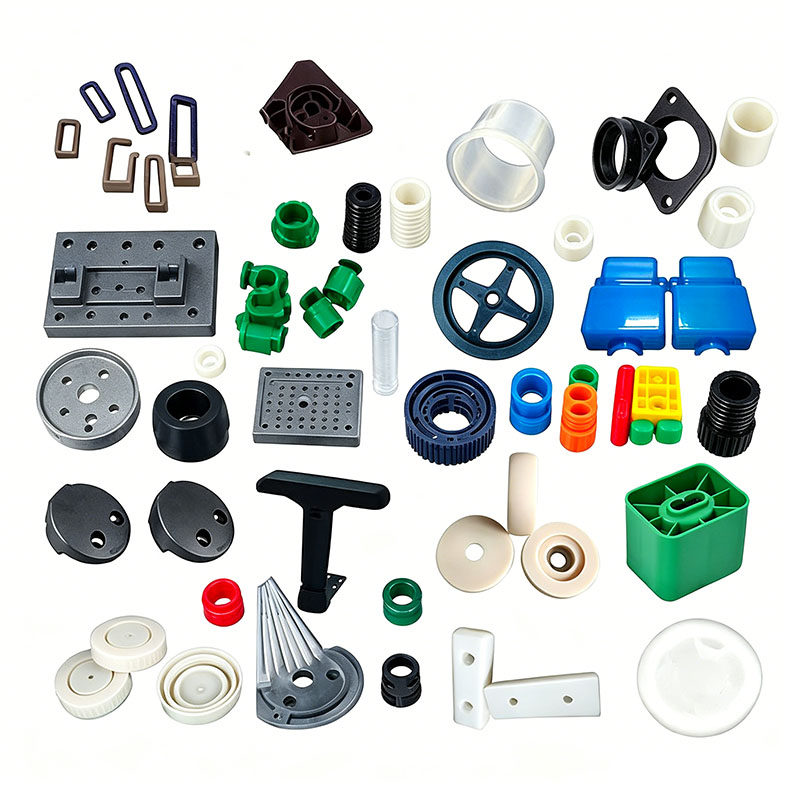
Formen von Körperteilen aus Kunststoff für Elektroroller
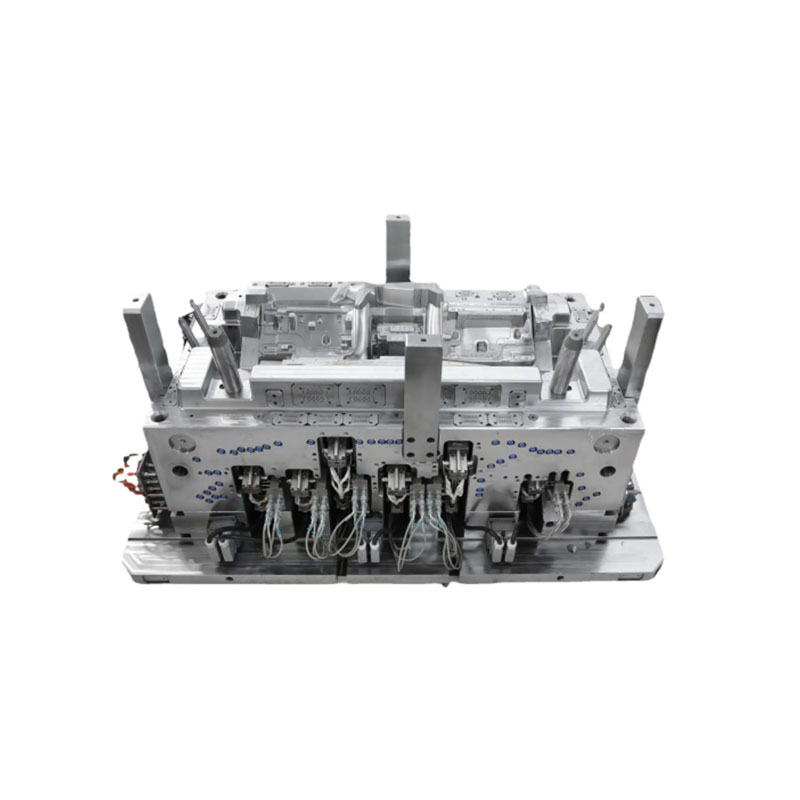
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenherstellungstechnologie und kann das Formen von Kunststoffkörperteilen für Elektroroller individuell anpassen. Wir bieten professionelle, maßgeschneiderte Dienstleistungen zum Formen von Kunststoff-Karosserieteilen für Elektroroller an und sind ein professioneller Hersteller von Kunststoff-Karosserieteilen für Elektroroller. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung der Kunststoff-Karosserieteile für Elektroroller kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoff-Karosserieteilen für Elektroroller, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Formteile für Kunststoff-Karosserieteile für Elektroroller anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Spritzgussprodukte für Kunststoffkörperteile von Elektrorollern können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
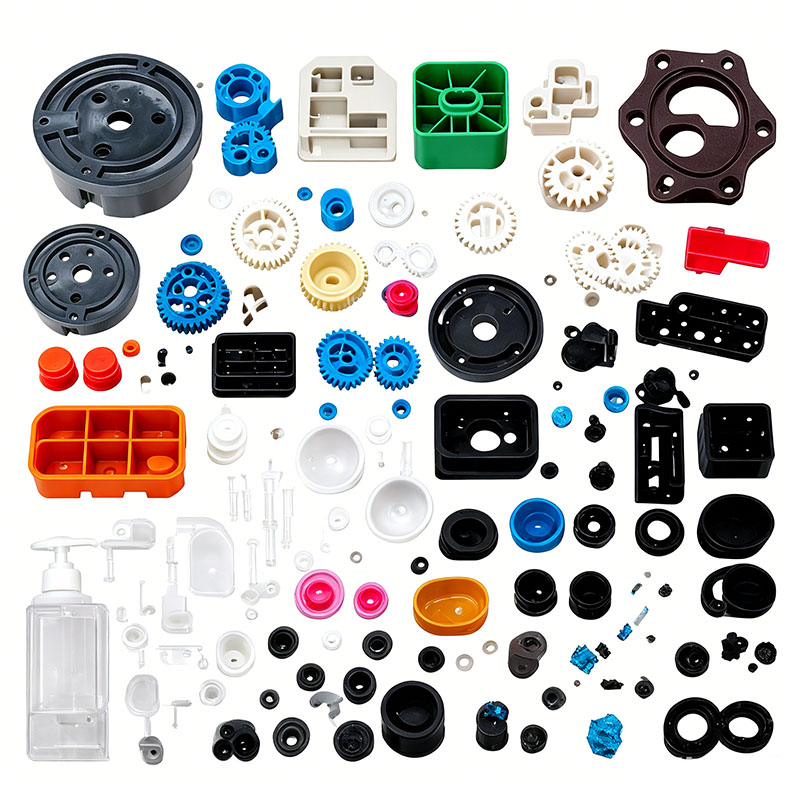
Karosserieteile aus Kunststoff für Elektroroller – darunter vordere und hintere Kotflügel, Seitenwände, Deckgehäuse, Lenkerdisplaygehäuse, Batteriefachschalen, Lenksäulenabdeckungen und Hinterradschutz – sind typischerweise große, dünnwandige, gebogene und strukturell integrierte Teile. Diese Produkte müssen einer längeren Einwirkung von Sonne und Regen im Freien, Temperaturschwankungen, Kiesschlägen während der Fahrt und ständigen Vibrationen standhalten. Das Batteriefach erfordert Tragfähigkeit und Explosionsschutz; Außenteile müssen nach dem Lackieren einer Rissbildung standhalten und ein Vergilben durch Witterungseinflüsse vermeiden; und Strukturbauteile erfordern Schlagfestigkeit, Maßhaltigkeit und gleichmäßige Montagespalte. Die gängigen Rohstoffe lassen sich in drei Kategorien einteilen: ASA oder ABS+PC für freiliegende Außenteile; gehärtetes, modifiziertes PP für tragende Batteriefächer und Kotflügel; und hochtransparentes PC für transparente Lichtabdeckungen und Instrumentenlinsen. Der folgende Abschnitt beschreibt den gesamten Formprozess und umfasst die Vorbehandlung des Rohmaterials, die Installation und Fehlerbehebung der Form, die Spritzgießzyklen, die Nachformung, die Fehlervermeidung und die Qualitätsprüfung.
I. Rohstoffvorbehandlungsprozess
Rohstoffauswahl und Mahlgutmanagement
Aufgrund der UV-Beständigkeit und der guten Tieftemperaturzähigkeit wird für Karosserieaußenteile und Lenkergehäuse reines ASA oder ABS+PC ausgewählt; Für Batteriefächer und Kotflügel wird aufgrund seiner Schlagfestigkeit und moderaten Kosten gehärtetes, gefülltes PP verwendet. und PC wird für transparente Instrumentenabdeckungen verwendet.
Für äußere Karosserieteile wird nur sauberes Mahlgut (Angüsse/Angusskanäle) aus demselben Material mit einem Zugabeanteil von ≤8 % wiederverwendet. Das Einmischen von Recyclingschrott in Batteriefächer oder tragende Anschlussgehäuse ist strengstens untersagt; Recyceltes Material verringert die Schlagfestigkeit, wodurch Teile bei Stößen oder Stößen anfällig für Risse werden und Sicherheitsrisiken hinsichtlich Batterieschäden entstehen.
Beim Mischen werden UV-beständige/witterungsbeständige Masterbatche und hydrolysebeständige, migrationsarme Formtrennmittel zugesetzt, um ein „Ausblühen“ (Weißwerden) durch Regeneinwirkung im Freien zu verhindern. Flammhemmende Materialien und glasfaserverstärkte Materialien werden gemischt und getrennt von Materialien für den Außenbereich gelagert, um Kreuzkontaminationen auszuschließen. Niedriggeschwindigkeitsmischer werden 8–12 Minuten lang bei Geschwindigkeiten ≤300 U/min verwendet, um zu verhindern, dass die Anti-Aging-Additive durch Hochgeschwindigkeitsreibung beeinträchtigt werden.
Strenge Trocknungs- und Entfeuchtungsstandards
ASA, ABS+PC und PC sind stark hygroskopisch; Spuren von Feuchtigkeit können interne Mikroblasen verursachen, die nach dem Beschichten zu einer großflächigen Delaminierung des Lacks führen und beim Aufprall zur Rissausbreitung entlang der Blasenstellen führen. ASA: Heißlufttrocknung bei 85°C für 4 Stunden; ABS+PC: Trocknung bei 90°C für 5–6 Stunden; PC-Instrumentenabdeckung: Entfeuchtungstrocknung bei 110 °C für 5 Stunden;
Modifiziertes PP: Nur bei hoher Luftfeuchtigkeit in der Regenzeit 1 Stunde lang bei 60 °C getrocknet, um Oberflächenfeuchtigkeit zu entfernen. Nach dem Trocknen werden die Rohstoffe über versiegelte Rohrleitungen zum Trichter gefördert, um Feuchtigkeitsaufnahme und Sekundärkontamination durch Werkstattölnebel zu verhindern.
Fassspülung
Vor dem Wechsel von Rohstoffen oder Farben wird eine spezielle Reinigungsmischung verwendet, um Restmaterial aus dem Zylinder zu entfernen und so Probleme wie Materialvermischung, Farbabweichung, Delaminierung und verminderte Zähigkeit zu verhindern.
II. Installations- und Design-Grundlagen für große Karosserieformteile
Die Karosserieteile des Rollers sind dünnwandige Teile mit komplexen Krümmungen; Die Nennwandstärke beträgt 1,8–2,3 mm, die inneren Verstärkungsrippen und Befestigungsvorsprünge sind 4–6 mm dick. Diese erhebliche Dickenschwankung macht die Teile sehr anfällig für Schrumpfung, Verformung und ungleichmäßige Montagespalte zwischen der linken und rechten Seitenwand.
Auswahl von Formenstahl
Für ASA- und ABS+PC-Außenteile bestehen die Formhohlräume aus korrosionsbeständigem, hochglanzpoliertem S136-Stahl, der fein poliert ist, um keine Löcher oder Kratzer zu hinterlassen und eine stabile Lackhaftung zu gewährleisten. Bei gefüllten PP-Teilen werden die Formhohlräume einer umfassenden Nitrierbehandlung unterzogen, um dem langfristigen abrasiven Verschleiß durch Talkfüller standzuhalten. Alle Innen- und Außenecken weisen Radien von R1,5 oder mehr auf, um Spannungskonzentrationen zu vermeiden und Risse durch Vibrationen oder Temperaturwechsel zu verhindern. Die Präzision der Trennlinienbearbeitung wird innerhalb von 0,01 mm gehalten, um Grate zu minimieren und Montagerisiken wie Quetschstellen oder übermäßige Lücken zu vermeiden.
Ausgewogenes Kühlsystem (Schlüssel zur Kontrolle des Verzugs)
Die Form verwendet symmetrische, konforme Kühlkanäle, die der Krümmung des Produkts folgen und so eine perfekte Symmetrie zwischen langen und kurzen Seiten sowie zwischen den Innen- und Außenflächen gewährleisten. Spiralförmige Kühleinsätze werden in dickwandigen Montagevorsprüngen installiert, um eine synchronisierte, ausgewogene Wärmeableitung zu ermöglichen und dadurch Temperaturunterschiede zwischen dicken und dünnen Abschnitten zu minimieren.
Zonenspezifische Formtemperaturregelung: ASA-Seitenwände: 55–65 °C; ABS+PC-Instrumentengehäuse: 70–80 °C; Modifiziertes PP-Batteriefach: 30–40 °C. Eine zu hohe Formtemperatur führt zu einer verstärkten Kristallisationsschrumpfung, was zu Maßabweichungen in den linken und rechten Schutzplatten und ungleichmäßigen Montagespalten führt; Umgekehrt führt eine zu niedrige Werkzeugtemperatur zu hohen Eigenspannungen, die dazu führen, dass sich das Gehäuse bei saisonalen Temperaturschwankungen verzieht oder verformt.
Optimierung der Entlüftung und des ausgewogenen Auswurfs
Aufgrund des langen Schmelzflusswegs der Karosseriekomponente sind an den Enden gekrümmter Oberflächen, entlang von Rippen und an den Stellen der Schweißnähte durchgehende, feine Entlüftungskanäle (0,012–0,015 mm tief) eingearbeitet, um durch die Zersetzung der Schmelze entstehende Gase schnell abzuleiten und so schwarze Flecken und sprödes Versagen an den Schweißnähten zu verhindern. Auf der Innenseite des Teils wird eine Kombination aus symmetrischen Auswerferstiften und flachen Auswerferpads verwendet, um eine gleichmäßige Auswurfkraft zu gewährleisten und lokale Spannungsmarkierungen (Weißfärbung) und Oberflächenverformungen zu vermeiden; Darüber hinaus sind spezielle kleine Auswerferblöcke für die Schnapplaschen installiert, um Brüche zu verhindern, die zu Montagelücken führen könnten.
Forminbetriebnahme- und Einrichtungsprotokolle
Die Karosserieform mit einer Kavität ist mit einer 500T–1000T-Spritzgießmaschine gekoppelt, deren Klemmplatten gleichmäßig angezogen sind, um hohen Einspritzdrücken standzuhalten und großflächige Grate durch das Öffnen der Form (Trennlinientrennung) zu verhindern. An Kühlkreisläufen werden Wasserdurchflussdetektoren installiert, um zu überprüfen, ob keine Verstopfungen oder Lecks vorliegen. Der Niederdruck-Formklemmschutz wird aktiviert, um bei Hindernissen (z. B. Angusskanälen oder Fremdkörpern) eine automatische Formöffnung auszulösen und so den hochglanzpolierten Hohlraum zu schützen. Die Form wird 30 Minuten lang vorgeheizt, um eine gleichmäßige und stabile Hohlraumtemperatur sicherzustellen, bevor Testschüsse mit niedrigem Druck und niedriger Geschwindigkeit durchgeführt werden. Einspritzparameter – einschließlich Druck, Geschwindigkeit und Nachdruck – werden iterativ angepasst; Die Massenproduktion beginnt erst, nachdem der erste Artikel die Qualitätskontrollen hinsichtlich Abmessungen, Aussehen und Zähigkeit bestanden hat. III. Standard-Spritzgusszyklusprozess
Vollständiger Einzelformzyklus: Schließen der Form → Vorplastifizieren/Materialansammlung → Mehrstufiges Einspritzen und Füllen → Zweistufiger Haltedruck → Abkühlen/Abbinden bei konstanter Temperatur → Dreistufiges verlangsamtes Öffnen der Form → Mehrstufiger Auswurf bei niedriger Geschwindigkeit → Automatische Teileentnahme durch Roboterarm.
Präzise Zonentemperaturregelung für das Fass
ASA-Karosserieteile: 170–200 °C; Die Düsentemperatur darf 210 °C nicht überschreiten (übermäßige Hitze führt zur Zersetzung UV-beständiger Additive, was bei Außeneinwirkung zu kurzfristiger Vergilbung führt).
ABS+PC-Instrumentengehäuse: 190–250 °C; Obergrenze darf 260 °C nicht überschreiten (hohe Temperaturen verringern die Kältezähigkeit, sodass Teile bei Stößen im Winter anfällig für Risse werden).
Gehärtete PP-Batteriefächer und Schutzbleche: 190–220 °C (übermäßige Hitze führt zur Ausfällung von Füllstoffpulver, was zu weißen Flecken oder „Ausblühungen“ auf der Oberfläche führt).
Transparente PC-Abdeckungen: 270–290 °C.
Mehrstufiger Füllprozess mit variabler Geschwindigkeit
Gebogene Körperteile nutzen einen dreistufigen Füllprozess mit variabler Geschwindigkeit: langsame Pufferung am Anschnitt, mittlere bis hohe Füllgeschwindigkeit für den gekrümmten Hauptkörper und reduzierte Geschwindigkeit zum Entlüften in entfernten Schweißnahtbereichen, um durch molekulare Scherung verursachte innere Spannungen zu minimieren. Einspritzdruck: 85–110 bar; Ein zu niedriger Druck führt zu einer schlechten Schweißnahtverschmelzung und einem Bruch aufgrund von Fahrvibrationen, während ein zu hoher Druck zu einer erhöhten Anhäufung von Graten und inneren Spannungen führt, was zu Weißfärbung oder Rissbildung führt, wenn es Regen oder Temperaturschwankungen ausgesetzt wird.
Zweistufiger Nachdruck
Da PP eine erhebliche Kristallisationsschrumpfung aufweist, wird ein zweistufiges Haltedruckprofil eingestellt, um die Schrumpfung auszugleichen. ASA und ABS+PC weisen eine geringere Schrumpfung auf, daher wird ein kurzzeitiges Halten mit niedrigem Druck verwendet. Die Haltezeit beträgt 6–10 Sekunden für dünnwandige, gebogene Gehäuse und 12–20 Sekunden für dickwandige Batteriefächer und Montagevorsprünge/-klammern, um Einfallstellen an Rippen und Montagepfosten zu vermeiden; Nachdruck und Materialansammlung erfolgen gleichzeitig, um den Formzyklus zu verkürzen.
Spezifikationen für Kühlung und Teileentfernung
Die Abkühlzeit wird mit 3–4 Sekunden pro 1 mm Wandstärke berechnet; Ein standardmäßiges 2-mm-Gehäuse erfordert eine Abkühlung von 9–13 Sekunden. Unzureichend gekühlte Kunststoffteile können beim Entformen flach erscheinen, unterliegen aber nach 24 Stunden einer anhaltenden Schrumpfung und Verformung, was zu einer Fehlausrichtung der Montage und inkonsistenten Lücken im gesamten Fahrzeug führt. Der Öffnungs- und Auswurfvorgang der Form muss reibungslos und langsam erfolgen. Robotergreifer sollen für die Handhabung kosmetischer Teile verwendet werden, wobei der manuelle Kontakt auf gekrümmten Oberflächen strengstens verboten ist, um zu verhindern, dass Fingerabdrücke oder Öle die Lackhaftung beeinträchtigen. Nach dem Ausbau müssen die Teile flach auf spezielle gebogene Vorrichtungen gelegt werden; Das Stapeln oder Zusammendrücken heißer Teile ist strengstens untersagt, um dauerhafte Verformungen der gewölbten Flächen zu vermeiden.
Wir sind ein Hersteller von Kunststoff-Karosserieteilen für Elektroroller und bieten die Herstellung hochwertiger Kunststoff-Karosserieteile für Elektroroller an. Solange Sie Produkte zum Formen von Kunststoff-Karosserieteilen für Elektroroller individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


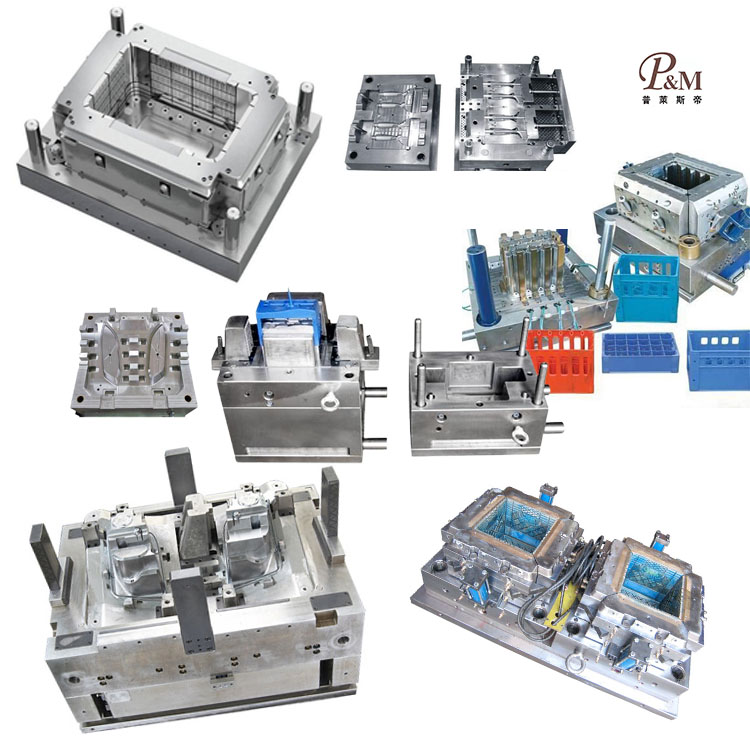
Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

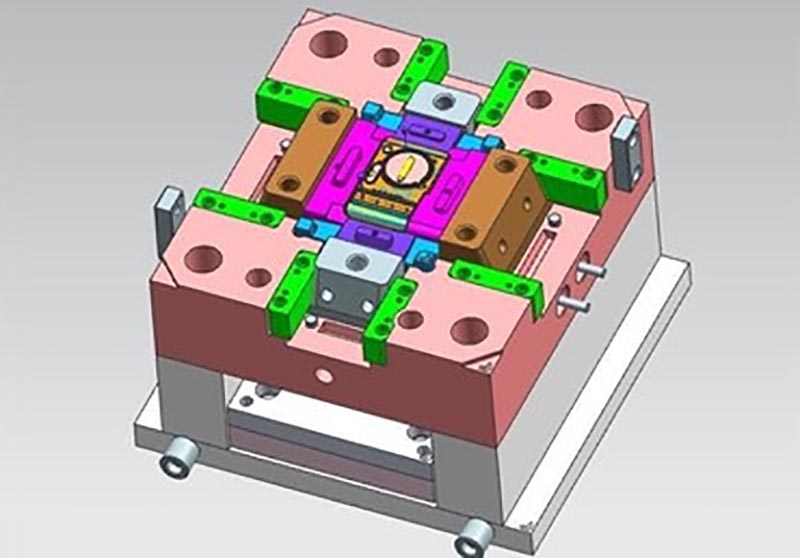
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Körperteilen aus Kunststoff für Elektroroller, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, Neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.