Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
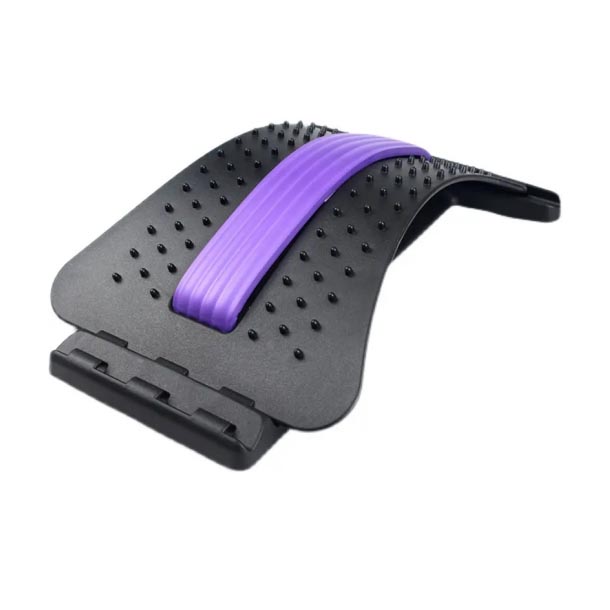
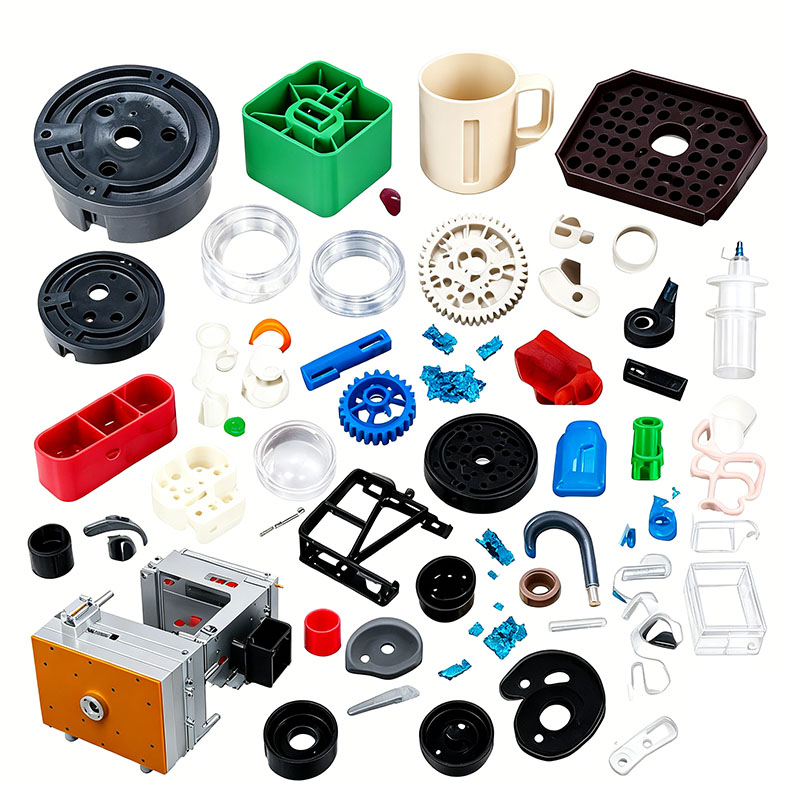
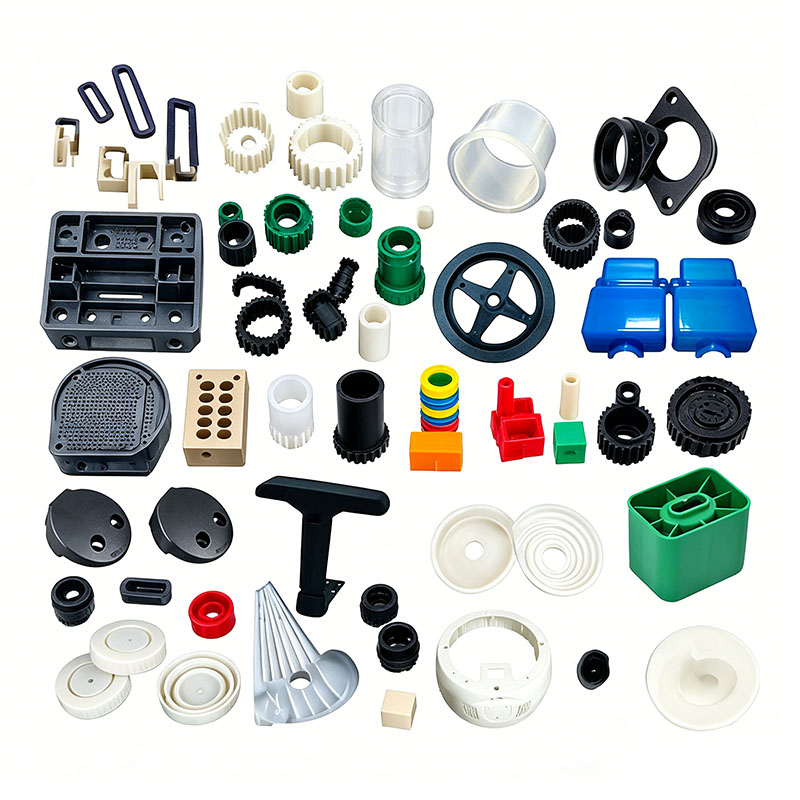
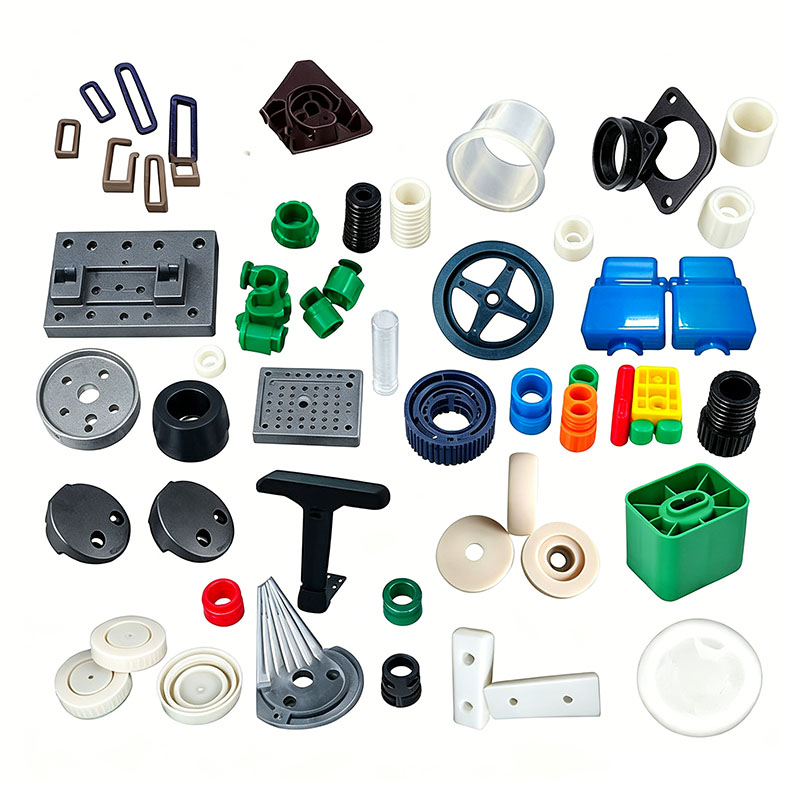
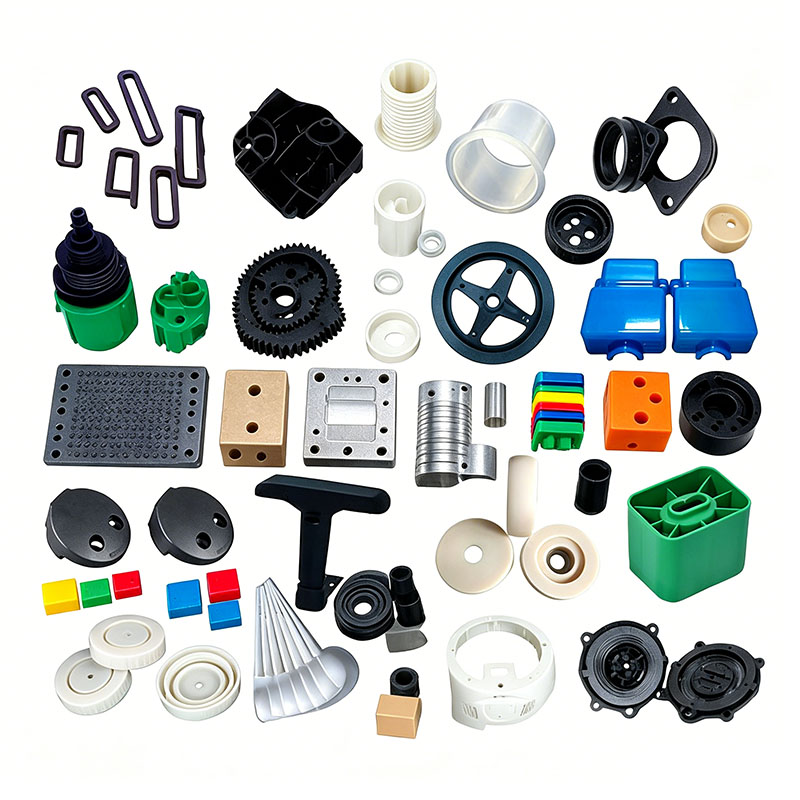
Spritzgießen von Kunststoffteilen
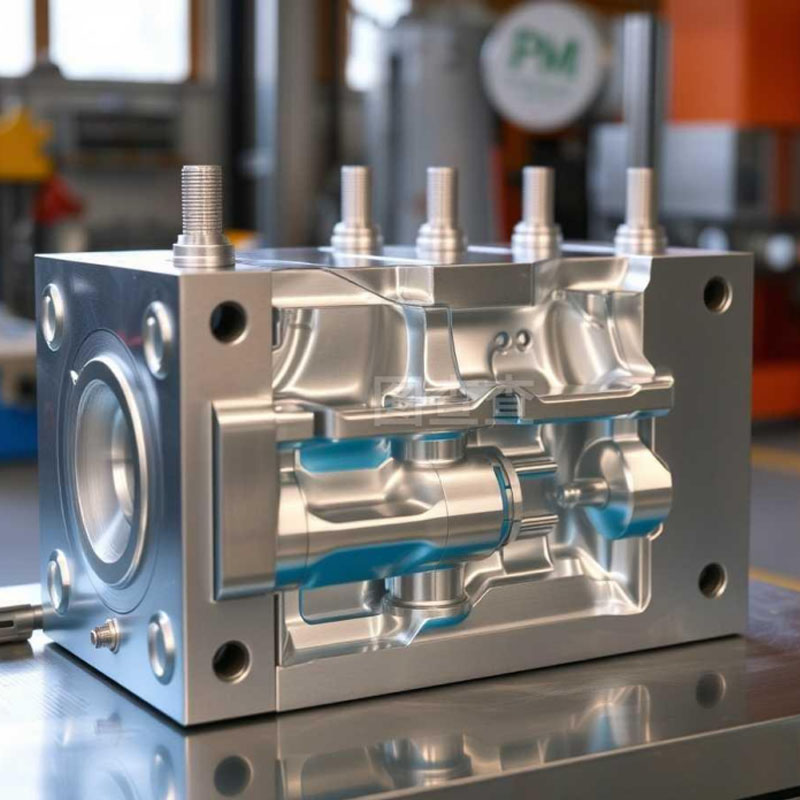
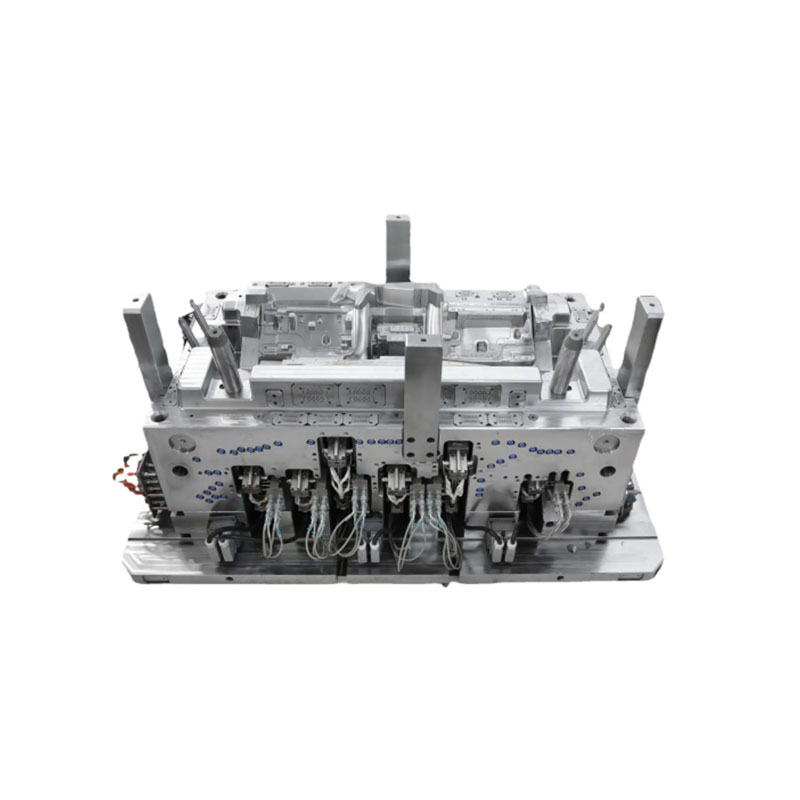
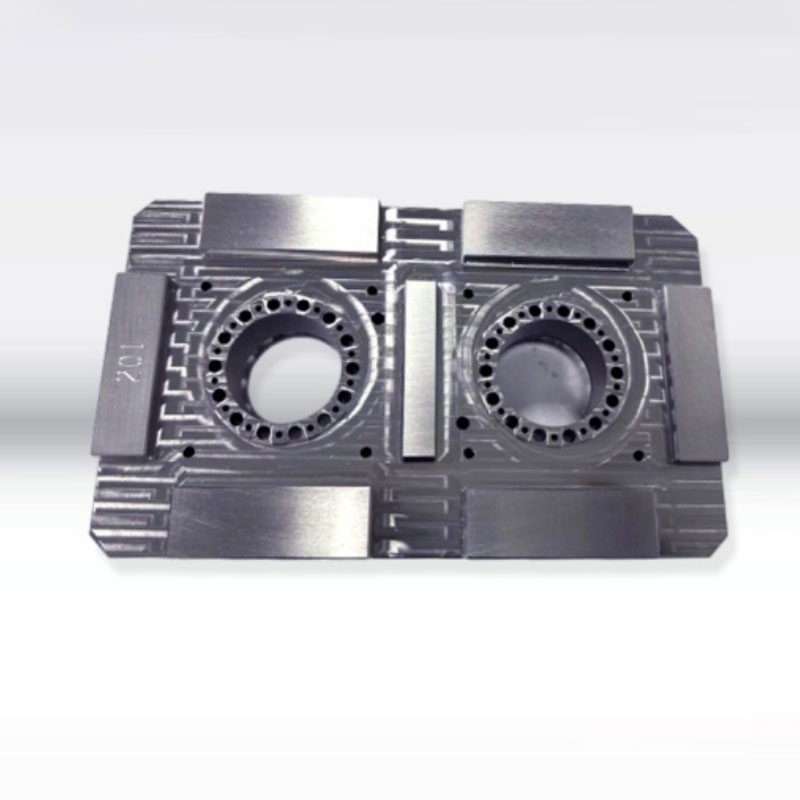
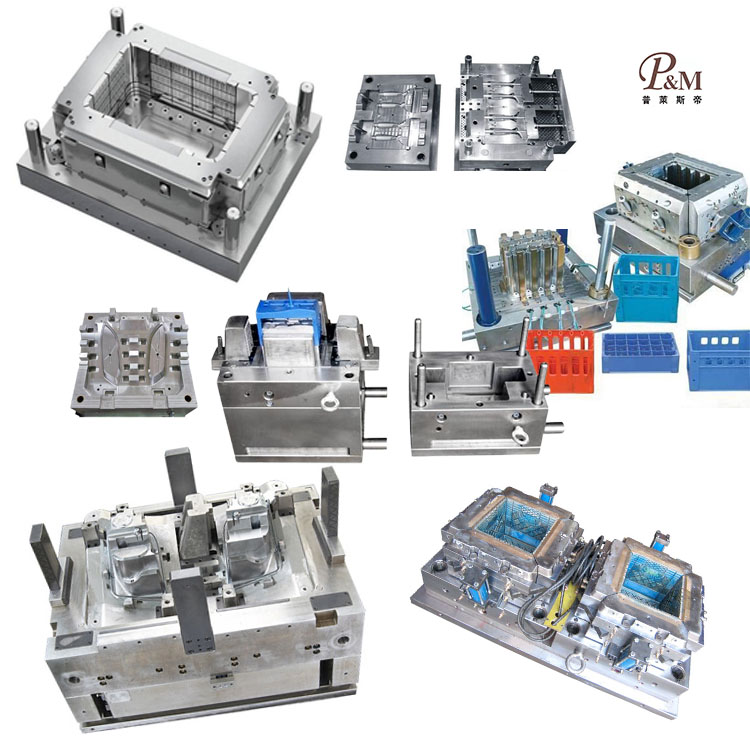
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung im Formenbau und ist in der Lage, spritzgegossene Kunststoffteile individuell zu gestalten. Wir bieten professionelle maßgeschneiderte Dienstleistungen im Bereich Spritzguss-Kunststoffteile und sind ein professioneller Hersteller von Spritzguss-Kunststoffteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung von Spritzgussteilen aus Kunststoff kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Spritzgießen von Kunststoffteilen, wie z. B. CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und eine perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Spritzgussprodukte für Kunststoffteile anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für spritzgegossene Kunststoffteile können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
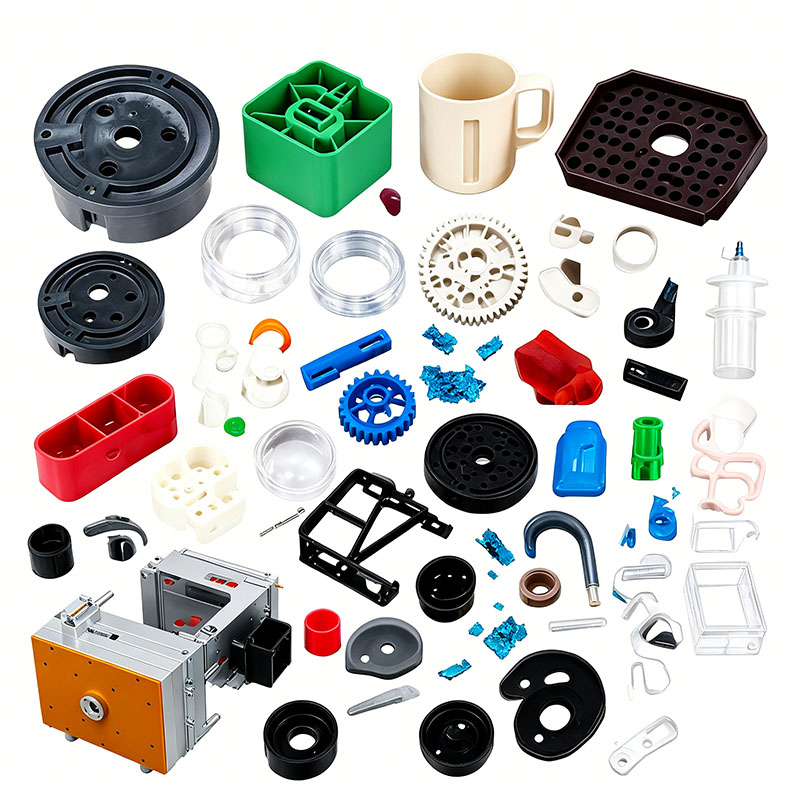
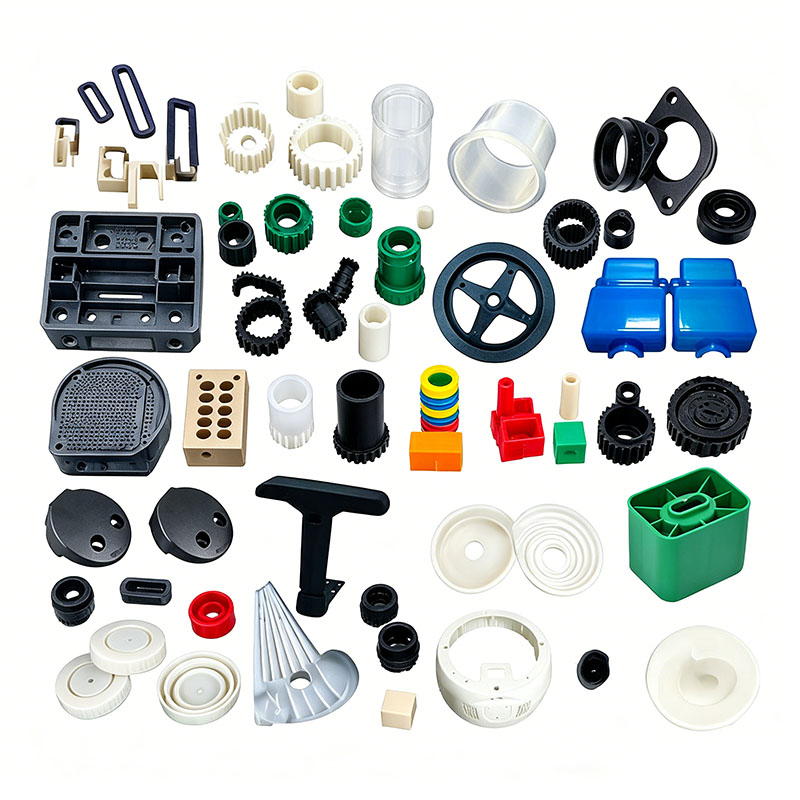
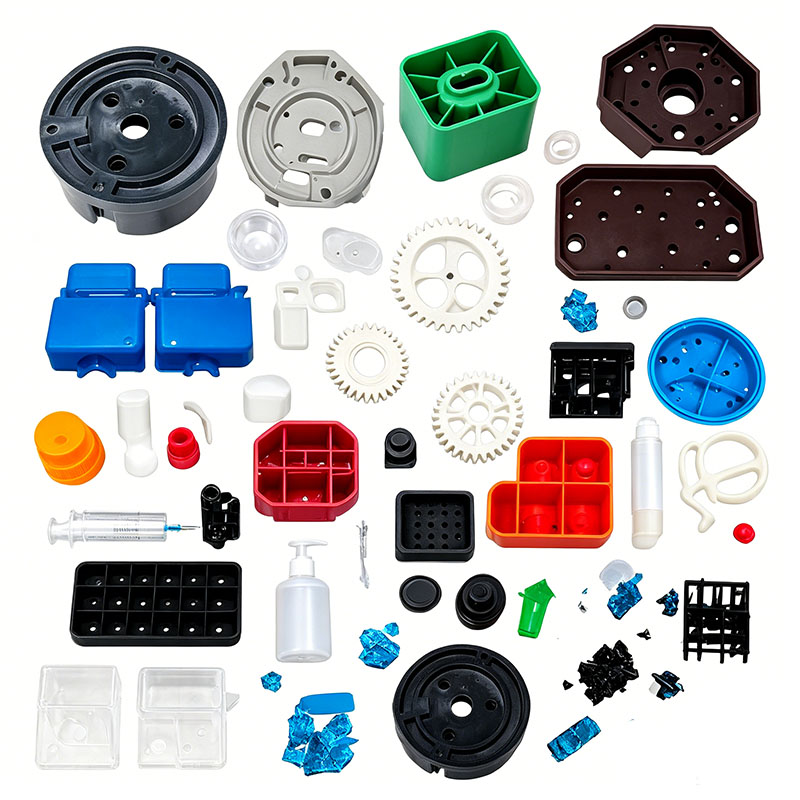
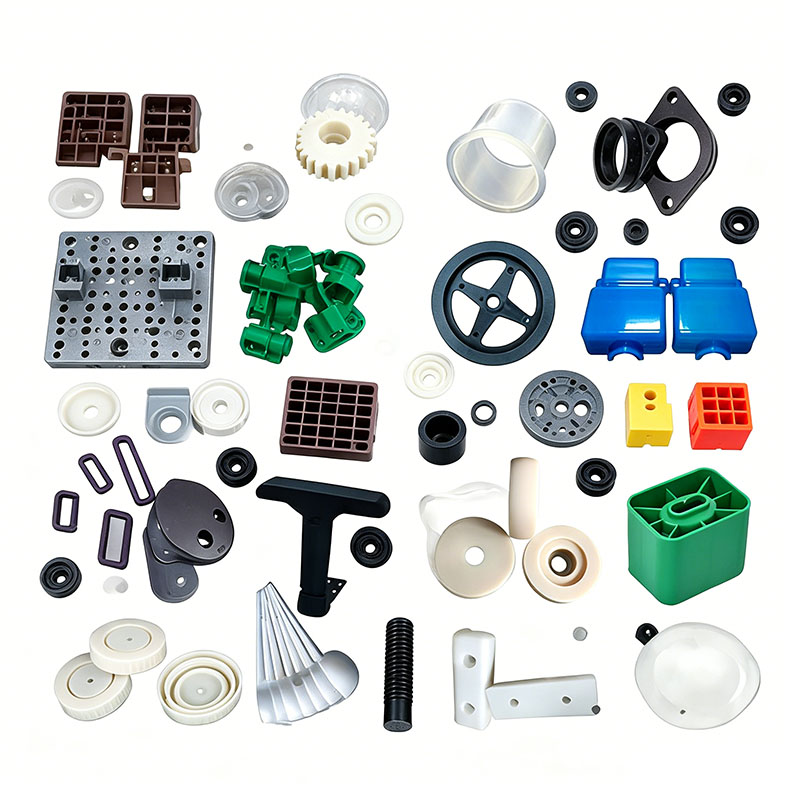
Standardprozess für das Spritzgießen kompletter Kunststoffteile (umfassende Version)
Der gesamte Prozess umfasst sieben Kernphasen: Vorbereitung vor der Produktion, Vorbehandlung des Rohmaterials, Installation und Inbetriebnahme der Form, Massenproduktion (Spritzzyklus), Nachbearbeitung/Beschnitt, Qualitätsprüfung und Lagerung. Es ist auf eine breite Palette von Kunststoffprodukten anwendbar, darunter Haushaltsgeräte, Elektrofahrzeuge, Motorräder, Lagerbehälter und kleine Präzisionsteile.
I. Vorbereitung vor der Produktion
Zeichnungs- und Prozessbestätigung
Überprüfen Sie die 3D-Zeichnungen des Produkts, die Wandstärke, die Montagetoleranzen und die ästhetischen Anforderungen. Erstellen Sie das Standardprozessblatt, einschließlich Rohstoffqualität, Farbcode, Mahlgradverhältnis, Formtemperatur, Schmelztemperatur und Abkühlzeit.
Inspektion von Geräten und Formen
Stellen Sie sicher, dass die Tonnage der Spritzgießmaschine mit der Formgröße übereinstimmt. Überprüfen Sie das Hydrauliksystem, die Heizbänder, die Kühlwasserkreisläufe, die Roboterarme und die Temperaturkontrolleinheiten. Überprüfen Sie die Form auf Rost, verstopfte Lüftungsschlitze oder festsitzende Auswerferstifte. und Schmutz von der Trennfläche entfernen.
Vorbereitung von Werkzeugen und Hilfsmitteln
Bereiten Sie Fräser, Schleifwerkzeuge, Formvorrichtungen, Trocknungstrichter, Masterbatch, spezielle Formtrennmittel, EPE-Schaum, Verpackungspaletten und Inspektionssättel vor.
II. Rohstoffvorbehandlung
Materialmischung
Laden Sie Neuharz, Masterbatch und funktionelle Additive (UV-Stabilisatoren, Flammschutzmittel, Antistatikmittel) gemäß den angegebenen Verhältnissen. Wenn Recycling erforderlich ist, fügen Sie sauberes Mahlgut im vorgeschriebenen Verhältnis hinzu. Mit einem langsam laufenden Mischer 5–12 Minuten lang mischen, um eine gleichmäßige Verteilung der Farbstoffe und Füllstoffe zu gewährleisten und Fehler wie Streifen oder weiße Flecken zu vermeiden.
Trocknen und Entfeuchten (kritischer Schritt)
Hygroskopische Kunststoffe – wie PC, ABS, ABS+PC und Nylon – müssen getrocknet werden, um Mängel wie Silberstreifen, Blasen und Farbablösungen zu beseitigen; PP, PE und TPO müssen in Umgebungen mit hoher Luftfeuchtigkeit nur für kurze Zeit getrocknet werden.
Nach dem Trocknen den Materialbehälter verschließen und in den luftdichten Trichter der Spritzgießmaschine umfüllen, um eine erneute Aufnahme von Feuchtigkeit zu verhindern.
Fassspülung
Wenn Sie zwischen Materialien oder Farben wechseln, entfernen Sie Restmaterial mit einem Reinigungsmittel aus dem Zylinder, um Materialkontamination, Delaminierung, Farbunstimmigkeiten oder Leistungseinbußen zu verhindern. III. Forminstallation, Vorwärmen und Debuggen
Heben und Spannen
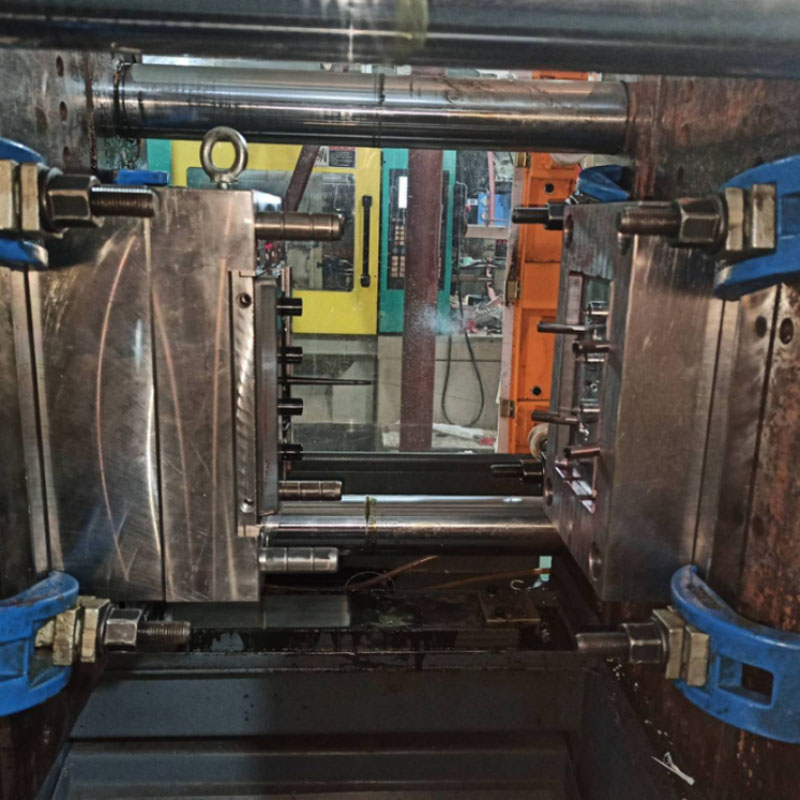
Heben Sie die Form mit einem Laufkran an und positionieren Sie sie auf den Platten der Spritzgießmaschine. Spannplatten gleichmäßig festziehen; Kühlwasser- und Formtemperaturreglerleitungen anschließen; und lassen Sie Wasser laufen, um auf Undichtigkeiten zu prüfen.
Formenvorwärmen
Aktivieren Sie den Formtemperaturregler und stellen Sie die Temperatur gemäß den Prozessspezifikationen ein. Halten Sie die Temperatur 20–30 Minuten lang konstant, um eine gleichmäßige und stabile Garraumtemperatur sicherzustellen.
Geräteheizung
Erhitzen Sie den Lauf und die Düse schrittweise; Sobald die Standardformtemperatur erreicht ist, halten Sie diese 10–20 Minuten lang aufrecht, um sicherzustellen, dass das Rohmaterial vollständig geschmolzen ist.
Probeformen und Parameteranpassung
Führen Sie manuelle Luftstöße durch, um kaltes Material auszuspülen. Führen Sie Probeschüsse bei niedriger Geschwindigkeit und niedrigem Druck durch und passen Sie dabei die Einspritzgeschwindigkeit, den Einspritzdruck, den Nachdruck und die Abkühlzeit schrittweise an. Erstellen Sie 5–10 aufeinanderfolgende Probeaufnahmen und prüfen Sie sie auf kurze Aufnahmen, Grate, Einfallstellen, Verzug und Bindenähte. Optimieren Sie den Prozess iterativ, bis die Proben den Qualitätsstandards entsprechen.
Bestätigung des ersten Artikels
Senden Sie den ersten Artikel zur Messung von Abmessungen, Aussehen und Festigkeit an die Qualitätskontrolle. Die Massenproduktion darf erst nach der Freigabebestätigung beginnen.
IV. Automatisierter Spritzguss-Massenproduktionszyklus (Standard-Einzelformschritte)
Die folgenden Aktionen werden für jeden Formzyklus wiederholt:
Formschließen: Langsames Schließen → schneller Vorschub → Niederdruckschutz → Hochdruckverriegelung (um Formschäden durch Fremdkörper zu verhindern).
Materialansammlung/Vorplastifizierung: Die Schnecke dreht und zieht sich zurück, schmilzt und sammelt das Rohmaterial an der Vorderseite des Zylinders.
Einspritzen und Füllen: Die Schnecke bewegt sich vorwärts und drückt geschmolzenen Kunststoff durch Kanäle und Anschnitte, um den Hohlraum zu füllen. Es kommt eine mehrstufige Geschwindigkeitsregelung zum Einsatz (langsam am Tor, schnell in der Mitte und am Ende abgebremst, um die Entlüftung zu erleichtern).
Stufenweiser Haltedruck: Die erste Haltestufe füllt den Hohlraum; Die Niederdruckhaltung der zweiten Stufe gleicht die Schrumpfung beim Abkühlen des Kunststoffs aus und verhindert Einfallstellen.
Kühlung und Verfestigung: Die kontinuierliche Wasserkühlung der Form ermöglicht die Verfestigung des Kunststoffteils in der Kavität. Die Abkühlzeit wird kontrolliert, um eine Verformung nach dem Entformen zu verhindern.
Formöffnung: Langsames Öffnen mit dreistufiger Verzögerung, um ein Ziehen oder Verformen des Kunststoffteils zu verhindern.
Auswurf: Stufenweiser Auswurf mit niedriger Geschwindigkeit und gleichmäßigem Mehrpunktdruck, um Druckstellen („weiße Flecken“), Löcher oder ein Verbiegen des Produkts zu verhindern. Teileentfernung: Roboterarme nehmen automatisch Kunststoffteile auf, trennen gleichzeitig Tor-/Rinnenabfälle und leiten die Abfälle in einen Granulatorbehälter; Bei Aufbauten ohne Roboterarme wird die manuelle Entfernung sorgfältig durchgeführt, um ein Verkratzen kosmetischer Oberflächen zu vermeiden.
V. Bearbeitung und Beschnitt nach dem Formen
Entfernung von Tor und Läufer
Pin-Tore und U-Boot-Tore ermöglichen eine automatische Trennung; Große Tore werden mit einer hydraulischen Schere bündig geschnitten.
Präzises Entgraten
Feine Grate an Trennfugen, Rippen und Schnappverbindungen werden in Chargen mit pneumatischen Schleifmaschinen, Schleifpapier oder Vibrationsbearbeitung entfernt, um glatte Kanten ohne scharfe Spitzen zu gewährleisten.
Thermische Umformung/Korrektur
PP und lange, dünnwandige Teile, die zum Verzug neigen, werden zum Abkühlen in passende Metallvorrichtungen gelegt und bei niedrigen Temperaturen ausgehärtet, wodurch Ebenheit und Montagespalte korrigiert werden.
Glühen zum Spannungsabbau (erforderlich für gespritzte/lackierte Teile)
Kosmetikteile aus ABS, PC oder ABS+PC-Blends werden bei konstant 60–70 °C für 1–3 Stunden eingebrannt; Langsames Abkühlen löst innere Spannungen und verhindert so künftige Lackrisse oder Strukturversagen aufgrund von Temperaturschwankungen.
Oberflächenveredelung
Produkte, die eine ästhetische Aufwertung erfordern, werden Prozessen wie elektrostatischer Staub-/Ölentfernung, Sprühlackierung, UV-Härtung, Siebdruck oder Umspritzen unterzogen; Für Teile, die mit Lebensmitteln oder Kindern in Berührung kommen, werden ausschließlich umweltfreundliche Farben auf Wasserbasis verwendet.
VI. Mehrstufiger Qualitätsprüfungsprozess
Patrouilleninspektion: Alle 30 Minuten werden Proben zur visuellen Inspektion und zur Messung kritischer Baugruppenabmessungen gezogen.
Funktionale Stichproben
Fallversuche für tragende Teile; Tauchversuche für luftdichte Bauteile; Feuerwiderstandsprüfungen für flammhemmende Teile; Hoch-/Niedertemperatur-Wechseltests für Außenteile; hin- und hergehende Reibungstests für verschleißfeste Teile.
Vollständige Inspektion des fertigen Produkts
Prüfung auf Mängel wie Silberstreifen, Blasen, Brandflecken, Farbabweichungen, Verwerfungen, Grate, Mikrorisse oder steifes Einrasten der Schnappverbindung; Defekte Teile werden isoliert und granuliert, wobei ausrangierte tragende oder sicherheitskritische Teile strengstens von der Wiederverwendung in der Produktion funktionsfähiger Komponenten ausgeschlossen sind.
VII. Sortieren, Verpacken und Lagern
Sortieren und Klassifizieren: Qualifizierte Produkte, nacharbeitbare Artikel und Ausschussteile werden getrennt gelagert und deutlich gekennzeichnet. Schutzverpackung: Trennen Sie sichtbare Teile mit EPE-Schaum und verschließen Sie sie in lichtdichten Plastiktüten, um Kratzer und Vergilbungen durch Lichteinwirkung zu verhindern.
Lageraufzeichnungen: Beschriften Sie Rohstoffchargen, Maschinen-IDs und Produktionsdaten; Erstellen Sie ein Qualitätsprotokoll zur Rückverfolgbarkeit. und lagern Sie Materialien in einem trockenen, lichtgeschützten Lager.
Produktionsabschlussverfahren
Leeren Sie vor dem Abschalten den Zylinder der Maschine und schalten Sie die Heiz- und Kühlsysteme aus. Reinigen Sie die Trennflächen der Form, den Trichter und den Granulator. Besprühen Sie die Form mit Rostschutzöl und stellen Sie sie in den Aufbewahrungsbereich der Form. und organisieren Prozessaufzeichnungen und Produktionsberichte.
Wir sind ein Hersteller von Spritzgussteilen aus Kunststoff und bieten hochwertige Spritzgussteile aus Kunststoff an. Solange Sie Spritzgussprodukte aus Kunststoffteilen individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

Formenbau:



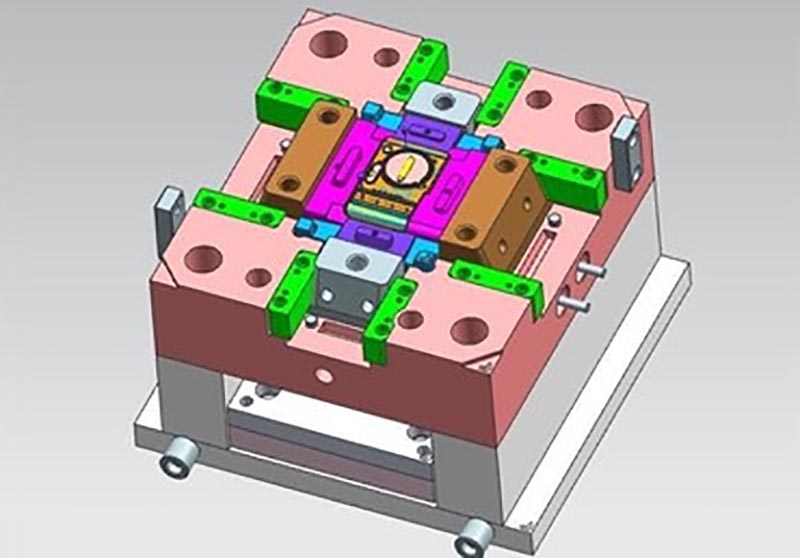
Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Spritzgussteile aus Kunststoff, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, Neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.