Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Karosserieteilen aus Kunststoff
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
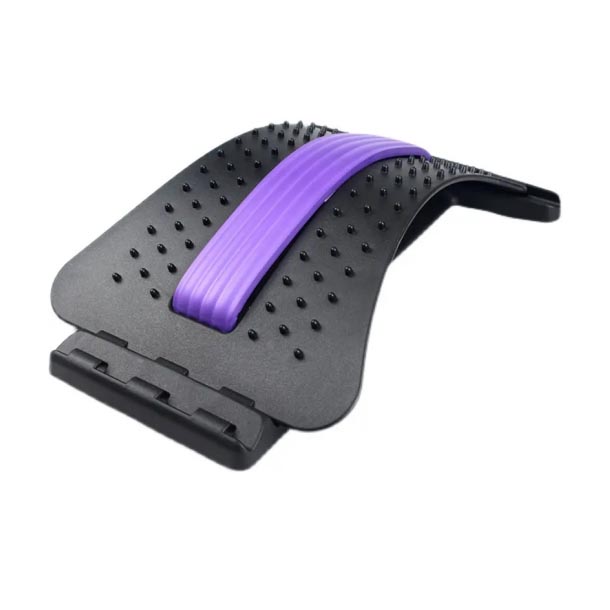
Formen von Karosserieteilen aus Kunststoff
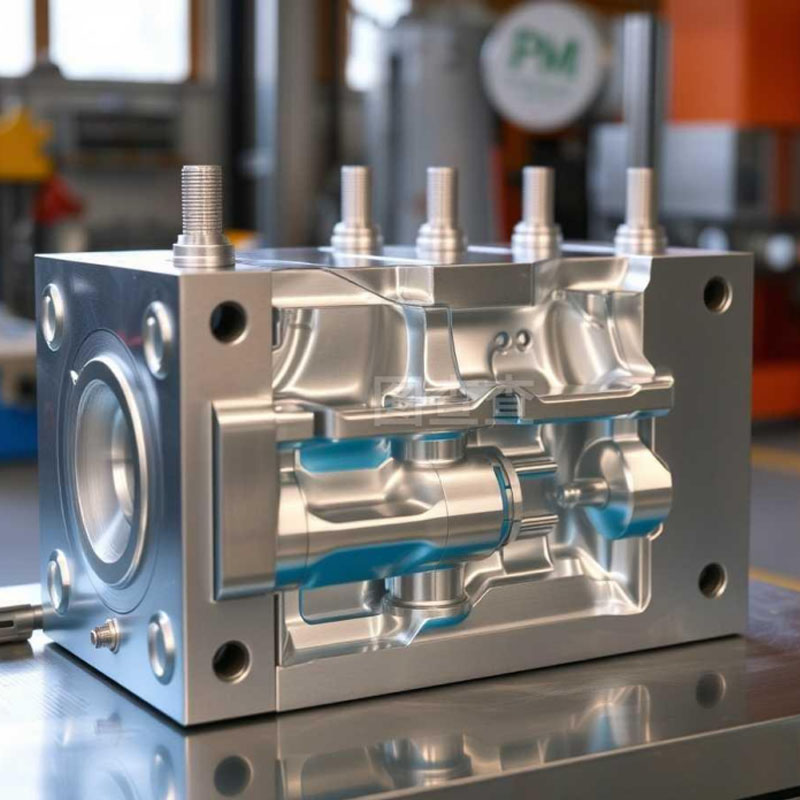
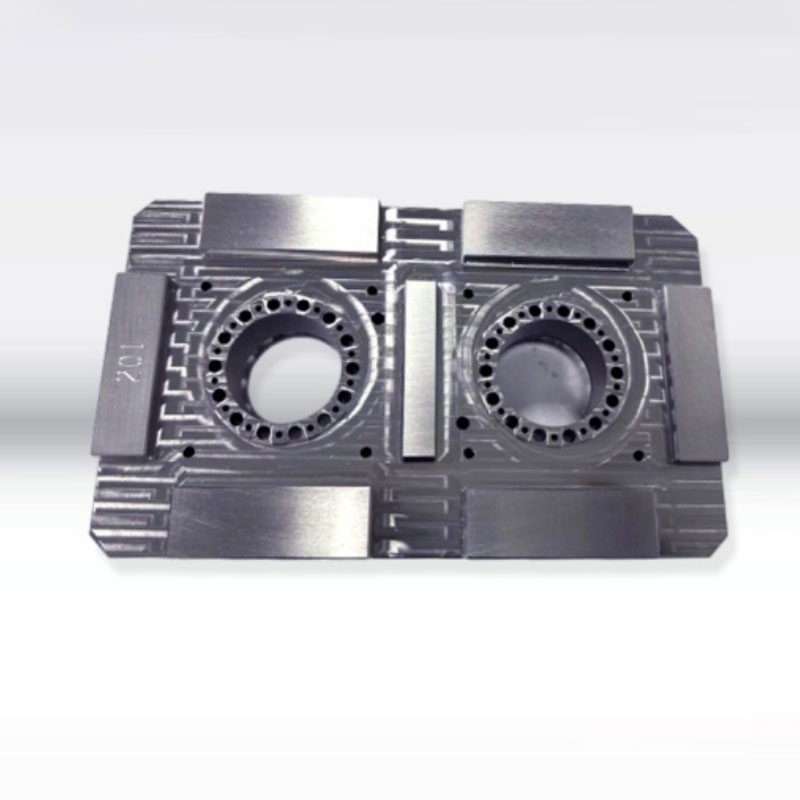
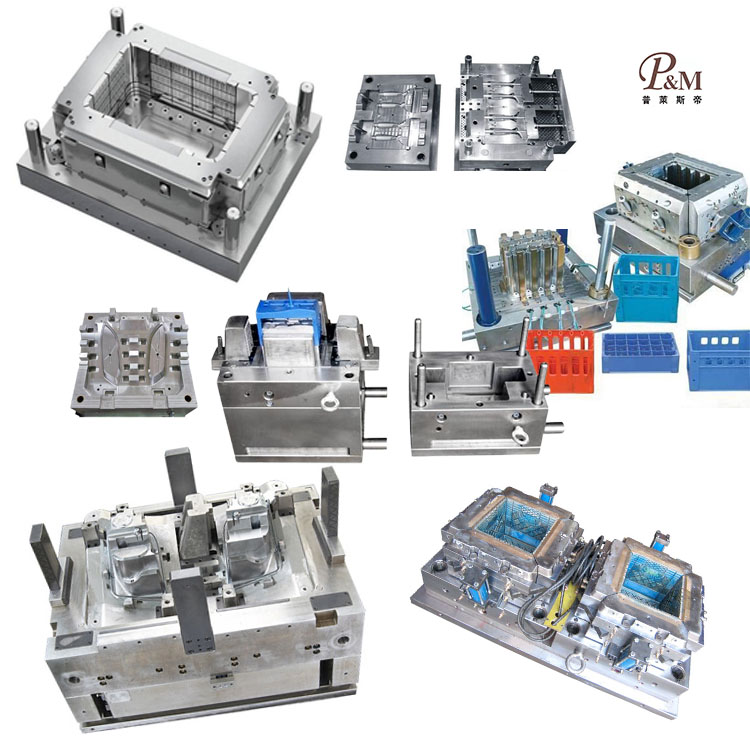
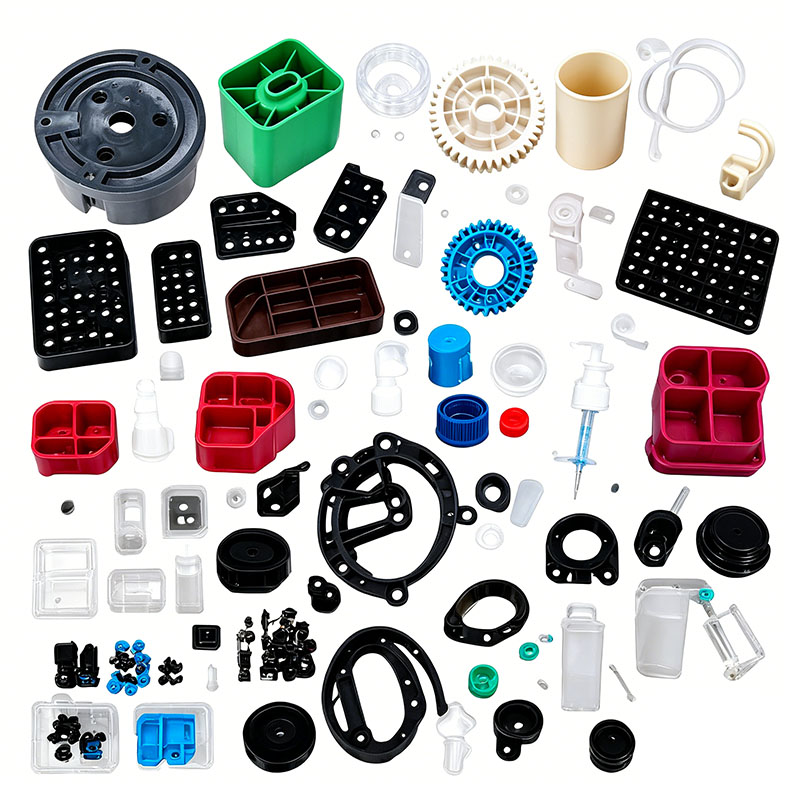
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen von Kunststoffkörperteilen individuell anpassen. Wir bieten professionelle, maßgeschneiderte Dienstleistungen im Bereich der Formgebung von Kunststoff-Karosserieteilen an und sind ein professioneller Hersteller von Kunststoff-Karosserieteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung von Kunststoff-Karosserieteilen kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoff-Karosserieteilen, wie z. B. CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere reiche Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoff-Karosserieteile-Formteile anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Kunststoff-Karosserieteile-Formteile können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
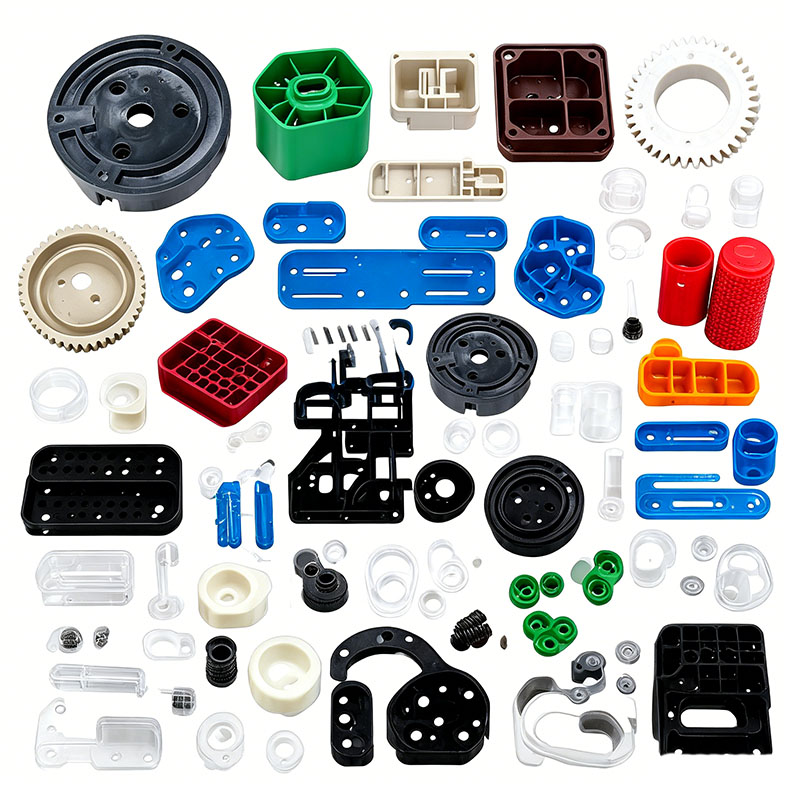
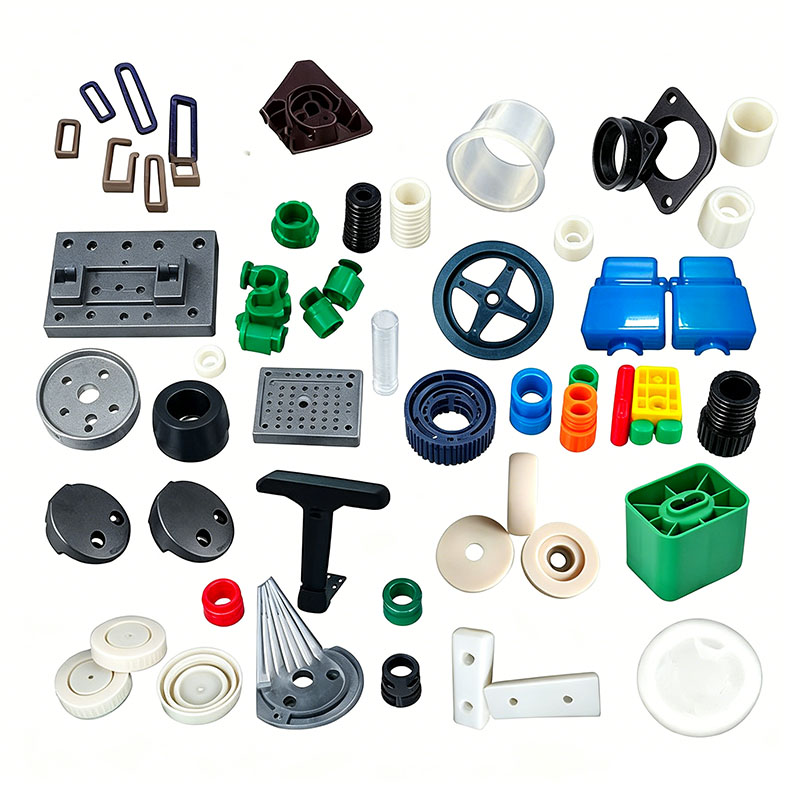
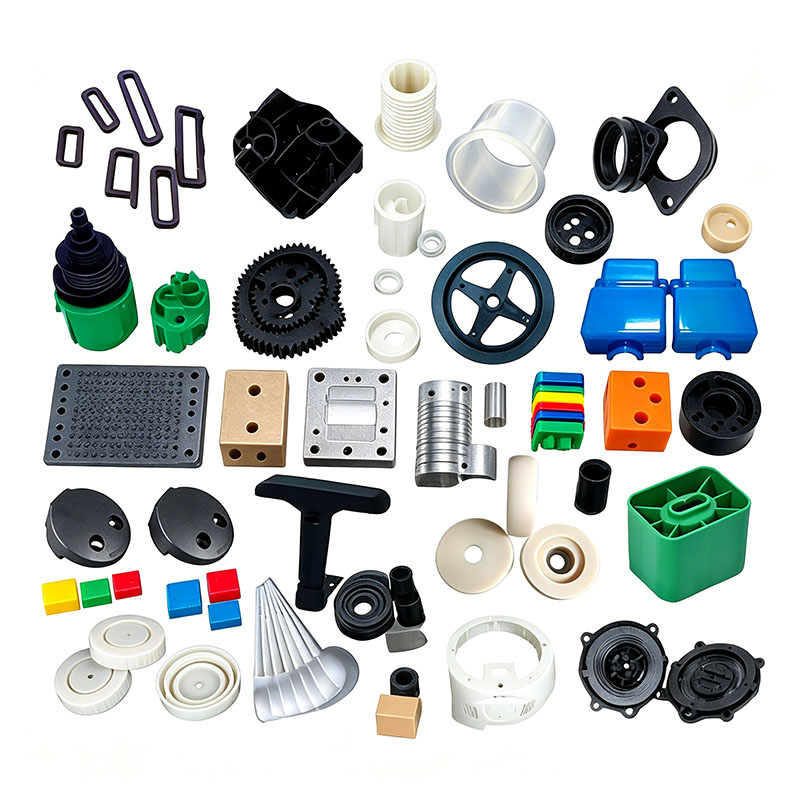
Kunststoff-Karosserieteile für Elektroroller, E-Bikes und Motorräder – wie komplette Fahrzeugschalen, vordere und hintere Kotflügel, Seitenteile, Trittbrettabdeckungen, Batteriefachgehäuse und Lenkerverkleidungen – sind große, integrierte Strukturteile. Sie müssen gleichzeitig die Anforderungen an dünnwandige Ästhetik, strukturelle Tragfähigkeit und Witterungsbeständigkeit im Außenbereich erfüllen, was den Formprozess deutlich komplexer macht als den von kleineren Kunststoffzubehörteilen. Der komplette Formarbeitsablauf umfasst fünf Kernphasen: Vorbehandlung des Rohmaterials, Einrichtung und Prüfung großer Formen, zyklisches Spritzgießen, Formgebung nach dem Formen und umfassende Qualitätskontrolle. Das standardisierte Management während des gesamten Prozesses konzentriert sich auf die Beseitigung von Bindenähten, die Minimierung von Verzug, die Gewährleistung von Alterungsbeständigkeit und Dimensionsstabilität sowie die Aufrechterhaltung der Schlagfestigkeit.
I. Rohstofflagerung und Vorbehandlung
Körperteile sind über längere Zeit Sonnenlicht, Regen und Temperaturschwankungen ausgesetzt. Zu den primär verwendeten Materialien gehören wetterbeständiges ASA, ABS+PC-Legierungen und talkmodifiziertes PP. Die Gewährleistung der Umweltfreundlichkeit des Materials, der richtigen Trocknung und der genauen Mischungsverhältnisse ist der entscheidende erste Schritt im Formprozess.
Bei der Ankunft im Werk müssen die Materialien einer Überprüfung auf Materialzusammensetzungsberichte, UV-Alterungsbeständigkeitsberichte und RoHS-Umweltkonformitätszertifikate unterzogen werden. Außenkarosserien müssen zu 100 % aus Neumaterial gefertigt sein; Lediglich Mahlgut aus besäumten Kanten und Angüssen darf in geringen Mengen wiederverwendet werden, wobei die Zugabequote streng auf 10 % begrenzt ist. Bei strukturellen, tragenden Bauteilen – wie beispielsweise Batteriefächern – ist die Verwendung von recyceltem Material strikt verboten, da dies die Schlagfestigkeit erheblich verringert und das Risiko von Rissen bei Fahrzeugaufprallen erhöht. Für die Einfärbung werden witterungsbeständige Hochglanz-Masterbatche ausgewählt und mit UV-beständigen Masterbatchen und migrationsarmen, umweltfreundlichen Formtrennmitteln kombiniert. Die Mischung wird in einem vertikalen Mischer mit niedriger Drehzahl 8–12 Minuten lang verarbeitet; Das Mischen bei niedriger Geschwindigkeit verhindert den Aufbau von Reibungswärme und vermeidet so eine Partikelagglomeration und eine ungleichmäßige Pigmentverteilung.
Trocknung und Entfeuchtung bestimmen unmittelbar die ästhetische Qualität der Karosserieteile; Ungetrocknetes Material kann „Silberstreifen“ und Luftblasen verursachen, die nach dem Lackieren zu großflächigen Lackschäden führen können. ASA- und ABS+PC-Schalen werden in Heißlufttrocknern bei konstant 85 °C für 4 Stunden getrocknet (bei ABS+PC-Legierungen auf 6 Stunden verlängert), um sicherzustellen, dass der Feuchtigkeitsgehalt unter 0,04 % bleibt. Modifiziertes PP weist eine äußerst geringe Wasseraufnahme auf; Eine einstündige Trocknung bei 60 °C – nur bei regnerischen oder feuchten Werkstattbedingungen erforderlich – reicht aus, um Oberflächenfeuchtigkeit zu entfernen. Die Großproduktionslinie ist mit einem zentralen, versiegelten Materialzufuhr- und Entfeuchtungssystem ausgestattet; Sobald die Rohstoffe getrocknet sind, werden sie durch versiegelte Rohrleitungen direkt zum Trichter der Spritzgießmaschine gefördert, wodurch eine erneute Aufnahme von Luftfeuchtigkeit verhindert wird.
II. Montage und Vorwärmung/Inbetriebnahme großer Karosserieformen
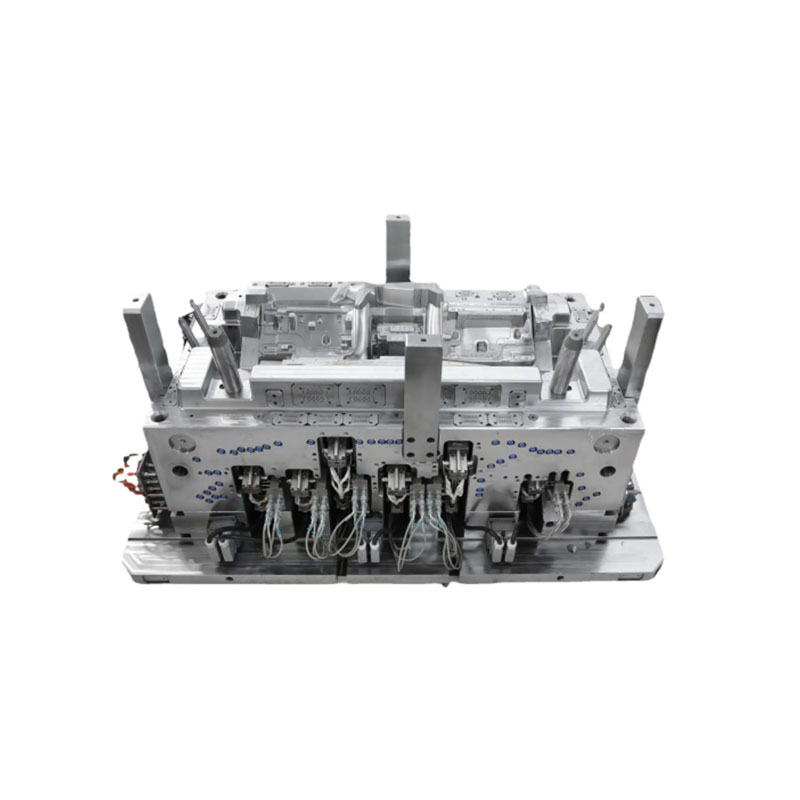
Angesichts der großen projizierten Fläche der Kunststoffteile der Karosserie werden typischerweise große Formen mit einer Kavität eingesetzt, die eine gezielte Verstärkung bei der Auswahl des Formstahls, der Kühlung, der Entlüftung und den Auswurfsystemen aufweisen. Der ästhetische Hohlraum besteht aus hochglanzpoliertem S136-Edelstahl, der auf eine fehlerfreie Oberfläche (keine Lochfraß oder Kratzer) poliert wurde, um die Anforderungen an die Hochglanzlackierung des Fahrzeugs zu erfüllen. Der Hohlraum für das mit Glasfasern gefüllte Batteriefach wird einer Nitrierbehandlung unterzogen, um langfristiger Erosion und Verschleiß durch die harte Schmelze standzuhalten und so die Lebensdauer der Form zu verlängern. Die Wandstärkenverteilung ist ungleichmäßig; Die lokale Dicke an Verstärkungsrippen und Befestigungsvorsprüngen beträgt 4–6 mm, während die dünnwandige Schale nur 1,8–2,2 mm misst – ein Unterschied, der das Teil sehr anfällig für Einfallstellen und Verzug macht. Die Form verfügt über konforme Kühlkanäle mit spiralförmigen Kühlkernen, die in dickwandigen Vorsprüngen installiert sind, um die Gesamtkühlrate auszugleichen. Um die Trennfuge herum sind durchgehende, feine Entlüftungsschlitze (0,015 mm tief) eingearbeitet, um beim großflächigen Befüllen eingeschlossene Luft schnell abzuleiten und so ein Anbrennen oder Schwärzen an den Schalenrändern zu verhindern. Bei schlanken Bauteilen wie Kotflügeln und langen Verkleidungen sind mehrere Sätze ausgewogener Auswerferstifte und -blöcke angeordnet, um ein Verbiegen oder Weißwerden aufgrund ungleichmäßiger Auswurfkräfte zu verhindern.
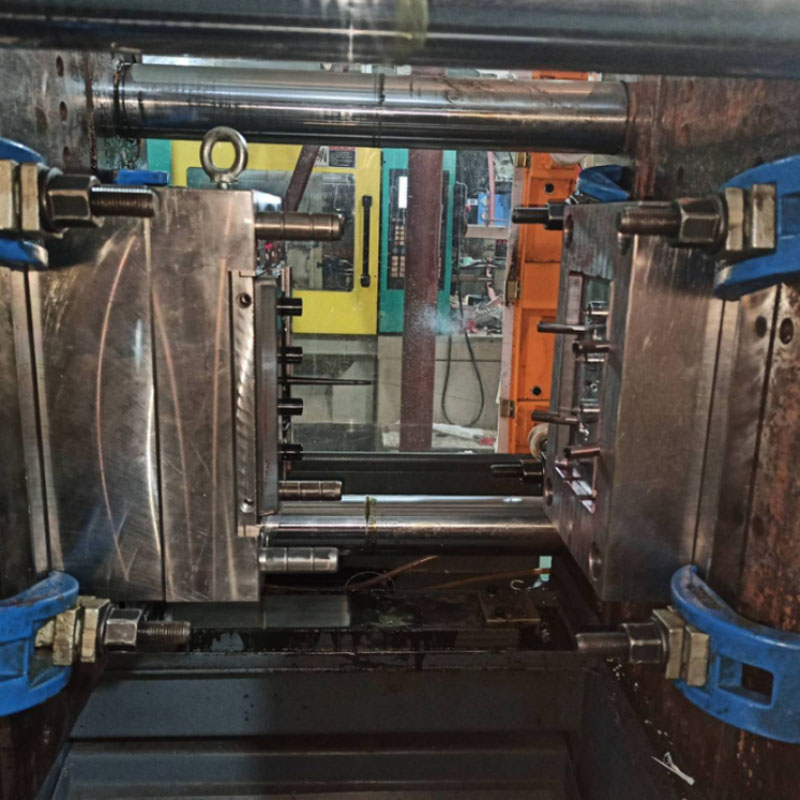
Die Form wird mit einem Laufkran auf eine 800T–1300T-Großspritzgießmaschine gehoben und die Spannplatten werden gleichmäßig angezogen, um ein Öffnen der Form (Blitzen) durch Hochdruckeinspritzung zu verhindern. Kühlwasser- und Formtemperierungsleitungen werden angeschlossen und auf Dichtheit geprüft; Sobald die Leckagefreiheit bestätigt ist, wird die Temperatursteuereinheit aktiviert, um die Form 30 Minuten lang vorzuheizen. Die Formtemperatur wird für ASA-Ästhetikteile auf 50–60 °C stabilisiert und für ABS+PC-Legierungsteile auf 80 °C erhöht. Die Schutzparameter für den Niederdruck-Formklemmschutz sind so kalibriert, dass sich die Form automatisch öffnet, wenn während der Produktion Restkanäle oder Fremdkörper zurückbleiben, um Schäden an der teuren Großform zu verhindern. III. Kompletter Formzyklusprozess für die Spritzgießmaschine
Der komplette Formzyklus für die Fahrzeugkarosserie besteht aus sechs Hauptschritten: Formenspannen, stufenweises Einspritzen, Füllen, zweistufiger Nachdruck, Abkühlen bei konstanter Temperatur, Formenöffnen und -auswerfen sowie automatische Teileentnahme durch einen Roboterarm. Die Kernprozessstrategie legt Wert auf niedrige Geschwindigkeit, geringe Scherung und ausgewogene Füllung, um interne Formspannungen zu minimieren.
Die Formklemmung umfasst vier Steuerungsstufen: langsames Schließen der Form, schneller Vorschub, Niederdruckschutz und Hochdruckverriegelung. Angesichts der großen projizierten Fläche der Schale, die erhebliche Kräfte zum Öffnen der Form erzeugt, ist eine Hochdruckklemmung unerlässlich, um einen festen Sitz an der Trennfuge zu gewährleisten und anhaltende Grate zu verhindern.
Der Zylinder wird präzise und stufenweise temperiert: 170–200 °C für ASA-Körpermaterial und 190–260 °C für ABS+PC-Mischungen. Die strikte Einhaltung der Temperaturgrenzen ist zwingend erforderlich, da übermäßige Hitze zu Materialzersetzung, Vergilbung und verminderter Zähigkeit führt. Die Injektionsfüllung nutzt eine mehrstufige Geschwindigkeitsregelung; Für dünnwandige Bereiche werden mittlere bis hohe Geschwindigkeiten verwendet, um ein vorzeitiges Abkühlen der Schmelze und kurze Schüsse zu verhindern, während für dickwandige Basen und Rippenstellen niedrige Geschwindigkeiten verwendet werden, um molekulare Scherspannungen zu reduzieren und so das Risiko von Rissen aufgrund von Außentemperaturschwankungen oder Lackversagen während der Beschichtung zu minimieren. Der Einspritzdruck wird zwischen 90 und 120 bar gehalten; Übermäßiger Druck führt zu starken Graten und einem starken Anstieg der inneren Spannung, wohingegen unzureichender Druck zu sichtbaren Schweißnähten und einer deutlich verringerten Schlagfestigkeit führt.
Sobald die Kavität gefüllt ist, wird auf einen zweistufigen Nachdruck umgestellt, um den plastischen Schwund beim Abkühlen auszugleichen. Die Haltezeiten sind für das dickwandige Batteriefach auf 15–22 Sekunden und für die dünnwandige Dekorschale auf 6–10 Sekunden eingestellt, um Einfallstellen auf der Oberfläche zu beseitigen. Während der Haltephase bereitet die Schnecke gleichzeitig Material für den nächsten Zyklus vor und verkürzt so effektiv die Gesamtformzeit.
Der Abkühlvorgang macht über 60 % des gesamten Formzyklus aus, wobei ein Standard von 3–5 Sekunden Abkühlung pro Millimeter Wandstärke eingehalten wird; Eine Karosserie mit einer Standardwandstärke von 2 mm benötigt etwa 10 Sekunden zum Abkühlen. Gleichmäßig zirkulierendes Kühlwasser entzieht der Kavität kontinuierlich Wärme, stabilisiert die Werkzeugtemperatur und verhindert Schwankungen. Dadurch wird eine gleichmäßige Kühlung über die gesamte Karosserie sichergestellt, ein durch ungleichmäßige Abkühlungsraten verursachter Verzug verhindert und inkonsistente Montagelücken im endgültigen Fahrzeug vermieden. Nach dem Abkühlen öffnet sich die Form über einen dreistufigen langsamen Ablauf und der Auswurfmechanismus gibt das Kunststoffteil sanft frei; Ein servoangetriebener Roboterarm greift das Gehäuse, schneidet gleichzeitig den Anguss- und Angussrest ab und übergibt das fertige Produkt an die Montagelinie. Der manuelle Kontakt mit der Außenfläche ist während des gesamten Prozesses strengstens untersagt, um zu verhindern, dass Fingerabdrücke oder Ölrückstände die Haftung der nachfolgenden Spritzschicht beeinträchtigen.
Wir sind ein Hersteller von Kunststoff-Karosserieteilen und bieten die Herstellung hochwertiger Kunststoff-Karosserieteile an. Solange Sie Produkte zum Formen von Kunststoffkörperteilen individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


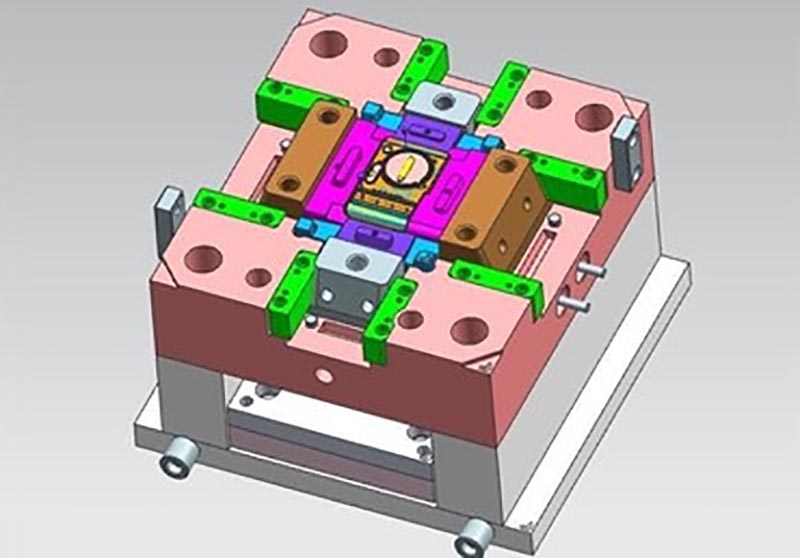
Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Kunststoff-Karosserieteilen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.