Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen von Autoteilen aus Kunststoff
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
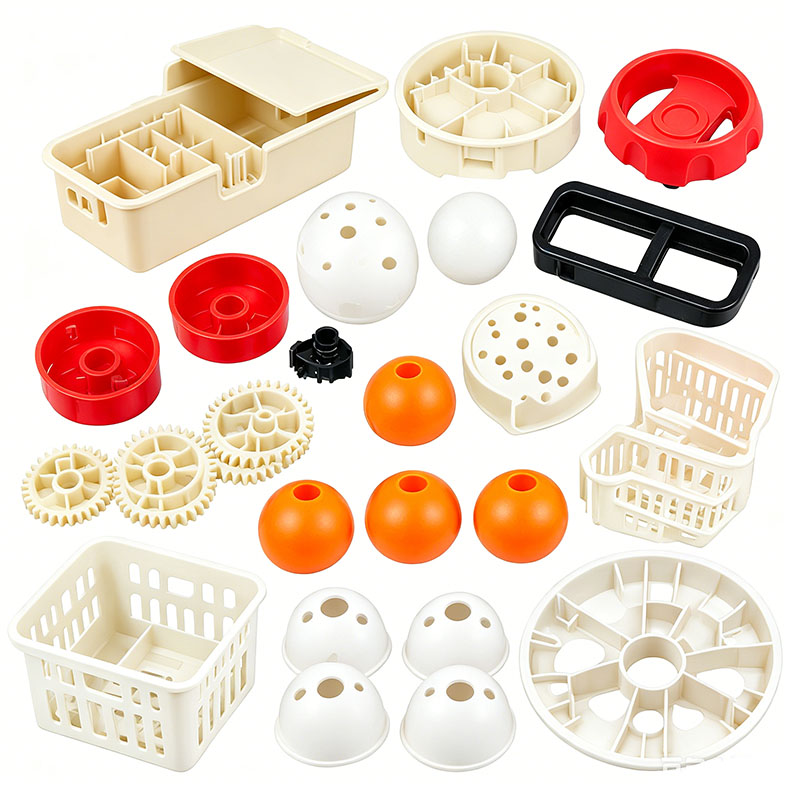
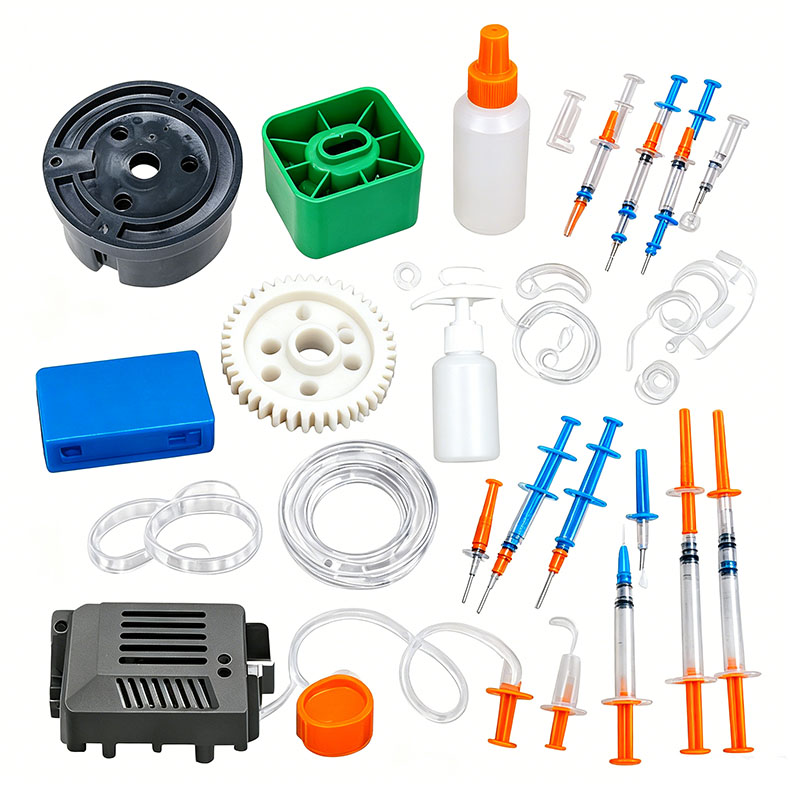
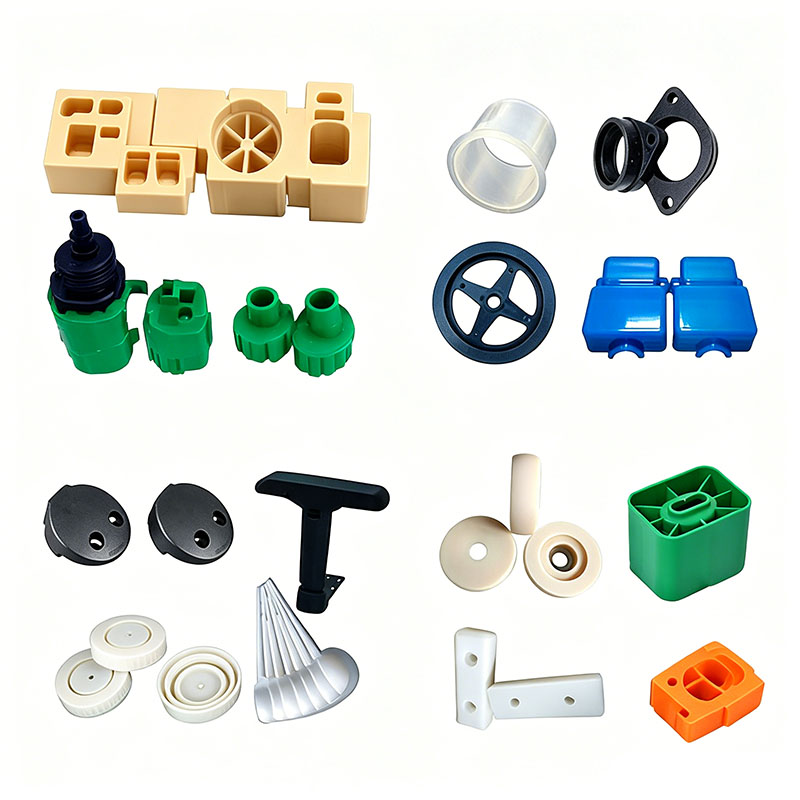
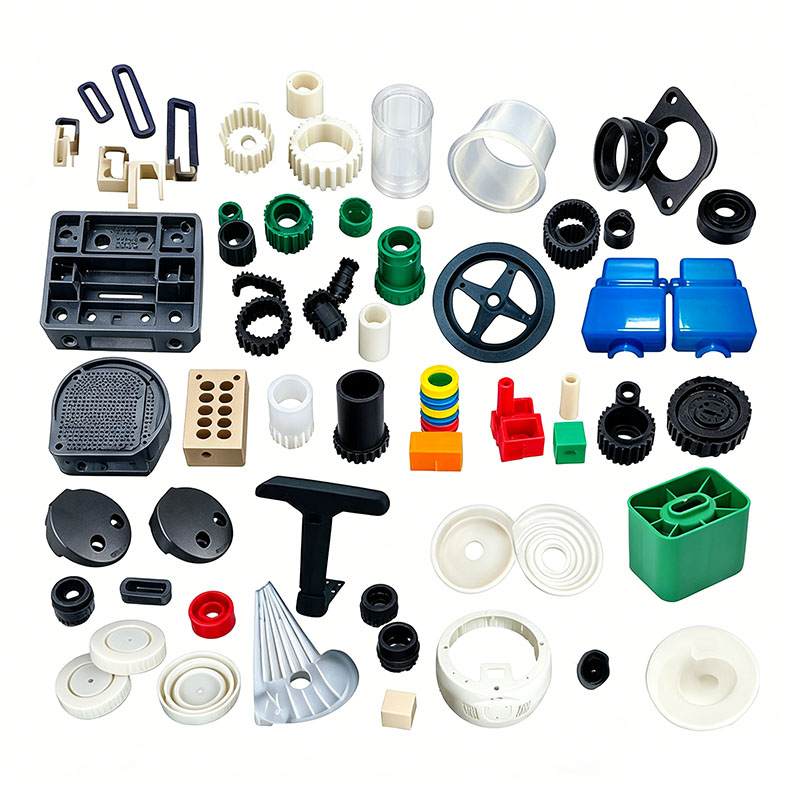
Formen von Autoteilen aus Kunststoff
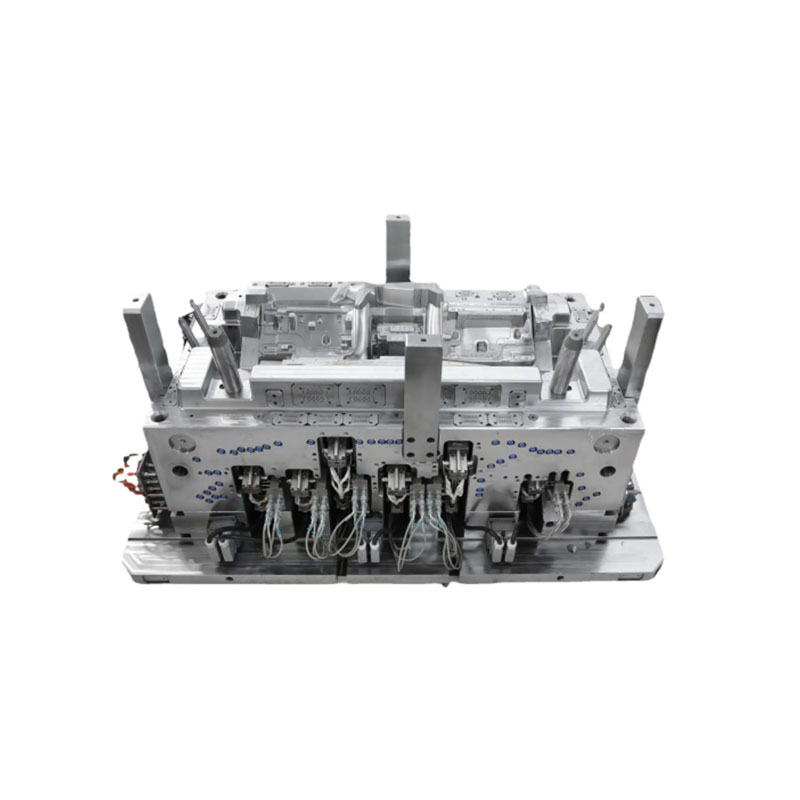
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenbautechnologie und kann das Formen von Kunststoffteilen für Autos individuell anpassen. Wir bieten professionelle, maßgeschneiderte Dienstleistungen im Bereich Spritzguss von Kunststoff-Autoteilen an und sind ein professioneller Hersteller von Spritzgussteilen für Kunststoff-Autoteile. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Gestaltung von Autoteilen aus Kunststoff kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoffteilen für Autos, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoff-Autoteile-Formteile anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Kunststoffprodukte zum Formen von Autoteilen können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
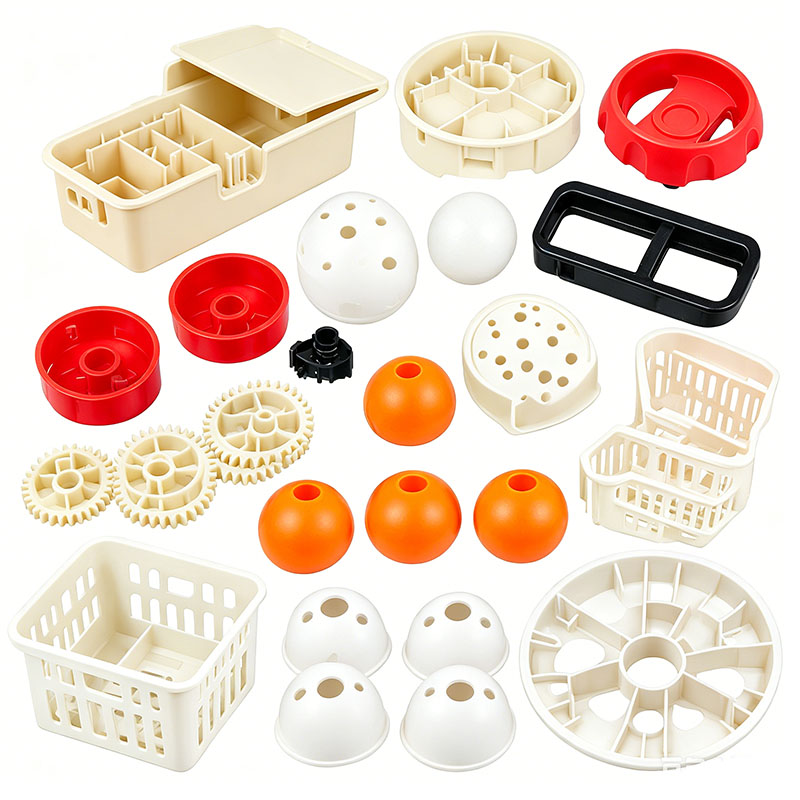
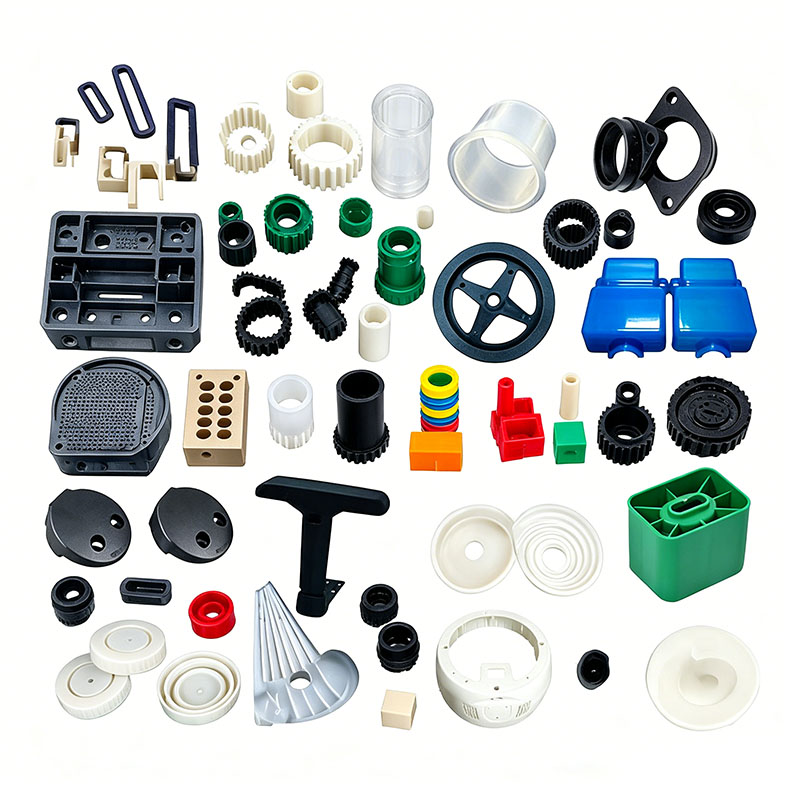
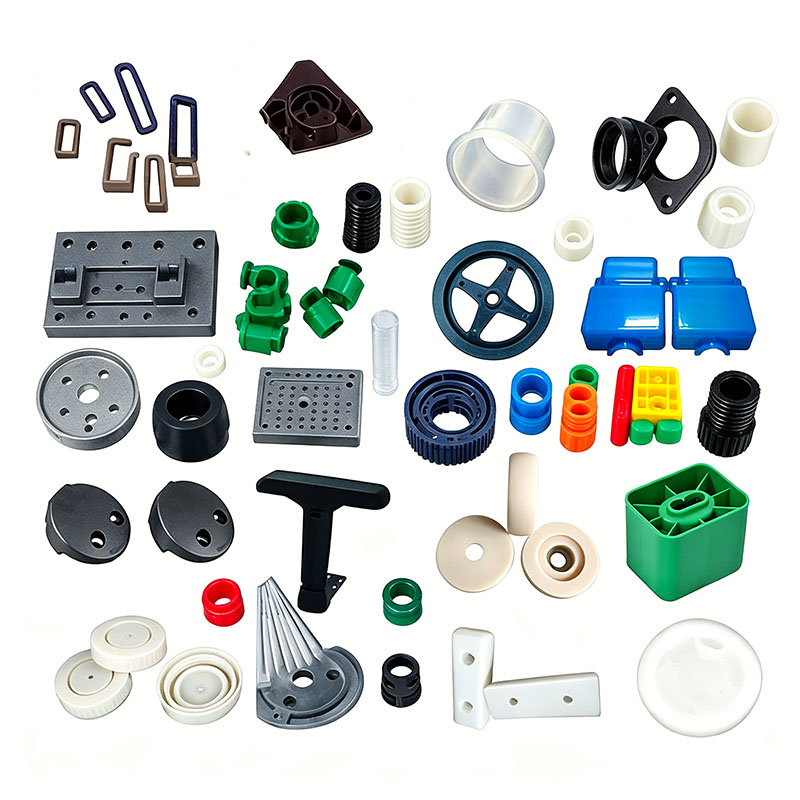
Kunststoffteile für Kraftfahrzeuge lassen sich in fünf Hauptkategorien einteilen: äußere Karosserieteile, innere Komponenten, Fahrgestellstrukturteile, hitzebeständige Komponenten im Motorbereich und flammhemmende elektronische Komponenten. Beispiele hierfür sind Stoßstangen, Kotflügel, Armaturenbretter, Türverkleidungen, Ablagefächer auf der Beifahrerseite, Gitter, Kotflügel, Kühlerhalterungen, Motorunterbleche, Kabelbaumanschlüsse und Lampengehäuse. Während ihrer gesamten Lebensdauer sind diese Teile UV-Strahlung im Freien, Temperaturschwankungen, Steinschlägen, Korrosion durch Motoröl und Frostschutzmittel sowie ständigen Fahrvibrationen ausgesetzt. Auch Strukturbauteile müssen den Anforderungen an die Crashsicherheit genügen. Obligatorische nationale Normen schreiben Anforderungen an Kältezähigkeit, Dimensionsstabilität, Witterungsbeständigkeit, Flammhemmung, geringen Geruch und niedrige VOC-Emissionen vor. Zu den gängigen Rohstoffen gehören modifiziertes PP, TPO, ABS/PC, ASA, PA6+30GF, POM und flammhemmendes PC. Formprozesse konzentrieren sich auf fünf wichtige Leistungsindikatoren: Witterungs-/Rissbeständigkeit, geringe innere Spannung, geringe Geruchs-/VOC-Werte, gleichmäßige Glasfaserverteilung und langfristige Dimensionsstabilität. Wichtige Überlegungen zum Formenbau werden systematisch in den Bereichen Rohstoffauswahl, Formenbau, Spritzgussprozesse, Nachbearbeitung und Fehlerkontrollsysteme berücksichtigt.
I. Rohstoffauswahl und Vorbehandlung für die Formgebung
Zonale Zuordnung von Rohstoffen
Außenstoßstangen, Gitter und Kotflügel: Wetterbeständiges, modifiziertes TPO und ASA; UV-beständig (vergilbungsfrei) und rissbeständig bei -40°C Schlageinwirkung.
Armaturenbretter und Türverkleidungen (Innenraum): Modifizierte PP- und ABS/PC-Legierungen; geringer Geruch und geringe VOC-Emissionen; Soft-Touch-Haptik, geeignet zum Einwickeln und Bemalen.
Motorunterbleche, Kühlerhalterungen und Chassisklammern: PA6 + 30 % Glasfaser; hohe Festigkeit, Ölbeständigkeit und Hochtemperaturbeständigkeit.
Transparente Lampenabdeckungen und Instrumentenabdeckungen: Hochviskoses PC; hohe Lichtdurchlässigkeit und Thermoschockbeständigkeit.
Kfz-Steckverbinder und Gehäuse für elektronische Steuergeräte (ECU): Flammhemmendes PA und PC; Erfüllung der Brandschutzklasse V-0. Für die Wiederverwendung von Rohstoffen gelten strenge Standards: Der Regeneratanteil in äußeren Kosmetikteilen ist auf ≤8 % begrenzt; Die Verwendung von recyceltem Material ist für Fahrwerkskomponenten, tragende Motorteile und flammhemmende elektronische Komponenten verboten, da es die Schlagfestigkeit erheblich verringert und die flammhemmenden Eigenschaften beeinträchtigt. Innenteile müssen geruchsarme Masterbatches und nicht migrierende, umweltfreundliche Additive verwenden, um flüchtige organische Verbindungen (VOCs) streng zu kontrollieren. Glasfaserrohstoffe werden separat gemischt, um einen Faserbruch zu verhindern, der andernfalls die Produktsteifigkeit verringern würde.
Spezifikationen der Mischsteuerung
Es wird ein versiegelter, langsam laufender Mischer verwendet, der 8–12 Minuten lang bei 260–300 U/min arbeitet. Für gefüllte und glasfasermodifizierte Materialien ist Hochgeschwindigkeitsmischen über längere Zeiträume verboten, um Pulveragglomeration und Faserbruch zu verhindern; Der Mischprozess für Innenteile ist vollständig geschlossen, um die Staubadsorption zu minimieren und Produktgerüche zu reduzieren. Materialien unterschiedlicher Art und flammhemmender/nicht flammhemmender Qualität werden in getrennten Zonen gelagert; Eine Kreuzkontamination beim Mischen ist strengstens untersagt.
Strenge Trocknungs- und Entfeuchtungsstandards
PC, PA6 und ABS/PC sind stark hygroskopisch; Selbst Spuren von Feuchtigkeit können Silberstreifen und innere Hohlräume verursachen, die bei Einwirkung niedriger Temperaturen zu Rissen führen können.
ASA und ABS/PC: Heißlufttrocknung bei 85 °C für 4–6 Stunden; Feuchtigkeitsgehalt ≤0,04 %;
PA6+30GF: Entfeuchtungstrockner bei konstanten 110°C über 4 Stunden; Materialien müssen nachgetrocknet werden, wenn die Maschine länger als 30 Minuten im Leerlauf ist;
PC-Lampenabdeckungen: Entfeuchtungstrocknung bei 120 °C für 6 Stunden;
Modifiziertes TPO und PP weisen eine äußerst geringe Wasseraufnahme auf; Eine einstündige Trocknung bei 60 °C ist nur während der Regenzeit erforderlich, um Oberflächenfeuchtigkeit zu entfernen. Nach dem Trocknen werden die Rohstoffe über ein zentrales, versiegeltes Zuführsystem gefördert, um eine Sekundärkontamination durch Werkstattfeuchtigkeit oder Öl zu verhindern.
II. Wichtige Punkte für die automobilspezifische Formenkonstruktion und Maschineneinrichtung
Die Bandbreite der Automobil-Kunststoffteile reicht von großflächigen, dünnwandigen Karosserieaußenteilen über hochfeste Glasfaserstrukturbauteile bis hin zu Präzisionsteilen für den Innenraum. Beim Formendesign liegt der Schwerpunkt auf ausgewogener Kühlung, ausreichender Entlüftung, Verschleiß- und Korrosionsbeständigkeit sowie spannungsarmen Angusssystemen. **Auswahl von Formenstahl**
Für äußere ASA- und ABS/PC-Komponenten wird für die Hohlräume hochglanzpolierter, korrosionsbeständiger Stahl S136 ausgewählt; Dies sorgt für eine narbenfreie Oberfläche nach dem Polieren und eine langfristige Beständigkeit gegen Witterungseinflüsse und Korrosion. Formen für Glasfaser-Chassis-Komponenten verfügen über Hohlräume, die mit einer Gesamtnitrierung behandelt wurden, um der kontinuierlichen Erosionswirkung harter Glasfasern standzuhalten und so die Lebensdauer der Formen zu verlängern. Für Innenkomponenten wird vorgehärteter Stahl 718H verwendet, während für kleine, präzise Verbindungsteile der korrosionsbeständige Spiegelstahl STAVAX verwendet wird. Alle Produktecken verfügen über einheitliche Radien, um Spannungskonzentrationen zu vermeiden und Risse bei thermischen Wechseln oder Stößen zu verhindern.
**Ausgewogenes Kühlsystem (Schlüssel zur Kontrolle von Verzug und Maßabweichung)**
Stoßstangen und Armaturenbretter sind großflächige, dünnwandige Teile (1,8–2,5 mm dick), innere Rippen und Befestigungsvorsprünge können jedoch Dicken von 4–6 mm erreichen; Diese Ungleichheit führt leicht zu ungleichmäßigem Schrumpfen und Abweichungen im Montagespalt. Die Formen nutzen umlaufende, konforme Kühlkanäle mit spiralförmigen Kühlkernen, die in dickwandigen Vorsprüngen eingebettet sind. Symmetrische Kanalanordnungen links und rechts minimieren Temperaturunterschiede. Die Formtemperaturen werden je nach Zone präzise gesteuert: 55–65 °C für ASA-Außenteile; 70–80°C für ABS/PC-Innenteile; 80–90°C für Glasfaser-/Nylon-Chassisteile; und 35–45 °C für modifizierte PP-Innenteile. Höhere Formtemperaturen erhöhen die Kristallinität des Nylons und verbessern so die Ölbeständigkeit und Steifigkeit, während moderate Temperaturen für Außenteile die innere Formspannung reduzieren und so eine langfristige Beständigkeit gegen Rissbildung im Außenbereich gewährleisten.
**Optimierung der Entlüftung und des ausgewogenen Ausstoßes**
Bei großen Karosserieteilen sind lange Fließwege für die Schmelze erforderlich; An Schweißnähten und Ecken sind durchgehende, feine Entlüftungsschlitze (0,012–0,015 mm tief) eingearbeitet, wobei zusätzliche Entlüftungseinsätze an tiefen Rippenstellen angebracht sind, um eine schnelle Gasevakuierung während der Befüllung mit hoher Geschwindigkeit zu erleichtern und so Verbrennungen und eine Schwächung der Bindenähte zu verhindern. Bei großflächigen Armaturenbrettern und Stoßfängern kommt eine Kombination aus mehrpunktig ausbalancierten Auswerferblöcken und -stiften zum Einsatz, um eine gleichmäßige Auswurfkraft zu gewährleisten und Spannungsspuren („Weißfärbung“) und lokale Verformungen zu vermeiden; Schlanke Gitter und Kotflügel sind mit Hilfsauswurfmechanismen ausgestattet, um ein Entformen ohne Verbiegen zu gewährleisten. Standards für die Installation und Einrichtung von Formen
Große Formen für Stoßstangen und Instrumententafeln werden mit 800T–1600T-Spritzgussmaschinen kombiniert; Die Spannplatten müssen gleichmäßig festgezogen werden, um den hohen Einspritzkräften standzuhalten und ein großflächiges Öffnen der Form (Flansch) zu verhindern. Um eine ungehinderte Zirkulation zu gewährleisten, werden Strömungswächter an Kühlkreisläufen installiert; Der Hoch-/Niederdruck-Spannschutz ist so kalibriert, dass er eine automatische Formöffnung auslöst, wenn restlicher Anguss oder Fremdkörper erkannt werden, wodurch Schäden an teuren großen Formen verhindert werden. und Fässer werden vor der Herstellung flammhemmender oder glasfaserverstärkter Teile gründlich gereinigt, um Rückstände unverträglicher Materialien zu entfernen.
III. Wichtige Kontrollpunkte für den Spritzgussprozess
Gesamtprozessstrategie: Sanftes Befüllen mit geringer Scherung, abgestufter Haltedruck (zweistufig) und ausreichende, ausgewogene Kühlung, um innere Spannungen zu minimieren und die Schlagfestigkeit und Witterungsbeständigkeit bei niedrigen Temperaturen zu verbessern.
Zonenweise Kontrolle der Fasstemperatur
ASA-Außenteile: 180–210°C; Die Düsentemperatur darf 215 °C nicht überschreiten (übermäßige Hitze führt zur Zersetzung des UV-Stabilisators und anschließender Vergilbung).
ABS/PC-Innenteile: 190–250 °C; Überschreiten Sie unbedingt nicht die Temperatur von 260 °C (bei hohen Temperaturen werden flüchtige Gase freigesetzt, wodurch die Geruchsbelästigung im Innenraum die Grenzwerte überschreitet).
PA6+30GF-Chassisteile: 230–260°C; Temperaturen über 270 °C führen zur Zersetzung des Nylons und zu einem erheblichen Festigkeitsverlust.
Transparente PC-Lampenabdeckungen: 270–300 °C; Zu niedrige Temperaturen führen zu schlechtem Fließverhalten und schlechten Schweißnähten.
Stufenweiser Abfüllprozess mit variabler Geschwindigkeit
Für Teile mit langem Durchfluss wie Stoßfänger und Instrumententafeln wird ein dreistufiges variables Geschwindigkeitsprofil verwendet: langsame Pufferung am Anguss, mittlere bis hohe Füllgeschwindigkeit für den Hauptkörper und reduzierte Geschwindigkeit an der Schweißstelle im distalen Hohlraum, um durch molekulare Scherung verursachte innere Spannungen zu minimieren. Glasfaserverstärkte Fahrwerksteile werden während des gesamten Zyklus mit mittleren bis niedrigen Geschwindigkeiten gefüllt, um „Faserschwimmfehler“ zu vermeiden und eine gleichmäßige Oberfläche sicherzustellen. Der Einspritzdruck wird auf 90–130 bar eingestellt; Unzureichender Druck führt zu schwachen Schweißnähten, die bei Fahrzeugkollisionen zum Bruch neigen, während übermäßiger Druck starke Grate und die Anhäufung innerer Spannungen verursacht, die bei Temperaturwechsel zu Rissen führen.
Zweistufig abgestufter Haltedruck
Kristalline Materialien wie PP und PA6 weisen eine hohe Schrumpfung auf; Daher ist ein zweistufiges Nachdruckprofil (Anfangs- und Sekundärstufe) erforderlich, um eine ausreichende Materialkompensation sicherzustellen. Die Haltezeiten sind für dünnwandige Außenverkleidungen auf 6–10 Sekunden und für dickwandige Gehäusemontagehalterungen auf 15–22 Sekunden eingestellt, um Kühlschwund auszugleichen und Einfallstellen auf der Oberfläche zu beseitigen. Die Haltephase läuft gleichzeitig mit der Materialansammlung ab, um den Formzyklus zu verkürzen.
Spezifikationen für Kühlung und Teileentfernung
Die Abkühlzeiten basieren auf einer Rate von 3–5 Sekunden pro 1 mm Wandstärke; Beispielsweise erfordert eine 2-mm-Stoßfängerschale eine Abkühlzeit von 10–14 Sekunden. Eine unzureichende Kühlung beeinträchtigt die Dimensionsstabilität; Teile können nach dem Fahrzeugeinbau einer anhaltenden Schrumpfung und Verformung unterliegen, was zu größeren Montagespalten führen kann. Das Öffnen und Auswerfen der Form erfolgt bei niedrigen, gleichmäßigen Geschwindigkeiten, und die Teile werden durch servoangetriebene Roboterarme auf der automatisierten Linie entnommen. Der manuelle Kontakt mit Außenteilen ist strengstens untersagt, um zu verhindern, dass Öle oder Fette die Haftung nachfolgender Beschichtungen oder Beläge beeinträchtigen. Nach dem Ausbau müssen die Teile flach auf dafür vorgesehene Vorrichtungen gelegt werden; Das Stapeln oder Komprimieren heißer Kunststoffteile ist verboten.
Wir sind ein Hersteller von Kunststoff-Formteilen für Autos und bieten hochwertige Kunststoff-Formteile für Autos an. Solange Sie Produkte zum Formen von Kunststoffteilen für Autos individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

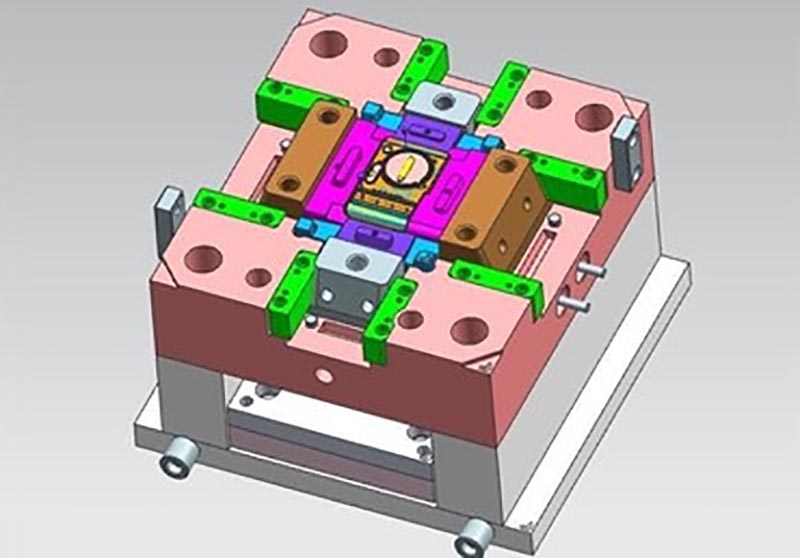
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen von Autoteilen aus Kunststoff, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.