Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Kunststoff-Ersatzteilkastenformteil
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
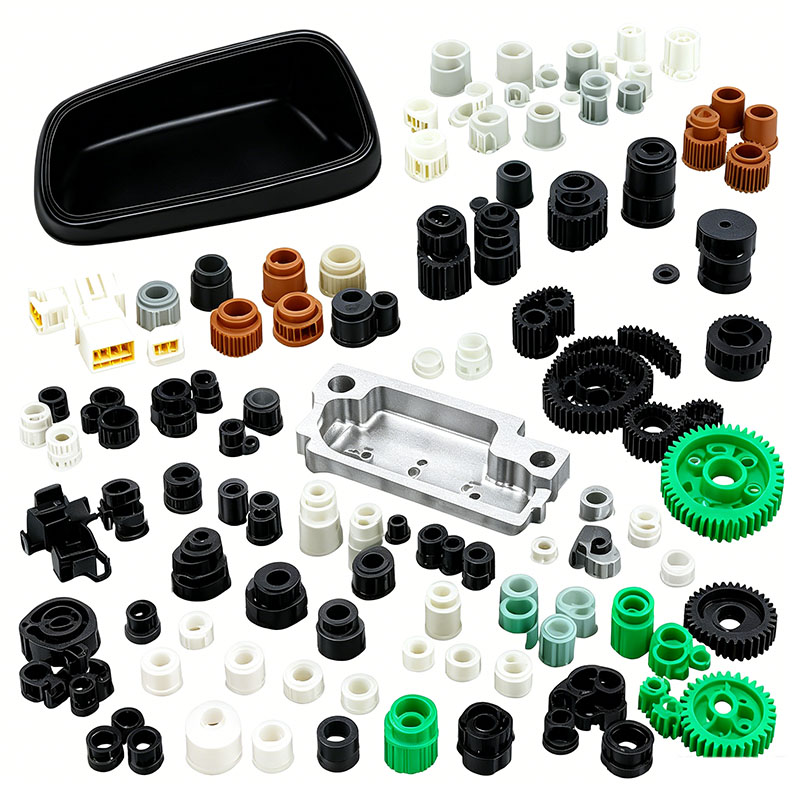
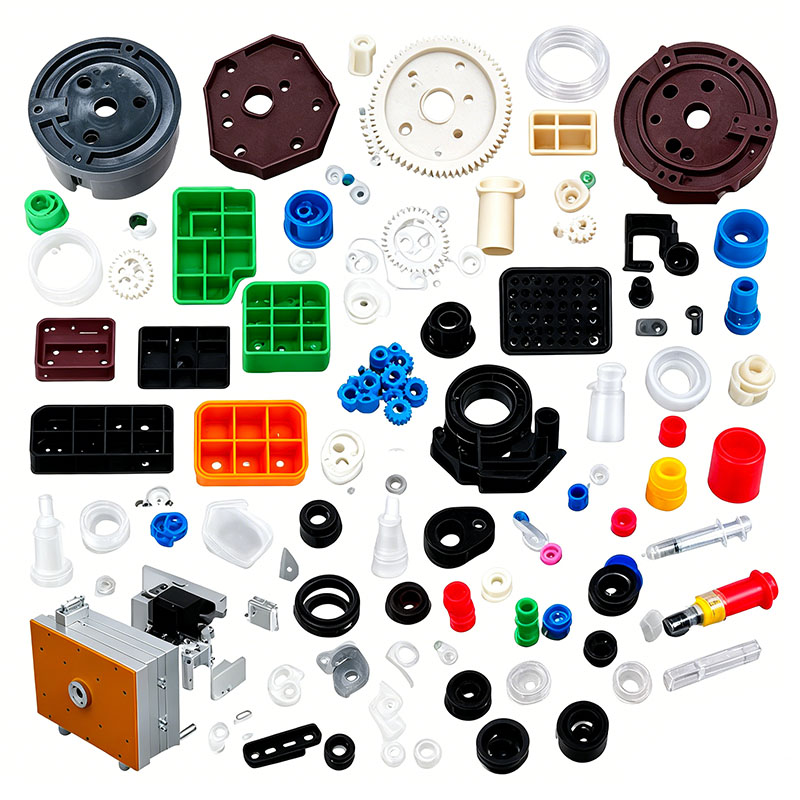
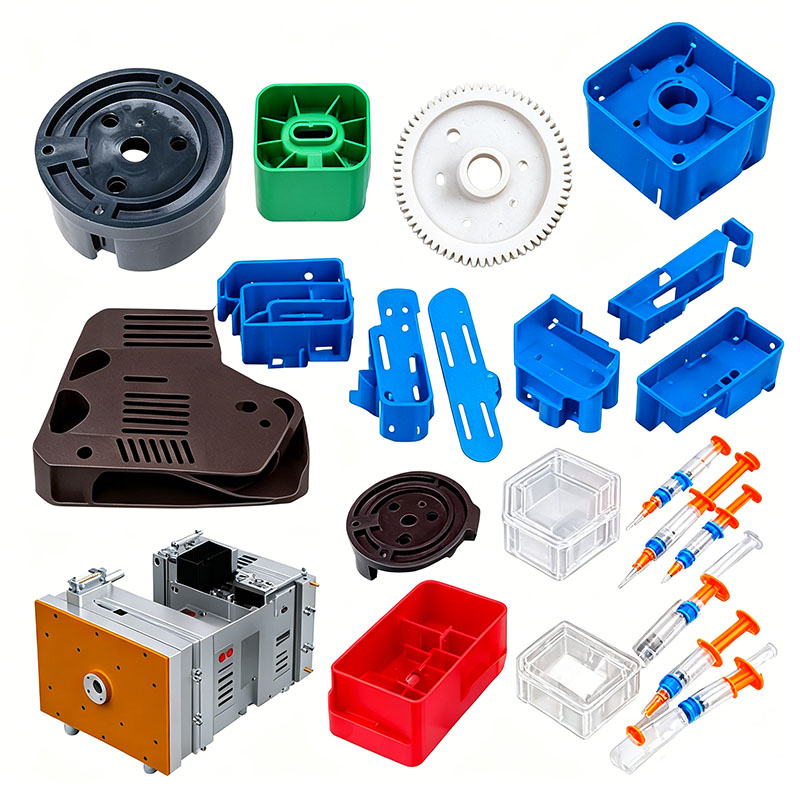
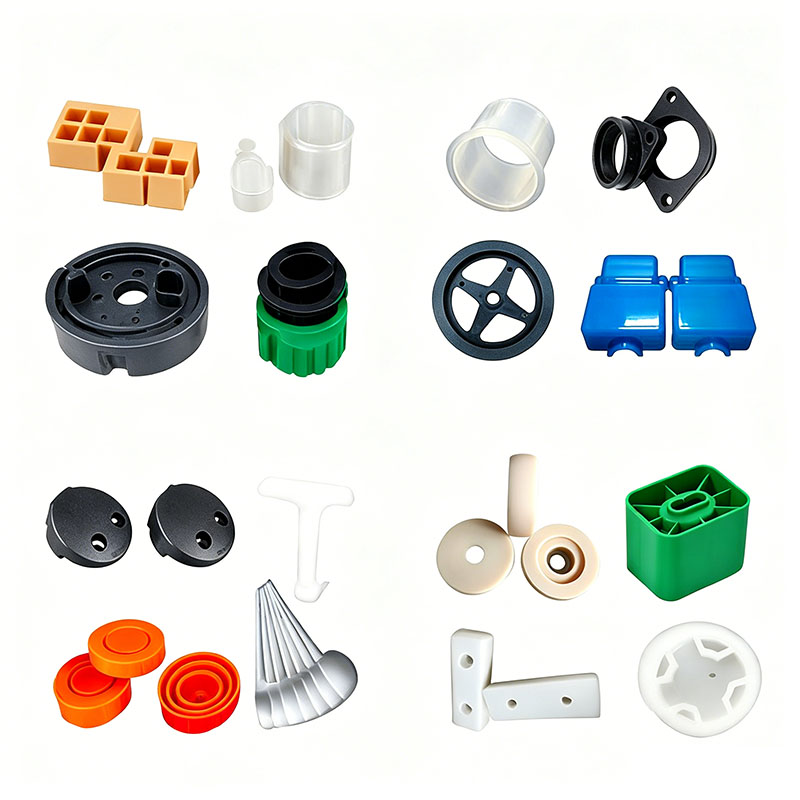
Kunststoff-Ersatzteilkastenformteil
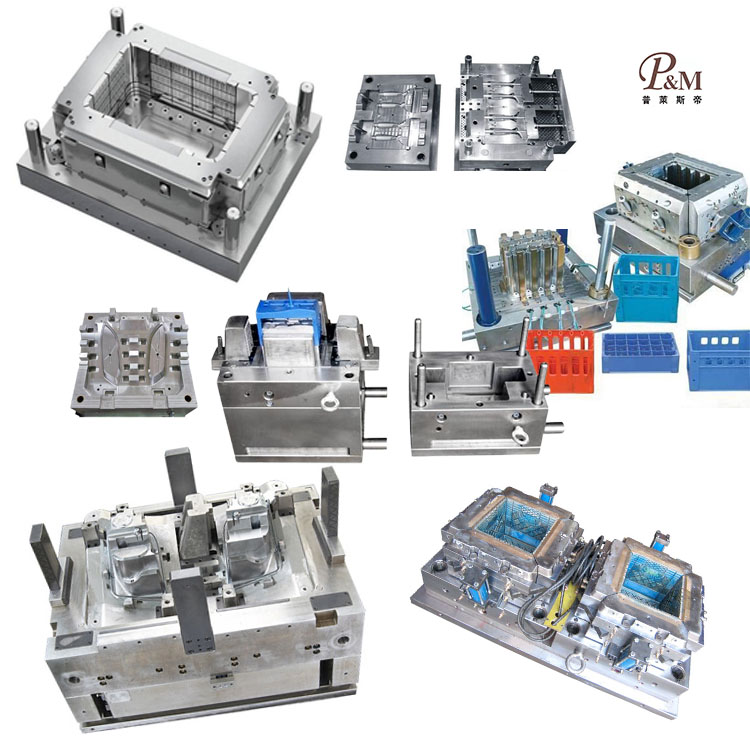
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenherstellungstechnologie und kann das Formen von Kunststoff-Ersatzteilkästen individuell anpassen. Wir bieten professionelle, maßgeschneiderte Kunststoff-Ersatzteil-Box-Formteile an und sind ein professioneller Hersteller von Kunststoff-Ersatzteil-Box-Formteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung von Kunststoff-Ersatzteilkästen kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen von Kunststoff-Ersatzteilkästen, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere langjährige Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte Kunststoff-Ersatzteil-Boxformprodukte anbieten, die ihren spezifischen Anforderungen entsprechen. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für Kunststoff-Ersatzteil-Kastenformprodukte können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
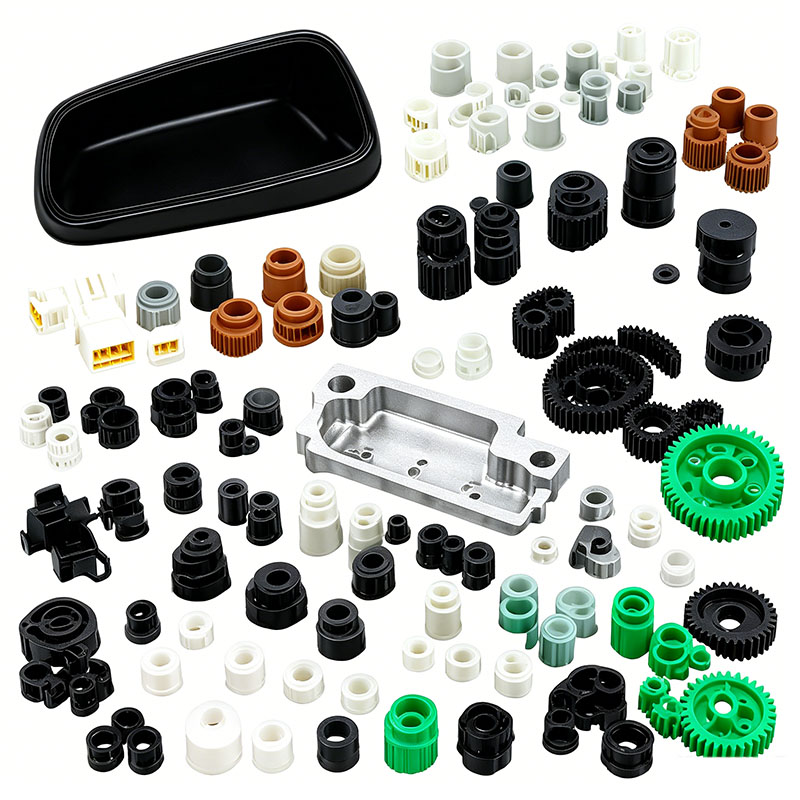
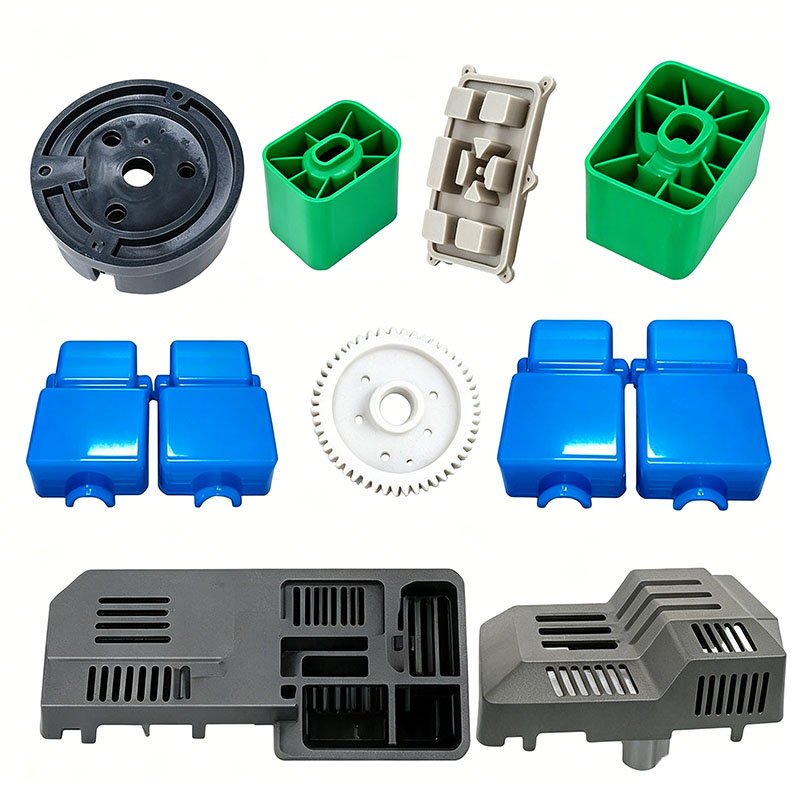
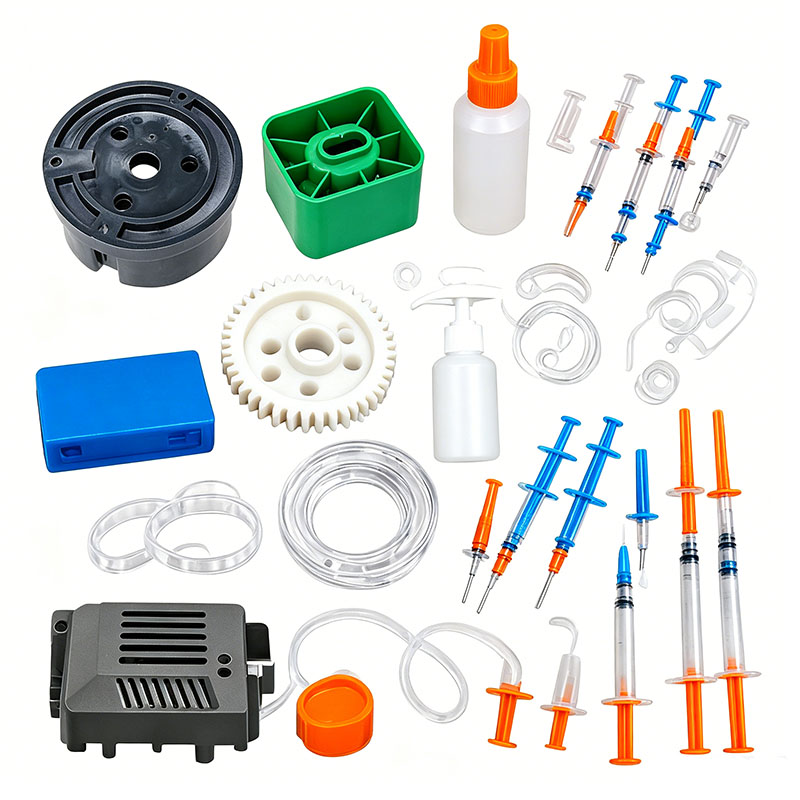
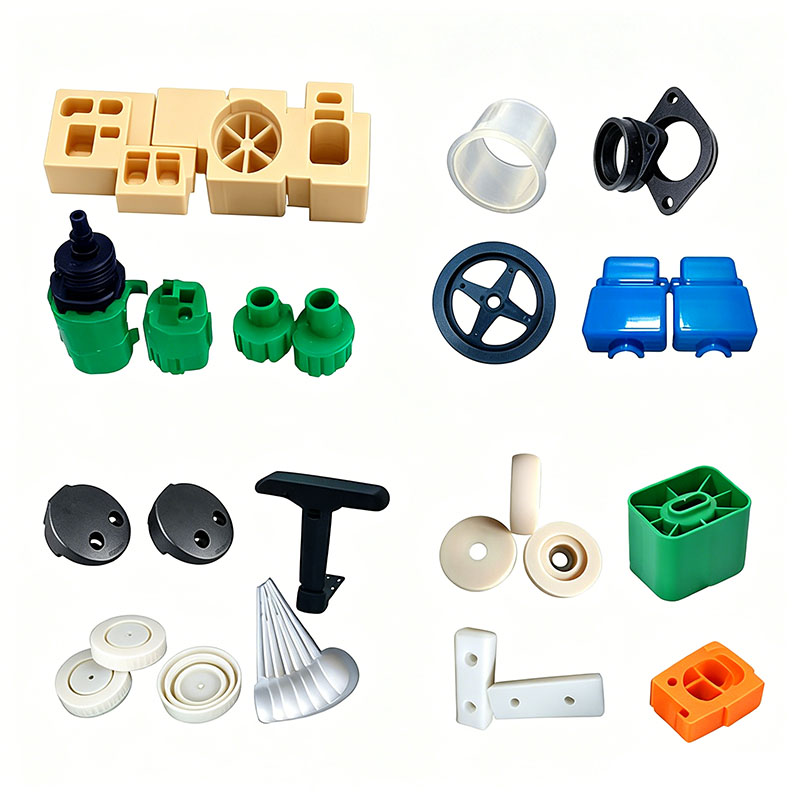
Kunststoff-Ersatzteilbehälter werden häufig in Autowerkstätten, Fabriklagern, Hardware-Lagerbereichen und zur Lagerung von Ausrüstungskomponenten verwendet. Sie bestehen aus verschiedenen Teilen, darunter dem Hauptgehäuse des Behälters, dem Deckel, den innen unterteilten Schubladen, Schnappverschlüssen, Griffen, Stützfüßen und Trennwänden. Diese Produkte werden häufig zur Lagerung schwerer Gegenstände wie Metallschrauben, Lager und mechanischer Teile verwendet und sind ständigen statischen Belastungen, Stößen durch häufige Handhabung und rauen Werkstattumgebungen ausgesetzt – einschließlich der Einwirkung von Maschinenöl, Schneidflüssigkeiten, Staub und erheblichen täglichen Temperaturschwankungen. Daher erfordern die Kunststoffkomponenten eine hohe Steifigkeit, Dimensionsstabilität (geringe Schrumpfung/kein Verziehen), Beständigkeit gegen Ölkorrosion und Stürze sowie langlebige Schnappverschlüsse, die nach mehrmaligem Öffnen und Schließen nicht brechen. Zu den gängigen Materialien gehören mit Talk gefülltes modifiziertes PP, schlagfestes ABS und verstärktes HIPS. Formprozesse konzentrieren sich auf vier Schlüsselmetriken: Kontrolle von Schrumpfung und Verzug, Gewährleistung der Tragfähigkeit, Wahrung der Dimensionsaustauschbarkeit für die Massenproduktion und Gewährleistung der Ölbeständigkeit bei minimaler Materialauslaugung. Wichtige Formungspunkte werden systematisch in den Bereichen Rohmaterialvorbehandlung, Formdesign, Spritzgussparameter, Nachbearbeitung und Fehlervermeidung verwaltet.
I. Wichtige Punkte für die Materialauswahl und Vorbehandlung
Materialabstimmung und Mahlgutmanagement
Die Hauptgehäuse des Behälters, die unterteilten Schubladen und die Trennwände bestehen aus mit Talkum gefülltem PP; Der Talkfüller reduziert effektiv die Formschrumpfung, erhöht die Steifigkeit und Tragfähigkeit und bietet Ölbeständigkeit und niedrige Kosten. Deckel, freiliegende Griffe und Etikettenfelder bestehen aus ABS, das aufgrund seines hohen Oberflächenglanzes und seiner Robustheit ausgewählt wurde, was das Siebdrucken von Teilenummern erleichtert. Lasttragende Schnappverschlüsse und Verriegelungsmechanismen nutzen hochschlagfestes HIPS, das eine hohe Härte und Ermüdungsbeständigkeit bietet und sicherstellt, dass sie beim wiederholten Öffnen und Schließen nicht so leicht brechen.
Für die Materialwiederverwendung gelten strenge Grenzwerte: Das Einmischen von recyceltem Schrott in tragende Strukturbauteile (z. B. Behälterkörper und Schubladen) ist strengstens untersagt, da wiederholtes Nachmahlen zu einem molekularen Abbau führt, wodurch die Teile unter Belastung anfällig für Verformungen oder Risse werden. Bei ABS-Kosmetikteilen ist der Anteil der zugesetzten Läufer (Mahlgut) auf 10 % begrenzt; Das Material muss zerkleinert und gesiebt werden, um große, grobe Partikel zu entfernen und so eine ungleichmäßige Füllung zu verhindern, die zu Farbabweichungen oder lokalen Strukturschwächen führen könnte. Fügen Sie beim Mischen von Materialien ölbeständige, migrationsarme Formtrennmittel und antistatische Masterbatches hinzu, um das Ausschwitzen von Oberflächenöl und die Anziehung von Metallstaub zu verhindern. Halten Sie das gefüllte PP während des Mischens und der Lagerung getrennt von ABS und HIPS. Vermeiden Sie unbedingt Kreuzkontaminationen, die zu Delaminierung und Versprödung der Formteile führen können.
Mischbetriebsstandards
Verwenden Sie einen vertikalen Mixer mit niedriger Geschwindigkeit und 280–320 U/min für 6–10 Minuten. Verwenden Sie für mit Talkum gefülltes PP kein Hochgeschwindigkeitsmischen; Hochgeschwindigkeitsreibung führt zur Agglomeration des Pulvers, was zu weißen Flecken auf der Oberfläche, Fleckenbildung und inkonsistenter lokaler Steifigkeit führt. Verschließen Sie den Materialbehälter nach dem Mischen, um die Rohstoffe vor Werkstattölnebel und Staubverunreinigungen zu schützen und so schwarze Flecken und Defekte beim Formen zu vermeiden.
Trocknungs- und Entfeuchtungsnormen
ABS ist stark hygroskopisch; Wenn es vor dem Formen nicht gründlich getrocknet wird, entstehen „Silberstreifen“ und innere Hohlräume. Hohlräume in tragenden Bereichen verringern die Schlagfestigkeit erheblich. Zu den Standardtrocknungsbedingungen gehört eine Heißlufttrocknung bei 80 °C für 3–4 Stunden, wobei der Feuchtigkeitsgehalt unter 0,04 % gehalten wird. Gefülltes PP und HIPS weisen eine äußerst geringe Wasseraufnahme auf und erfordern im Allgemeinen keine Trocknung in normalen Werkstattumgebungen. Während der feuchten „Pflaumenregen“-Saison in südlichen Regionen ist jedoch eine einstündige Trocknung bei 60 °C erforderlich, um Oberflächenfeuchtigkeit zu entfernen. Transportieren Sie getrocknete Rohstoffe über einen versiegelten Trichter zur Maschine, um eine erneute Aufnahme von Luftfeuchtigkeit zu verhindern.
II. Wichtige Punkte für den Formenbau und die Maschineneinrichtung
Ersatzteilboxen sind in der Regel dünnwandige Schalen mit einem hohen Verhältnis von Länge zu Breite. Während die Hauptwandstärke 1,8–2,2 mm beträgt, können Innenrippen und Befestigungsvorsprünge 4–5 mm erreichen. Durch diese erhebliche Dickenschwankung neigen die Teile zu ungleichmäßigem Schrumpfen und einseitigem Verziehen; Daher muss bei der Formkonstruktion eine symmetrische Kühlung, ein ausgewogener Auswurf und eine ausreichende Entlüftung im Vordergrund stehen. **Auswahl von Formenstahl**
Für den kosmetischen Hohlraum des ABS-Deckels wird vorgehärteter Hochglanzstahl 718H ausgewählt, um nach dem Polieren eine glatte, gleichmäßige Oberfläche und eine zuverlässige Haftung des Siebdrucktextes zu gewährleisten. Der Hohlraum für den mit Talkum gefüllten PP-Körper wird einer Nitrierbehandlung unterzogen, um dem langfristigen abrasiven Verschleiß durch das Füllstoffpulver standzuhalten und so die Lebensdauer der Form zu verlängern. Für kleine Komponenten wie Druckknöpfe und Riegel wird verschleißfester P20-Stahl verwendet, um einen strukturellen Zusammenbruch oder eine Verformung bei der Massenproduktion zu verhindern. Alle Innenecken der Kunststoffteile sind mit abgerundeten Ecken (R-Kehlen) versehen, um Spannungskonzentrationen zu vermeiden und so Risse bei starker Belastung oder Stößen durch Stürze zu verhindern.
**Ausgewogenes Kühlsystem (Anti-Warping-Kern)**
Angesichts des erheblichen Unterschieds zwischen Länge und Breite des Körpers verwendet die Form einen symmetrischen, konformen Kühlkreislauf, der beide Seiten umschließt und eine identische Anordnung der langen und kurzen Kanten gewährleistet. In den dickwandigen Stützpfeilern an der Unterseite sind spiralförmige Kühlkerne installiert, um Temperaturunterschiede zwischen dicken und dünnen Abschnitten zu minimieren und eine gleichmäßige Kühlung zu ermöglichen. Die Formtemperaturen werden zonenweise gesteuert: 50–60 °C für die ABS-Kosmetikteile und 30–45 °C für den gefüllten PP-Körper. Zu hohe PP-Formtemperaturen verstärken die Kristallisationsschrumpfung, was zu Untermaßen und ungleichmäßigen Lücken beim Stapeln mehrerer Einheiten führt; Umgekehrt hinterlassen zu niedrige Temperaturen erhebliche innere Eigenspannungen, die während der Lagerung zu anhaltenden Verwerfungen und Verformungen führen.
**Optimierte Entlüftung und ausgewogener Auswurf**
Das lange Körperdesign führt zu einem verlängerten Schmelzeflusspfad, wodurch die Schweißnaht am anderen Ende des Hohlraums anfällig für Gaseinschlüsse und Verbrennungen ist; Folglich werden entlang der Längskanten der Trennfuge durchgehende, feine Entlüftungskanäle (0,012 mm tief) geschnitten. Der dicht gerippte Boden nutzt eine mehrpunktige, symmetrische Anordnung von Auswerferstiften und flachen Auswerfern, um eine gleichmäßige Auswurfkraft zu gewährleisten; Ein unausgeglichener Auswurf könnte dazu führen, dass sich der Körper beim Entformen auf einer Seite nach oben verzieht, was zu einer schlechten Deckeldichtung oder einem Festklemmen während des Schubladenbetriebs führt. Für schlanke Trennwände werden zusätzliche Auswerferblöcke hinzugefügt, um ein Durchschlagen oder ein Weißwerden der Oberfläche zu verhindern.
**Spezifikationen für die Forminstallation**
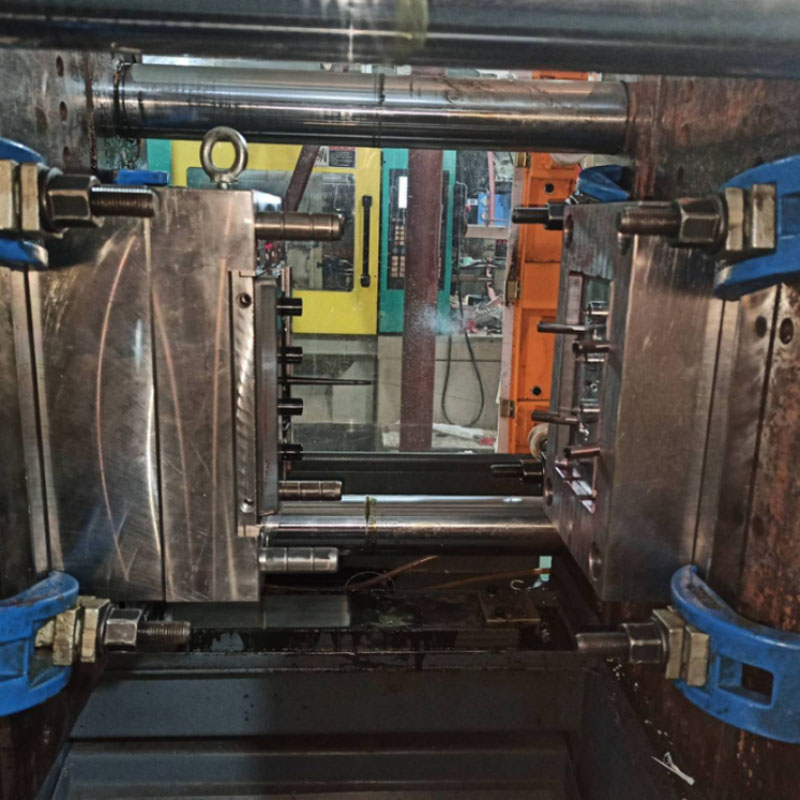
Die große Teilebehälterform ist für die Verwendung mit Spritzgießmaschinen der Größen 450T–750T konzipiert; Nach dem Anheben müssen die Klemmplatten gleichmäßig festgezogen werden, um starke Grate durch Hochdruckeinspritzung zu vermeiden. Installieren Sie Durchflussdetektoren in den Wasserkreisläufen, um eine reibungslose Zirkulation zu gewährleisten. Kalibrieren Sie den Niederdruck-Formschutz, um das automatische Öffnen der Form auszulösen, wenn Restkanäle oder Fremdkörper an der Trennfuge erkannt werden, und verhindern Sie so Schäden an der Kavität. und führen Sie umfassende Dichtheitsprüfungen an Wasseranschlüssen durch, um Feuchtigkeitsverunreinigungen in der Schmelze zu beseitigen, die Blasenfehler verursachen.
III. Wichtige Kontrollpunkte für den Spritzgussprozess
Die Gesamtprozessstrategie umfasst eine stufenweise Befüllung mit geringer Scherung, einen zweistufigen Haltedruck und eine angemessene, ausgewogene Kühlung, um Schrumpfung und Verformung zu minimieren und so Dimensionskonsistenz und stabile Tragfähigkeit über Chargen hinweg sicherzustellen.
Präzise Zonentemperaturregelung für das Fass
ABS-Kastendeckelplatte: Einzugszone 160–170°C, Mittelzone 180–190°C, Düse 195–205°C; Die Temperaturen dürfen 210 °C nicht überschreiten, da übermäßige Hitze die Materialzähigkeit verringert und das Teil bei Stößen mit schweren Gegenständen anfällig für Risse wird.
Talkumgefüllter PP-Kastenkörper: Gesamtbereich 190–220 °C, Düse 210 °C; Zu hohe Temperaturen können zur Migration des Füllstoffs führen, was zu weißen Flecken oder Ausblühen der Oberfläche (Zuckerguss) führt.
HIPS-Snap-Fit-Zubehör: 185–210 °C; Zu niedrige Temperaturen führen zu schlechtem Fließverhalten und kurzen Schüssen, während zu hohe Temperaturen das Produkt spröde machen und beim wiederholten Öffnen und Schließen zum Bruch neigen.
Stufenweiser Abfüllprozess mit variabler Geschwindigkeit
Lange Kastenkörper nutzen einen dreistufigen Füllprozess mit variabler Geschwindigkeit: langsame Pufferung im Anschnittbereich, mittlere bis hohe Füllgeschwindigkeit für den mittleren Abschnitt des Hohlraums und reduzierte Geschwindigkeit an der distalen Schweißlinie, um durch molekulare Scherung verursachte innere Spannungen zu minimieren. Der Einspritzdruck wird auf 80–110 bar eingestellt; Unzureichender Druck führt zu schwachen Schweißnähten am anderen Ende, wodurch die Box unter Last anfällig für Ausfälle wird, während übermäßiger Druck zu verstärkten Graten und der Anhäufung innerer Spannungen führt, was zu kontinuierlichem Verziehen während der Langzeitlagerung führt.
Zweistufiger Nachdruck
PP ist ein teilkristalliner Kunststoff mit hoher Formschrumpfung; Daher ist ein zweistufiges Nachdruckprofil unerlässlich. Die erste Stufe vervollständigt das Füllen der Hohlräume, während die zweite Stufe die Kühlschrumpfung ausgleicht und Einfallstellen oder Vertiefungen an den Seitenwänden und am Boden der Schachtel beseitigt. Die Haltezeit beträgt bei dünnwandigen Deckeln 6–10 Sekunden und bei dickwandigen, tragfähigen Körpern 15–20 Sekunden; Die Materialansammlung für den nächsten Formzyklus erfolgt gleichzeitig während der Haltephase, wodurch der Formpresszyklus verkürzt und die Effizienz der Massenproduktion gesteigert wird.
Kühlungs- und Teileentfernungsprotokolle
Die Abkühlzeit wird mit 3–4 Sekunden pro 1 mm Wandstärke berechnet; Standardkörper mit 2 mm erfordern eine Abkühlzeit von 9–12 Sekunden. Teile, die nicht ausreichend gekühlt sind, können beim Entformen flach erscheinen, können jedoch nach 24 Stunden irreversible Schrumpfung und Verformung erfahren, was zu übermäßigen Lücken beim Schließen des Deckels oder dazu führen kann, dass die Schublade während des Betriebs festklebt oder blockiert. Das Öffnen und Auswerfen der Form muss mit einer konstant niedrigen und gleichmäßigen Geschwindigkeit erfolgen. Automatisierte Produktionslinien nutzen Roboterarme zur Teileentnahme; Teile müssen unmittelbar nach der Entnahme flach auf einen ebenen Aufspanntisch gelegt werden. Das Stapeln oder Zusammendrücken von heißen Kunststoffteilen ist strengstens untersagt, um dauerhafte Verformungen zu verhindern.
Wir sind ein Hersteller von Kunststoff-Ersatzteil-Kastenformen und bieten hochwertige Kunststoff-Ersatzteil-Kastenformen an. Solange Sie Kunststoff-Ersatzteil-Boxformprodukte individuell anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

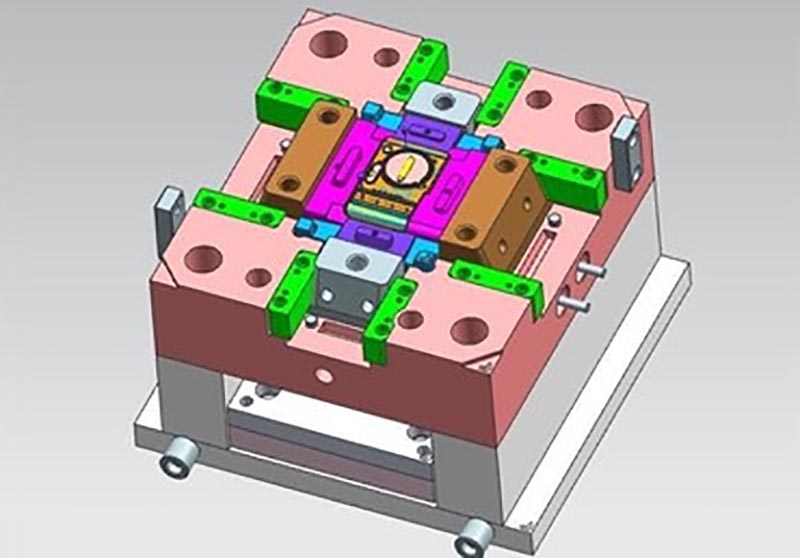
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formteil für Kunststoff-Ersatzteilkästen, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.