Heim
>
Produkt > Kernanpassungsdienst > Benutzerdefinierte Form > Formen kleiner Kunststoffformteile
Produkt
- Kernanpassungsdienst
- Gesundheitspflege
- Elektronische Geräte und Instrumente
- Formen für Mutter- und Kinderbedarf
- Freizeitsport
- Einrichtungskunst
- Autozubehör
- Transport und Lagerung
- Beleuchtungskörper
- Baumaschinen
- Verpackungsprodukt
- Bildungs- und Laboratorien
- Bekleidungsgepäckzubehör
- Pflege- und Reinigungsprodukte
- Land- und Forstwirtschaft
- Mechanische Ausrüstung
- Heimtierbedarf
- Geschirr
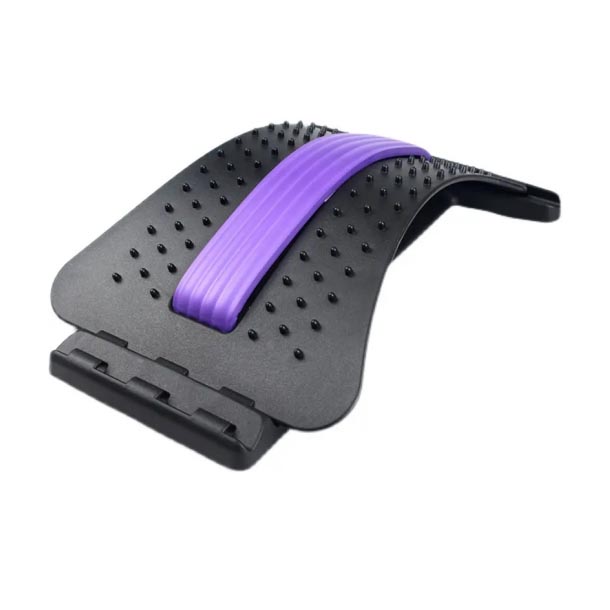
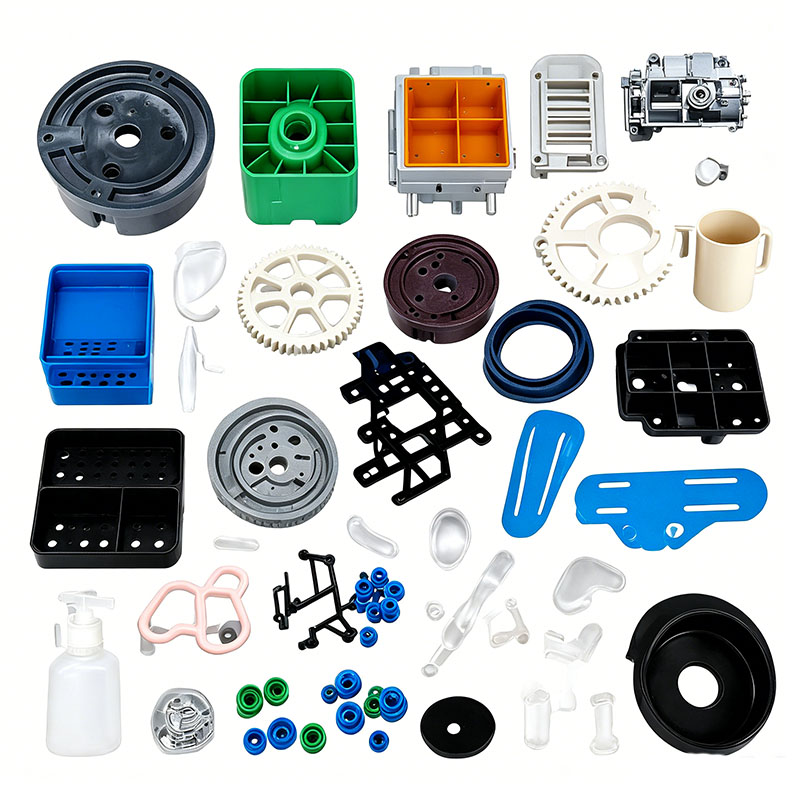
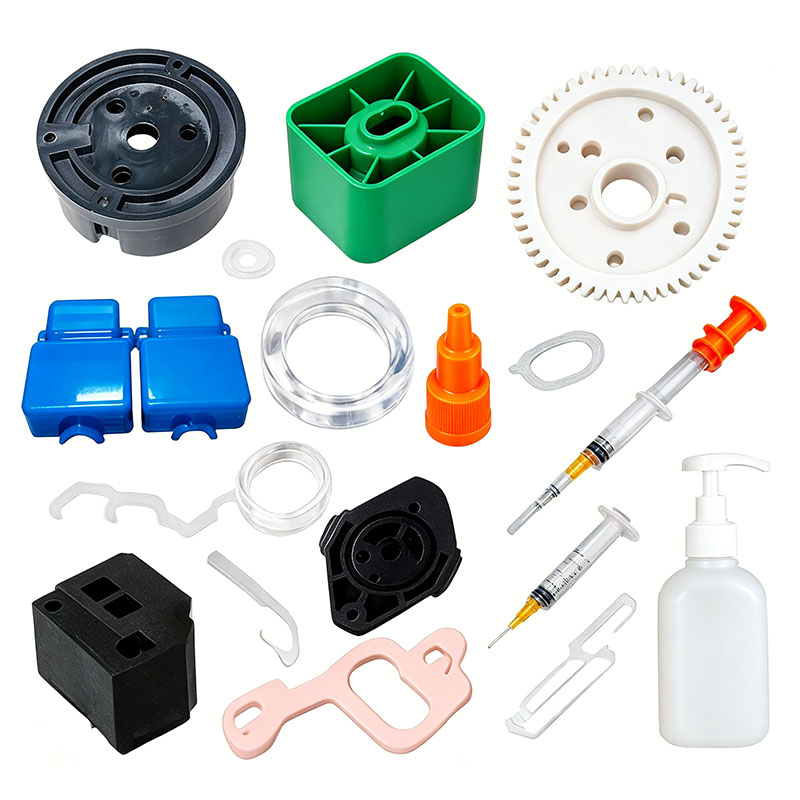
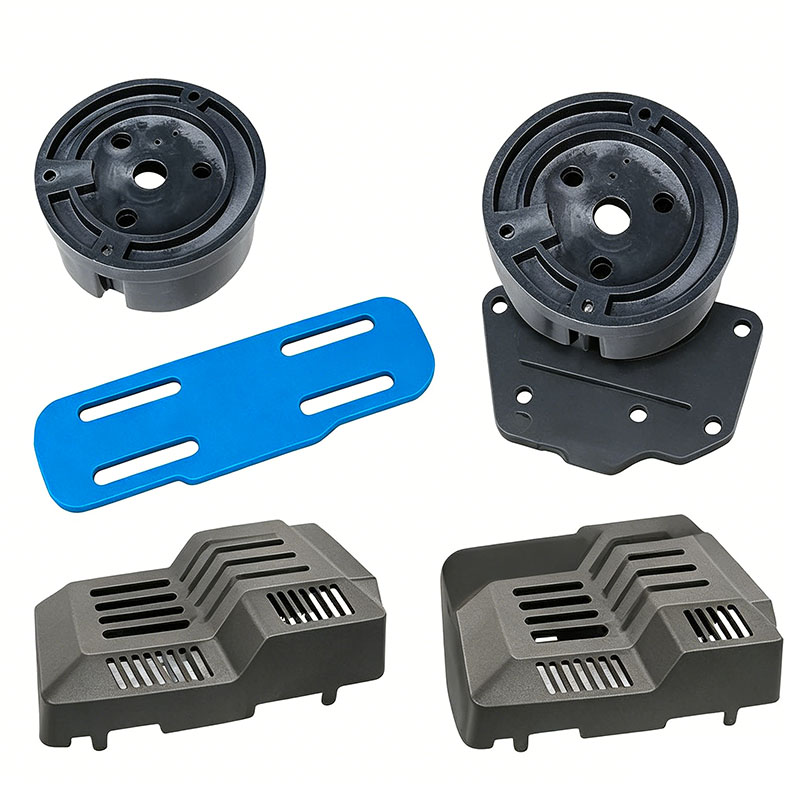
Formen kleiner Kunststoffformteile
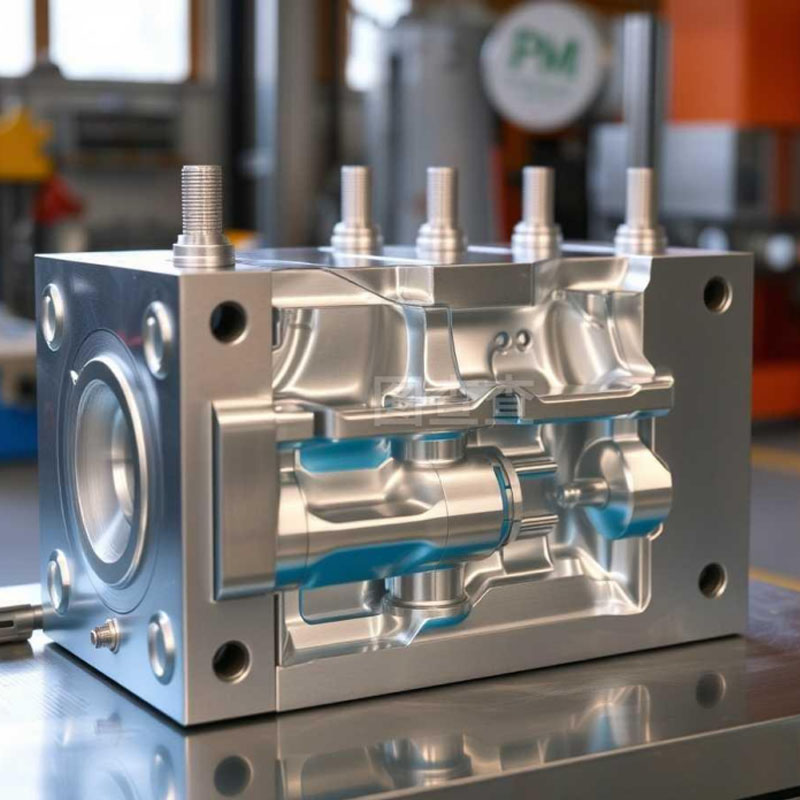
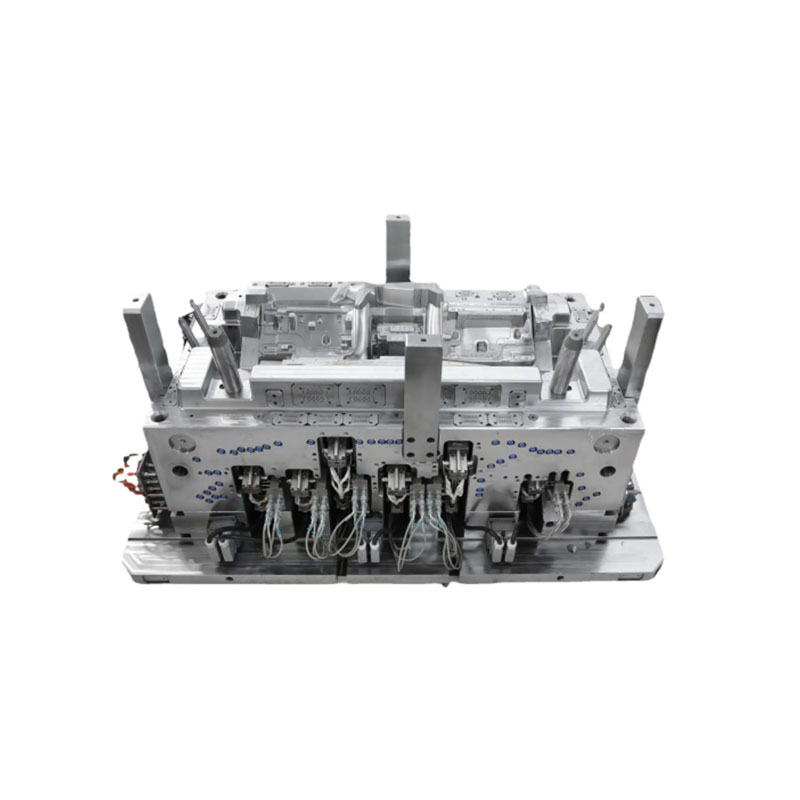
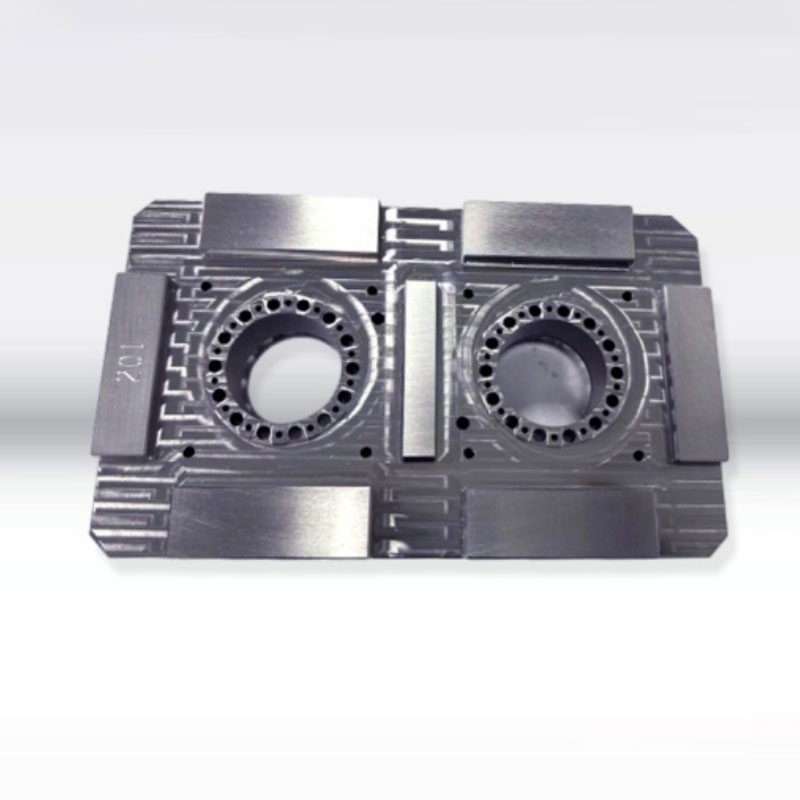
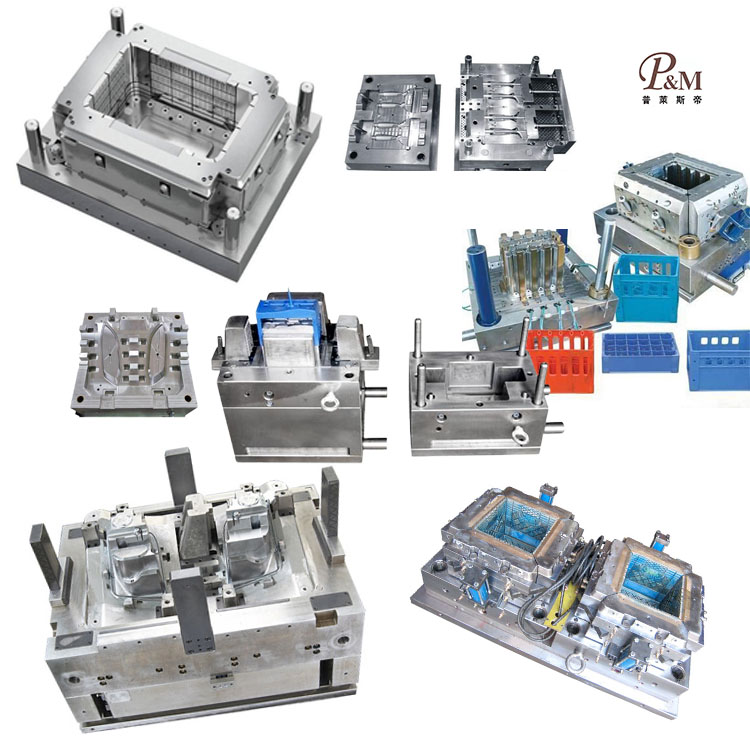
Ningbo (P&M) Plastic Metal Products Co., Ltd. verfügt über 17 Jahre Erfahrung in der Formenherstellungstechnologie und kann das Formen kleiner Kunststoffformteile individuell anpassen. Wir bieten professionelle, maßgeschneiderte kleine Kunststoff-Formteil-Formteile an und sind ein professioneller Hersteller von kleinen Kunststoff-Formteilen. Wir verfügen über ausreichende Erfahrung in der Auswahl von Produktrohstoffen und Formmaterialien. Bei der kundenspezifischen Anpassung kleiner Kunststoffformteile kann unser Werk einen Service aus einer Hand bieten. Wir verfügen über Design- und Produktionskapazitäten im Zusammenhang mit dem Formen kleiner Kunststoffformteile, wie zum Beispiel: CAD-Design, Formenbau, Spritzguss, Herstellung von Kunststoffprodukten, Montage und andere Technologien.
Anfrage absenden
Produktbeschreibung
Darüber hinaus hat unser Unternehmen Kooperationsbeziehungen mit Kunststoffrohstofflieferanten, Druckherstellern usw. aufgebaut, um die Rohstoffversorgung und Druckqualität sicherzustellen. Durch unsere reiche Erfahrung und perfekte Lieferkette kann unser Unternehmen seinen Kunden hochwertige, maßgeschneiderte kleine Kunststoffformteile für ihre spezifischen Anforderungen anbieten. Gleichzeitig verfügen wir über 10 Jahre professionelle Erfahrung im Außenhandelsservice, verstehen den Außenhandelsprozess und können unsere Kunden besser bedienen. Für kleine Kunststoffformteile können wir entsprechende Kunststoffteile herstellen, was hauptsächlich durch Spritzgussformen erfolgt.
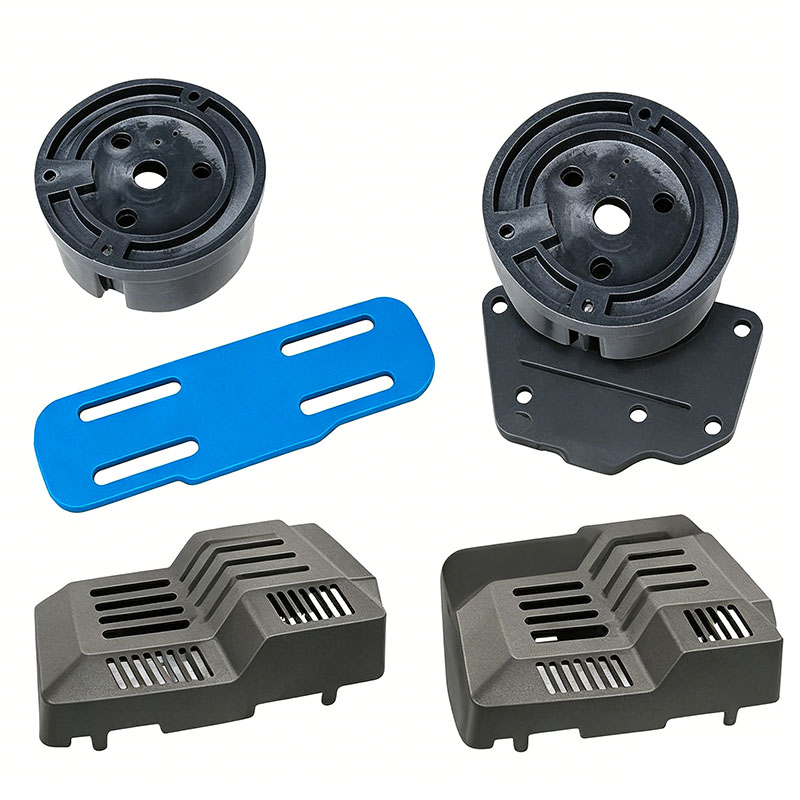
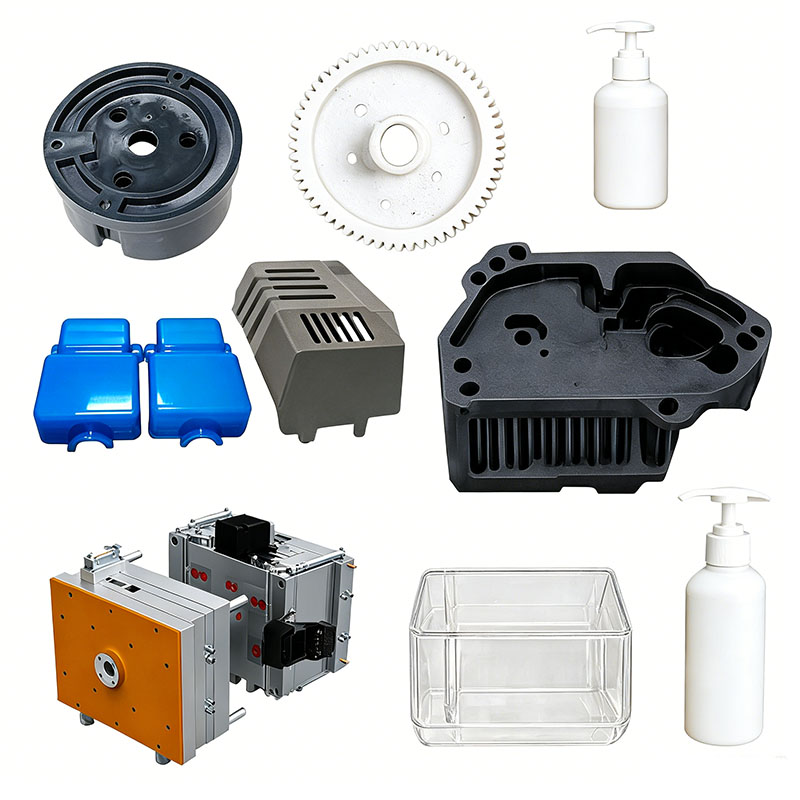
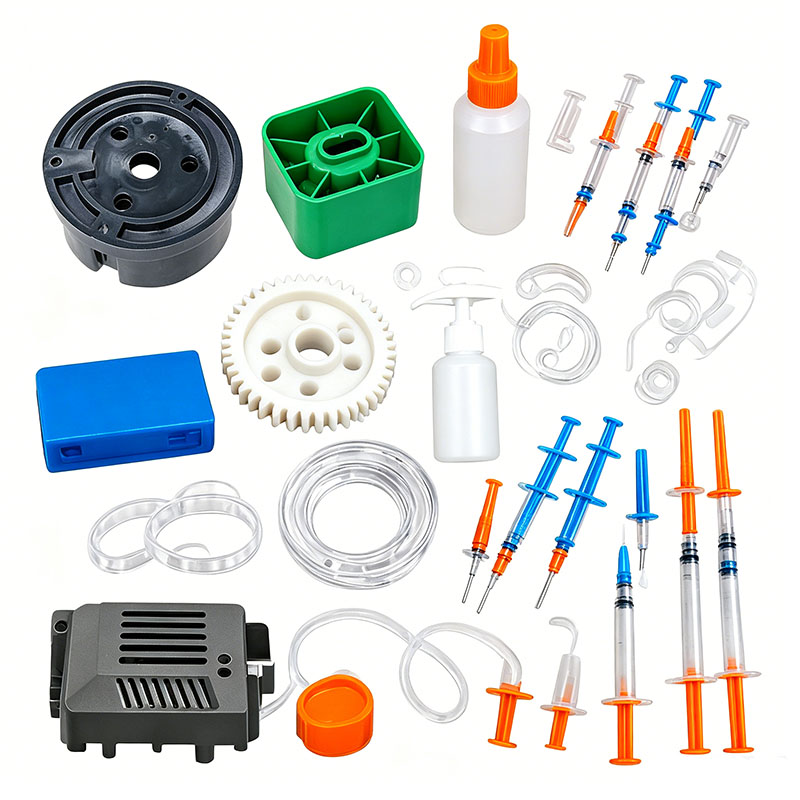
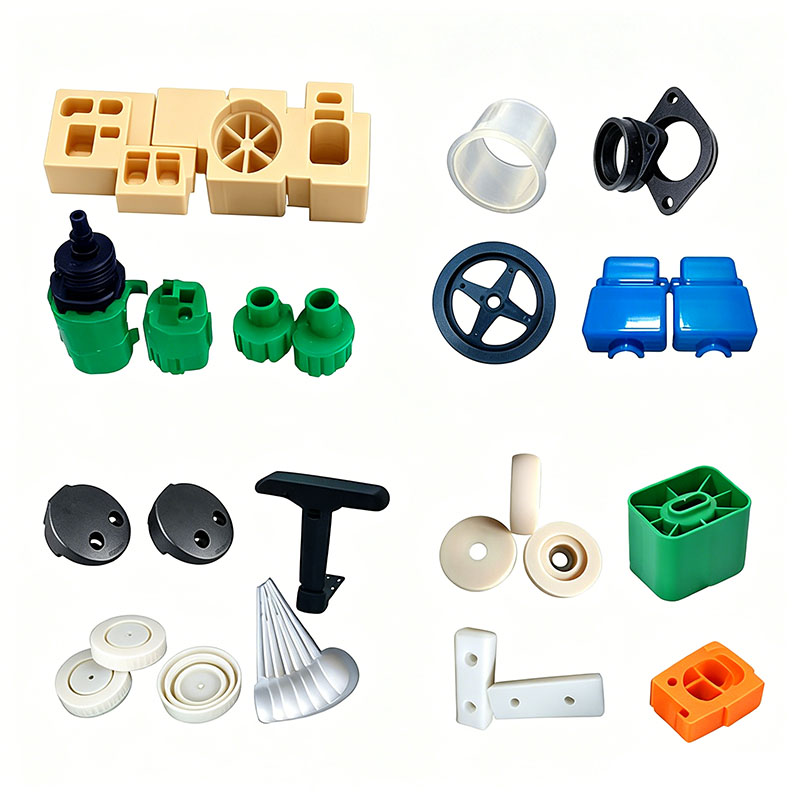
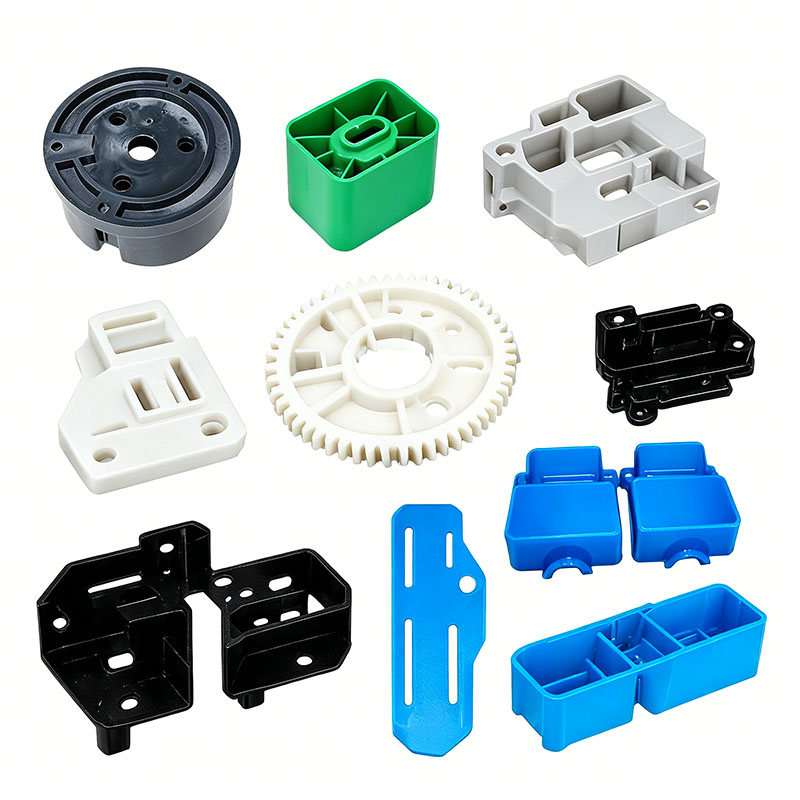
Bei kleinen Spritzgussteilen handelt es sich im Allgemeinen um leichte, kompakte Kunststoffbauteile mit Wandstärken von 1–2,5 mm, die typischerweise mit Mehrkavitätenwerkzeugen (8, 16, 32 oder mehr Kavitäten) hergestellt werden. Beispiele hierfür sind elektronische Anschlussklemmen, Schnappverbindungen, Dichtungen, Zahnräder, Schaltersockel, Kabelbaumhülsen, Kleingerätehalterungen, Metall-Kunststoff-Buchsen, Spielzeugkomponenten und Geräteverschlussstopfen. Diese Teile zeichnen sich durch kurze Fließwege der Schmelze, hohe Füllgeschwindigkeiten, begrenzten Entlüftungsraum, empfindliche Auswerferstifte, die dazu neigen, das Teil zu durchstoßen, und strenge Anforderungen an die Dimensionskonsistenz über Chargen hinweg aus. Bestimmte Präzisionskomponenten müssen außerdem bestimmte Kriterien hinsichtlich Montagetoleranzen, Verschleißfestigkeit, Flammschutz, Wasserdichtigkeit und Temperaturbeständigkeit erfüllen. Die Formsteuerung konzentriert sich auf fünf Kernbereiche: Trocknung des Rohmaterials, Ausbalancieren der Form mit mehreren Kavitäten, schnelles Füllen und Entlüften, präzise Temperaturregelung zur Minimierung von Verformungen und Schutz beim Mikroauswurf. Die wichtigsten Formungspunkte für jedes Modul sind unten aufgeführt.
I. Vorbehandlung des Rohmaterials und Grundlagen der Formgebung
Obwohl kleine Teile nur minimales Material pro Schuss erfordern und kurze Schneckenverweilzeiten erfordern, können Bedingungen mit hoher Scherung leicht zu Materialverschlechterung, Freilegen der Fasern und Silberstreifen führen; Daher dürfen bei den Vorbehandlungsstandards für Rohstoffe keine Kompromisse eingegangen werden.
Rohstoffauswahl und Mahlgutmanagement
Für Allzweck-Kosmetikteile wird ABS oder modifiziertes PP gewählt; Mit Glasfaser verstärktes POM oder PA6 wird für präzise, verschleißfeste Zahnräder und Gleitschnappverbindungen verwendet; Für elektronische Steckverbinder und Schaltersockel wird flammhemmendes PA oder PC/ABS verwendet; und PC wird für kleine transparente Linsen und Anzeigeabdeckungen verwendet.
Für kleine tragende Präzisionsteile und flammhemmende elektronische Komponenten ist die Verwendung von Mahlgut (Anguss-/Angussschrott) strengstens untersagt, da Verunreinigungen und abgebaute Moleküle im Mahlgut die strukturelle Festigkeit und die flammhemmenden Eigenschaften beeinträchtigen können. Bei Standard-Dekorteilen muss die Mahlgutzugabequote unter 10 % gehalten werden; Das Material muss gleichmäßig granuliert und gesiebt werden, um grobe Partikel zu entfernen und eine ungleichmäßige Füllung mehrerer Hohlräume zu verhindern. Formtrennmittel mit geringer Ausblühungsrate werden in Materialmischungen verwendet, um ein Ausblühen der Oberfläche oder ein Verklemmen der Baugruppe an den Passflächen der Teile mit engen Toleranzen zu verhindern. Glasfaserverstärkte Materialien werden bei niedrigen Geschwindigkeiten gemischt, um Faserbrüche zu minimieren und eine gleichbleibende Verschleißfestigkeit der fertigen Teile zu gewährleisten. **Betriebsrichtlinien für das Mischen von Materialien**
Verwenden Sie einen kleinen Vertikalmixer mit einer Geschwindigkeit von 250–300 U/min; Eine Mischzeit von 5–8 Minuten ist ausreichend – längeres Mischen ist nicht erforderlich. Mischen Sie kleine Teile verschiedener Farben getrennt und kontrollieren Sie das Masterbatch-Verhältnis genau, um Farbabweichungen von Charge zu Charge zu vermeiden. Flammhemmende Materialien und Nylon getrennt lagern; Mischen Sie sie nicht mit PP oder ABS, um die Materialeigenschaften nicht zu beeinträchtigen. Verschließen Sie die Mischtrommel nach der Verarbeitung, um Staub auszuschließen. Feinstaub, der in ein Werkzeug mit mehreren Kavitäten eindringt, kann leicht zu blockierten Entlüftungsöffnungen und schwarzen Flecken auf dem Produkt führen.
**Obligatorische Trocknungs- und Entfeuchtungsanforderungen**
PC, PA und PC/ABS sind stark hygroskopisch; Selbst winzige Blasen können zu einem dielektrischen Durchschlag in elektronischen Bauteilen oder zu Strukturversagen in tragenden Teilen führen. Trocknen Sie PC 4 Stunden lang bei 110 °C, PA6+GF 4 Stunden lang bei 110 °C und ABS 3 Stunden lang bei 80 °C. PP und POM haben eine geringe Wasseraufnahme; Trocknen Sie sie einfach 1 Stunde lang bei 60 °C in feuchter Umgebung, um Oberflächenfeuchtigkeit zu entfernen. Aufgrund der geringen Trichterkapazität kleiner Maschinen trocknen Sie die Rohstoffe in kleinen Mengen, um eine erneute Aufnahme von Feuchtigkeit bei längerer Lagerung zu vermeiden. Trocknen Sie die Materialien erneut, wenn die Maschine länger als eine Stunde im Leerlauf ist.
**II. Design und Maschineneinrichtung für kleine Formen mit mehreren Kavitäten**
Formen für Kleinteile sind typischerweise mit mehreren Kavitäten ausgestattet. Zu den größten Herausforderungen gehört es, den Schmelzefluss über die Kavitäten auszugleichen, enge Bereiche zu entlüften und zu verhindern, dass feine Auswerferstifte das Teil durchstoßen.
**Formstahl und Struktur**
Für kleine Teile mit kosmetischen Anforderungen verwenden Sie hochglanzpolierten Stahl 718H oder S136, um nach dem Polieren eine kratzerfreie Oberfläche zu gewährleisten. Wenden Sie eine Nitrierbehandlung auf Formen für glasfaserverstärkte oder POM-Teile an, um der schnellen Schmelzerosion standzuhalten. Gestalten Sie alle Ecken mit einem Radius von mindestens R0,5; Scharfe Ecken in winzigen Teilen erzeugen Spannungskonzentrationen, die sie zum Abbrechen neigen. Halten Sie die Passgenauigkeit der Trennlinie innerhalb von ≤ 0,01 mm, um feine Grate zu vermeiden, die den Zusammenbau beeinträchtigen könnten.
**Angussbalancierendes Design (Kern von Formen mit mehreren Kavitäten)**
Verwenden Sie für Formen mit 16 oder 32 Kavitäten ein ausgewogenes Angusssystem, bei dem Angusslängen und -durchmesser für alle Kavitäten identisch sind. Dies verhindert Probleme wie kurze Schüsse (Unterfüllung) oder Grate (Überfüllung) in bestimmten Hohlräumen. Für Kleinteile werden Punktanschnitte oder Seitenanschnitte bevorzugt; Ihre geringen Abmessungen minimieren die Notwendigkeit eines Beschneidens nach dem Formen. Präzisionsgetriebe nutzen U-Boot-Gatter, die automatisch abscheren und so die Automatisierungseffizienz verbessern.
Kühl- und Entlüftungsoptimierung
Kleine Teile haben dünne Wände und kühlen schnell ab, feine Rippen und Vorsprünge neigen jedoch zu Hitzestau und Einfallstellen. Die Form verfügt über ein dichtes Netz feiner Kühlkanäle, die nahe an den Hohlräumen positioniert sind, um gleichmäßige Formtemperaturen zu gewährleisten. Ein Formtemperaturregler sorgt für eine präzise Regelung: 50–60 °C für ABS, 80–90 °C für POM und über 80 °C für glasfaserverstärktes Nylon.
Kleine Teile sind sehr anfällig für Gaseinschlussdefekte. Für jede Kavität werden unabhängige Entlüftungsschlitze (0,010–0,012 mm tief, 3–5 mm breit) geschnitten, und Entlüftungseinsätze werden an Rippen, Schweißlinien und Strömungsendpositionen hinzugefügt, um eine schnelle Gasevakuierung während des Hochgeschwindigkeitsfüllens zu erleichtern und so Verbrennungen, kurze Schüsse und spröde Schweißnähte zu verhindern.
Schutz des Auswurfsystems
Auswerferstifte für Kleinteile haben kleine Durchmesser (φ1–φ3 mm); Beim Auswerfen mit hoher Geschwindigkeit besteht die Gefahr, dass das Teil durchstoßen wird oder es zu Weißbruch kommt. Es wird eine Kombination aus mehreren feinen Stiften, Hülsenauswerfern und Flachauswerfern verwendet, wobei die Stifte an dickwandigen Bereichen entfernt von kosmetischen oder passenden Oberflächen positioniert werden. Ein zweistufiges Auswurfgeschwindigkeitsprofil – langsame anfängliche Freisetzung, gefolgt von schnellem Auswurf – wird verwendet, um lokale Belastungen zu minimieren. Bei schlanken, hülsenförmigen Teilen werden Auswerferblöcke hinzugefügt, um ein Verbiegen oder eine Verformung beim Entformen zu verhindern.
Formeninbetriebnahme
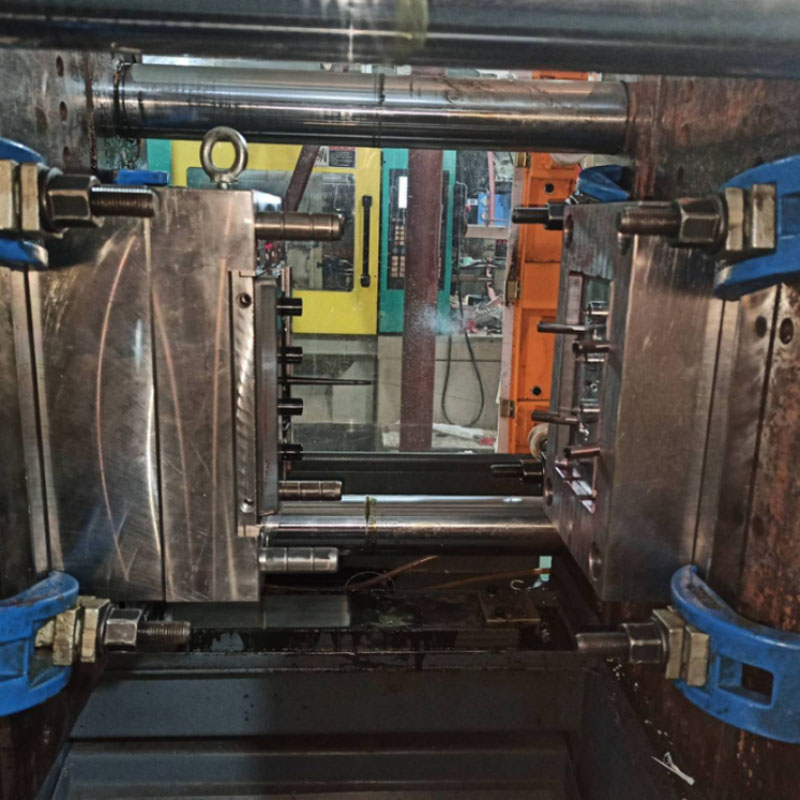
Kleinteile werden auf 100T–300T Spritzgießmaschinen hergestellt; Formen mit mehreren Kavitäten erfordern eine ausreichende Schließkraft, um ein Öffnen oder Überspringen der Form beim Hochgeschwindigkeitseinspritzen zu verhindern. Die Kühlkanäle werden einzeln gespült, um Verstopfungen zu vermeiden, und der Niederdruck-Formschutz ist so kalibriert, dass er selbst bei winzigen Anschnittrückständen eine automatische Formöffnung auslöst und so Schäden an empfindlichen Hohlräumen verhindert. Vor der Herstellung flammhemmender Teile wird das Spritzrohr gründlich gereinigt, um Rückstände anderer Materialien zu entfernen.
Wir sind ein kleiner Hersteller von Kunststoff-Formteilen und bieten die Herstellung hochwertiger kleiner Kunststoff-Formteile an. Solange Sie kleine Kunststoffformteile anpassen/entwickeln möchten, sind Sie bei uns genau richtig. Wir verfügen über professionelles Spritzgussdesign und ausgereifte Fertigungstechnologie und bieten Ihnen einen Service aus einer Hand, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Produkttransport. Wir können Ihnen in allen Bereichen helfen. Solange Sie zu uns kommen, bieten wir Ihnen den ultimativen Service und stellen Sie in Bezug auf Produktqualität, Produktionszeit, Informationsdialog usw. zufrieden.
|
Produktname |
Laufbandformteil |
|
Bitte bereitstellen |
2D, 3D, Muster oder die Größe von die Mehrwinkelbilder |
|
Formzeit |
20-35 Tage |
|
Produktzeit |
7-15 Tage |
|
Formpräzision |
+/-0,01 mm |
|
Schimmelleben |
50-100 Millionen Schüsse |
|
Herstellungsprozess |
Prüfzeichnungen – Moldflow-Analyse - Designvalidierung - Kundenspezifische Materialien - Formenbearbeitung - Kernbearbeitung - Elektrodenbearbeitung - Läufersystem Bearbeitung - Teilebearbeitung und -beschaffung - Bearbeitungsabnahme - Kavität Oberflächenbehandlungsprozess - komplexer Modus Die - Das Ganze Formoberflächenbeschichtung - Montageplatte - Formmuster - Mustertest - Versand Proben |
|
Formhohlraum |
Eine Kavität, mehrere Kavitäten oder dasselbe verschiedene Produkte zusammen hergestellt werden |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Läufersystem |
Heißkanal und Kaltkanal |
|
Grundmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Beenden |
Das Wort entkernen, hochglanzpolieren, matte Oberfläche, Schlieren |
|
Standard |
HASCO, DME oder abhängig davon |
|
Haupttechnologie |
Fräsen, Schleifen, CNC, EDM, Draht Schneiden, Schnitzen, Erodieren, Drehmaschinen, Oberflächenbearbeitung usw. |
|
Software |
CAD-, PRO-E-, UG-Designzeit: 1-3 Tage (normale Umstände) |
|
Produktmaterial |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Qualitätssystem |
ISO9001:2008 |
|
Legen Sie die Zeit fest |
20 Tage |
|
Ausrüstung |
CNC, EDM, Abschneiden Maschine, Kunststoffmaschinen usw. Kunststoffkofferform Zhe Jiang |


Herstellung von Kunststoffspritzgussformen

Spezifikationen für Kunststoffformteile

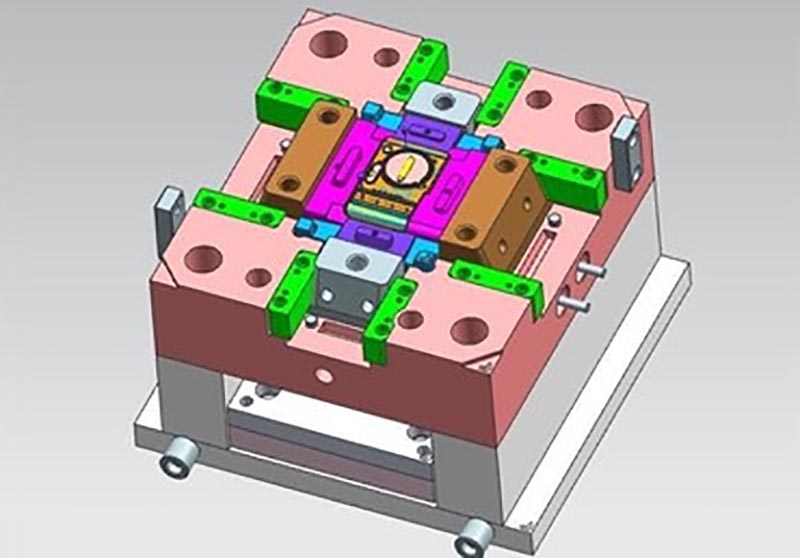
Formenbau:



Transaktionsprozess:

Schimmelpilzprüfung:


Produktverpackung

Fabrik
Wir sind eine Fabrik für kundenspezifische Kunststoffformen. Unsere Fabrik ist ein Hersteller von Kunststoffspritzgussformen. Wir verfügen über 17 Jahre Erfahrung im professionellen kundenspezifischen Kunststoffformenbau und 10 Jahre Erfahrung im Außenhandel. Wir sind ein Lieferant kundenspezifischer Kunststoffformen. Wir können einen maßgeschneiderten Service für Kunststoffformen anbieten. Unsere Fabrik kann spritzgegossene Kunststoffteile herstellen und die Qualität der Produkte wird Sie zufriedenstellen.
Wir verfügen über mehr als 50 High-End-Maschinen und Hunderte von Ingenieuren und Designern. Wir können einen Service aus einer Hand anbieten, vom Produktdesign über den Formenbau, die Produktproduktion, die Produktverpackung bis hin zum Transport. Wir verfügen über eine komplette Produktionskette. Wir können alle Ihre Anforderungen erfüllen.
Dienstleistungen, die wir anbieten:
Professioneller kundenspezifischer Formenservice, Design und Herstellung von Kunststoffformen. Herstellung von Kunststoffprodukten, Produktdesign, Formendesign, Anpassung von Blasformen, Anpassung von Rotationsformen, Anpassung von Druckgussformen. 3D-Druckdienste, CNC-Fertigungsdienste, Produktverpackung, kundenspezifische Verpackung, Versanddienste.










Wir halten uns stets an die Grundsätze „Qualität zuerst“ und „Zeit zuerst“. Versuchen Sie bei der Bereitstellung von Produkten höchster Qualität für Ihre Kunden, die Produktionseffizienz zu maximieren und die Produktionszeit zu verkürzen. Wir sind stolz, jedem Kunden mitteilen zu können, dass unser Unternehmen seit seiner Gründung keinen Kunden verloren hat. Wenn es ein Problem mit dem Produkt gibt, werden wir aktiv nach einer Lösung suchen und bis zum Ende die Verantwortung übernehmen.

FAQ
F1: Sind Sie ein Handelsunternehmen oder Hersteller?
A: Wir sind Hersteller.
Q2. Wann kann ich das Angebot erhalten?
A: Normalerweise geben wir innerhalb von 2 Tagen nach Erhalt Ihrer Anfrage ein Angebot ab.
Wenn Sie sehr dringend sind, rufen Sie uns bitte an oder teilen Sie uns dies in Ihrer E-Mail mit, damit wir zunächst ein Angebot für Sie erstellen können.
Q3. Wie lange ist die Vorlaufzeit für Schimmel?
A: Es hängt alles von der Größe und Komplexität der Produkte ab. Normalerweise beträgt die Vorlaufzeit 25 Tage.
Q4. Ich habe keine 3D-Zeichnung, wie soll ich das neue Projekt starten?
A: Sie können uns ein Formmuster zur Verfügung stellen. Wir helfen Ihnen bei der Fertigstellung des 3D-Zeichnungsdesigns.
F5. Wie kann vor dem Versand die Produktqualität sichergestellt werden?
A: Wenn Sie nicht in unsere Fabrik kommen und keinen Dritten zur Inspektion haben, sind wir Ihr Inspektionsmitarbeiter.
Wir stellen Ihnen ein Video mit Einzelheiten zum Produktionsprozess zur Verfügung, einschließlich Prozessbericht, Produktgrößenstruktur und Oberflächendetails, Verpackungsdetails usw.
F6. Wie lauten Ihre Zahlungsbedingungen?
A: Formzahlung: 40 % Anzahlung per T/T im Voraus, 30 % Zahlung für die zweite Form vor dem Versand der ersten Probemuster, 30 % Restzahlung für die Form, nachdem Sie die endgültigen Muster vereinbart haben.
B: Produktionszahlung: 50 % Anzahlung im Voraus, 50 % vor dem Versand der endgültigen Ware.
F7: Wie gestalten Sie unser Geschäft langfristig und gut?
A:1. Wir sorgen für gute Qualität und wettbewerbsfähige Preise, um sicherzustellen, dass unsere Kunden von Produkten bester Qualität profitieren.
2. Wir respektieren jeden Kunden als unseren Freund und machen aufrichtig Geschäfte und schließen Freundschaften mit ihm, egal woher er kommt.
Hot-Tags: Formen kleiner Kunststoffformteile, China, Hersteller, Lieferant, Fabrik, kundenspezifisch, Großhandel, Kauf, Qualität, neueste Verkäufe, hergestellt in China
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.